Вал имеет диаметр 6 мм, отверстие в модели тоже 6 мм, но собрать детали не удаётся. Даже при идеальных размерах такая конструкция не содержит заданного зазора. К этому добавляются особенности геометрии, материала, ориентации и профиля печати.
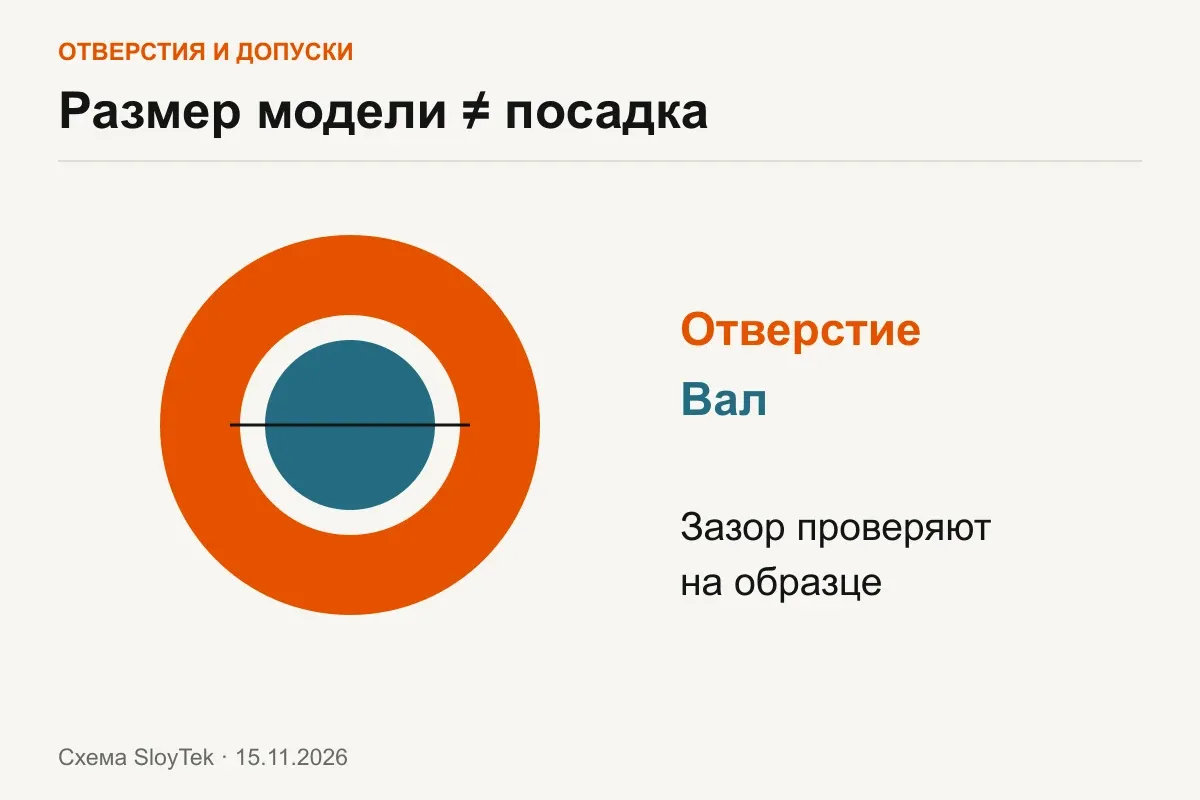
Сначала определите требуемую посадку: свободное движение, плотная ручная сборка или крепление другим способом. Затем измеряйте и корректируйте. Подбирать одну универсальную прибавку ко всем отверстиям бессмысленно: Prusa прямо связывает допуски с геометрией, ориентацией, настройками и материалом.
01Диаметральный и радиальный зазор различаются вдвое
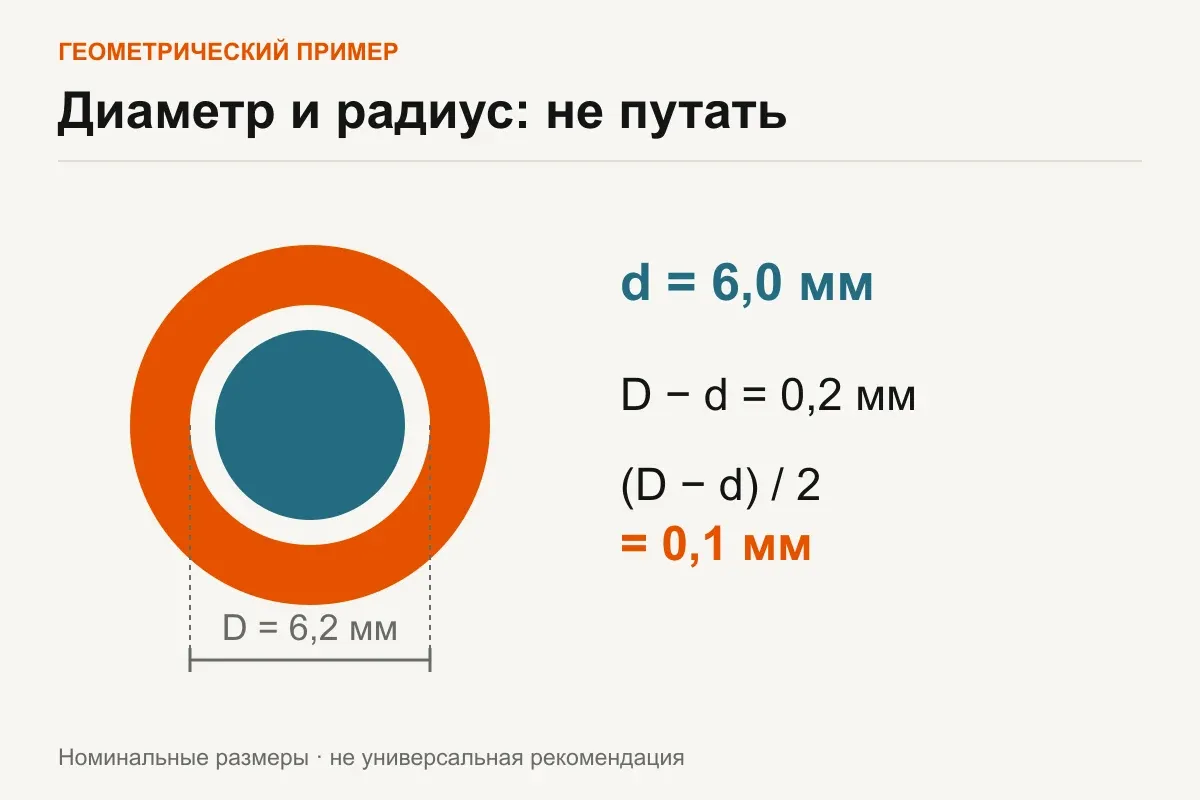
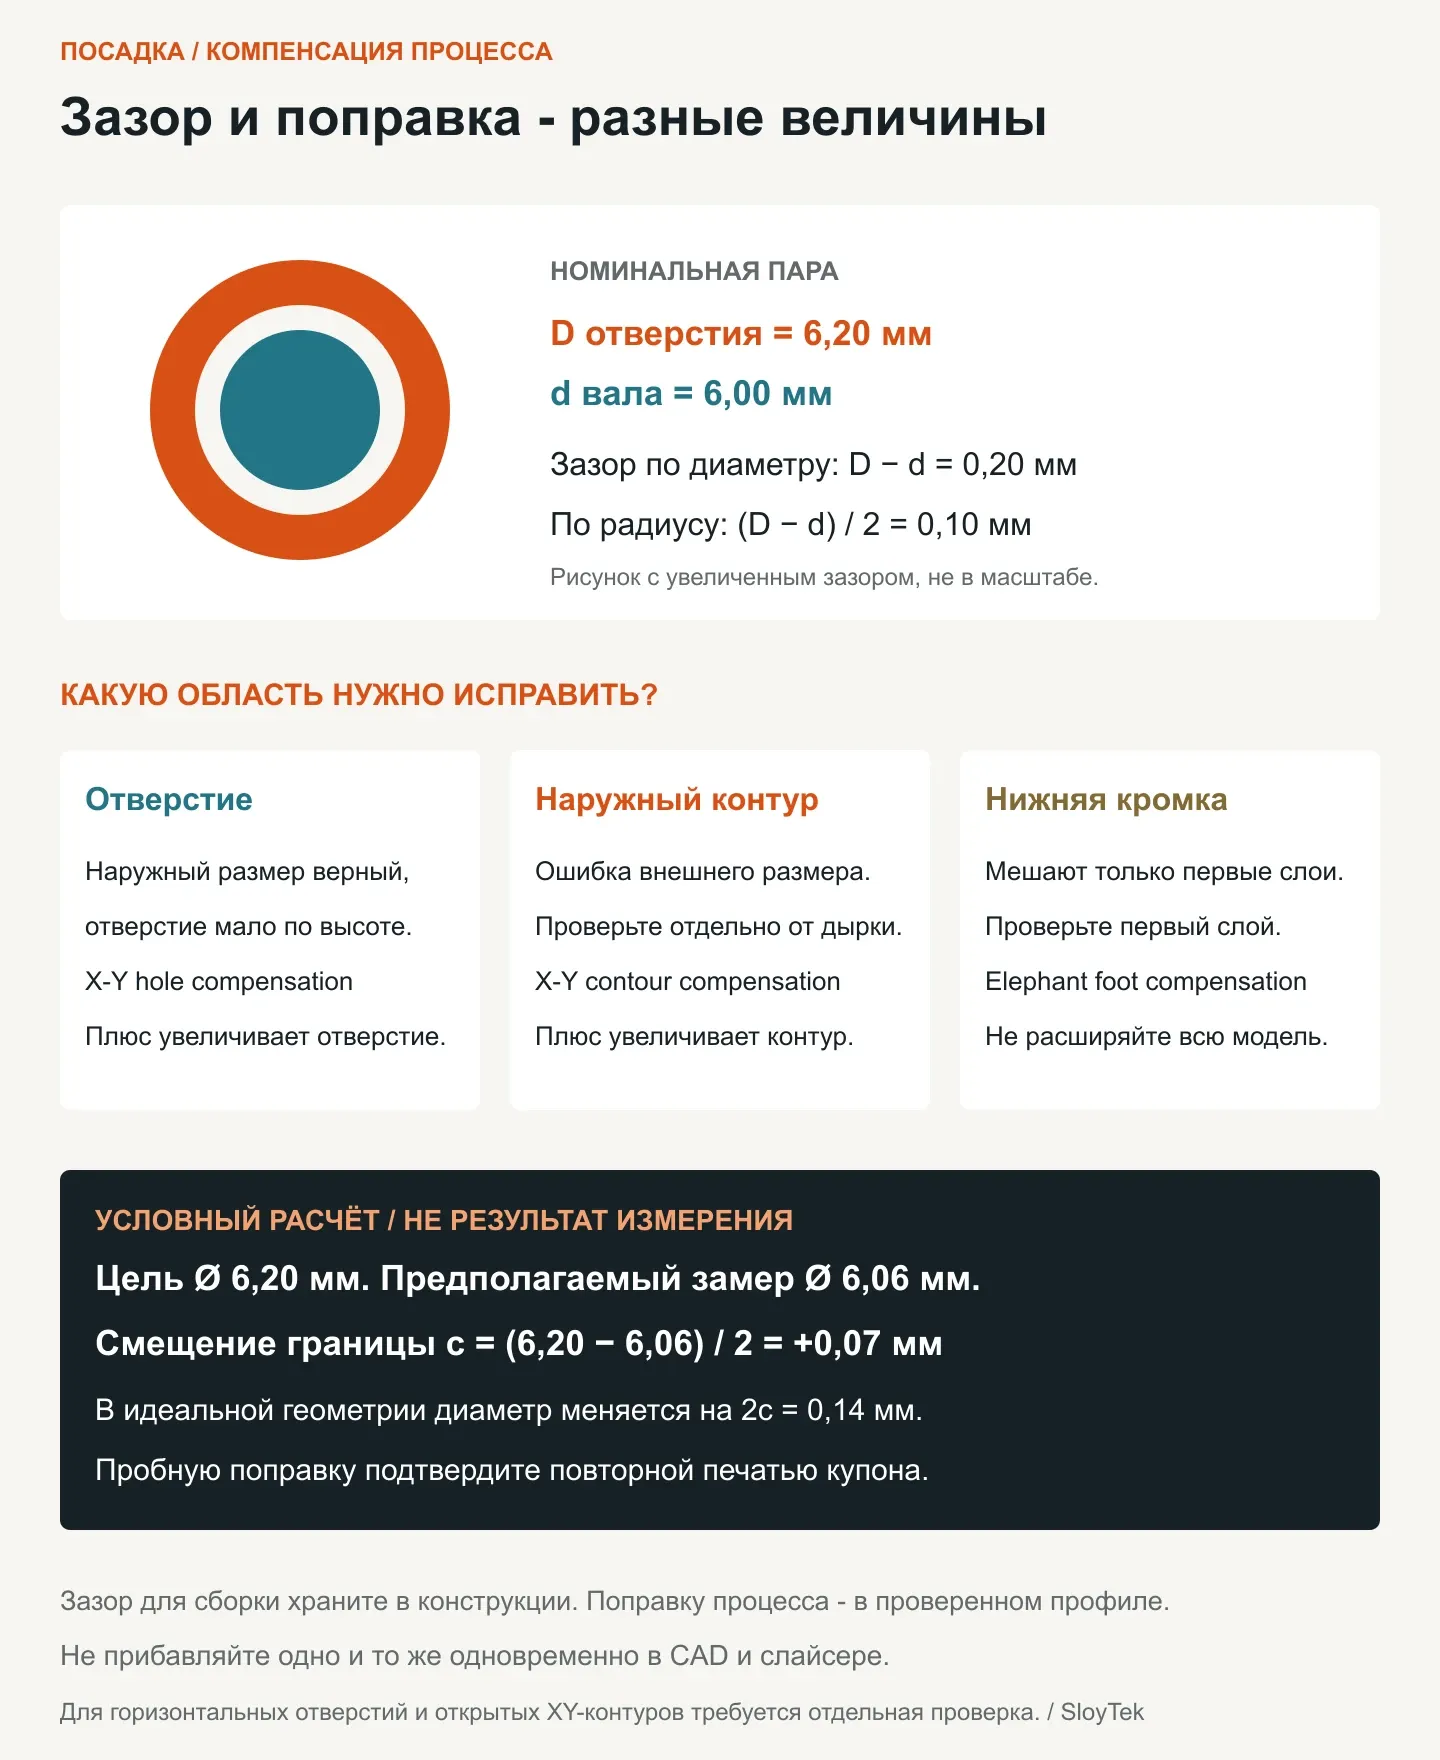
Если диаметр отверстия равен D, а диаметр вала d, диаметральный зазор составляет D − d. Радиальный зазор при соосном расположении равен (D − d) / 2.
Например, у отверстия 6,2 мм и вала 6,0 мм номинальный диаметральный зазор 0,2 мм, а радиальный 0,1 мм. Это геометрический пример, не рекомендованный допуск для вашего принтера. Фактические размеры обоих отпечатков могут отличаться от модели.
Для маленьких отверстий измерение внутренними губками штангенциркуля может быть неудобным. Сравнивайте несколько направлений, не сжимайте мягкий пластик и по возможности используйте подходящий калибр известного размера. Прохождение напечатанного штифта показывает посадку пары, но не даёт само по себе точного диаметра отверстия.
02Найдите место, где возникает ошибка
Измерьте наружный размер и отверстие на одном образце. Если наружный габарит близок к нужному, а отверстие мало, масштабирование всей детали изменит уже правильные поверхности. Если размеры отличаются по X и Y, сначала проверьте стабильность процесса и механику, а не маскируйте проблему общей поправкой.
Посмотрите, где именно заклинивает вал. Когда мешает только нижняя кромка, причиной может быть расширение первых слоёв. Компенсация всех отверстий по высоте тогда исправляет не ту область. Признаки и настройка разобраны в материале о слоновьей ноге.
Горизонтальное отверстие с верхним сводом и вертикальное отверстие получают разные условия формирования. Результат купона с вертикальными отверстиями нельзя без проверки переносить на отверстие в боковой стенке корпуса.
| Наблюдение | Что проверять |
|---|---|
| Затруднён вход только снизу | Первые слои, фаску, elephant foot compensation |
| Отверстие мало по всей высоте, наружный размер нормальный | Геометрию отверстия и X-Y hole compensation |
| Малы и отверстие, и внешние размеры | Масштаб, усадку, стабильность материала и калибровку |
| Отверстие овальное или результат непостоянный | Ориентацию, траектории, механику и повторяемость |
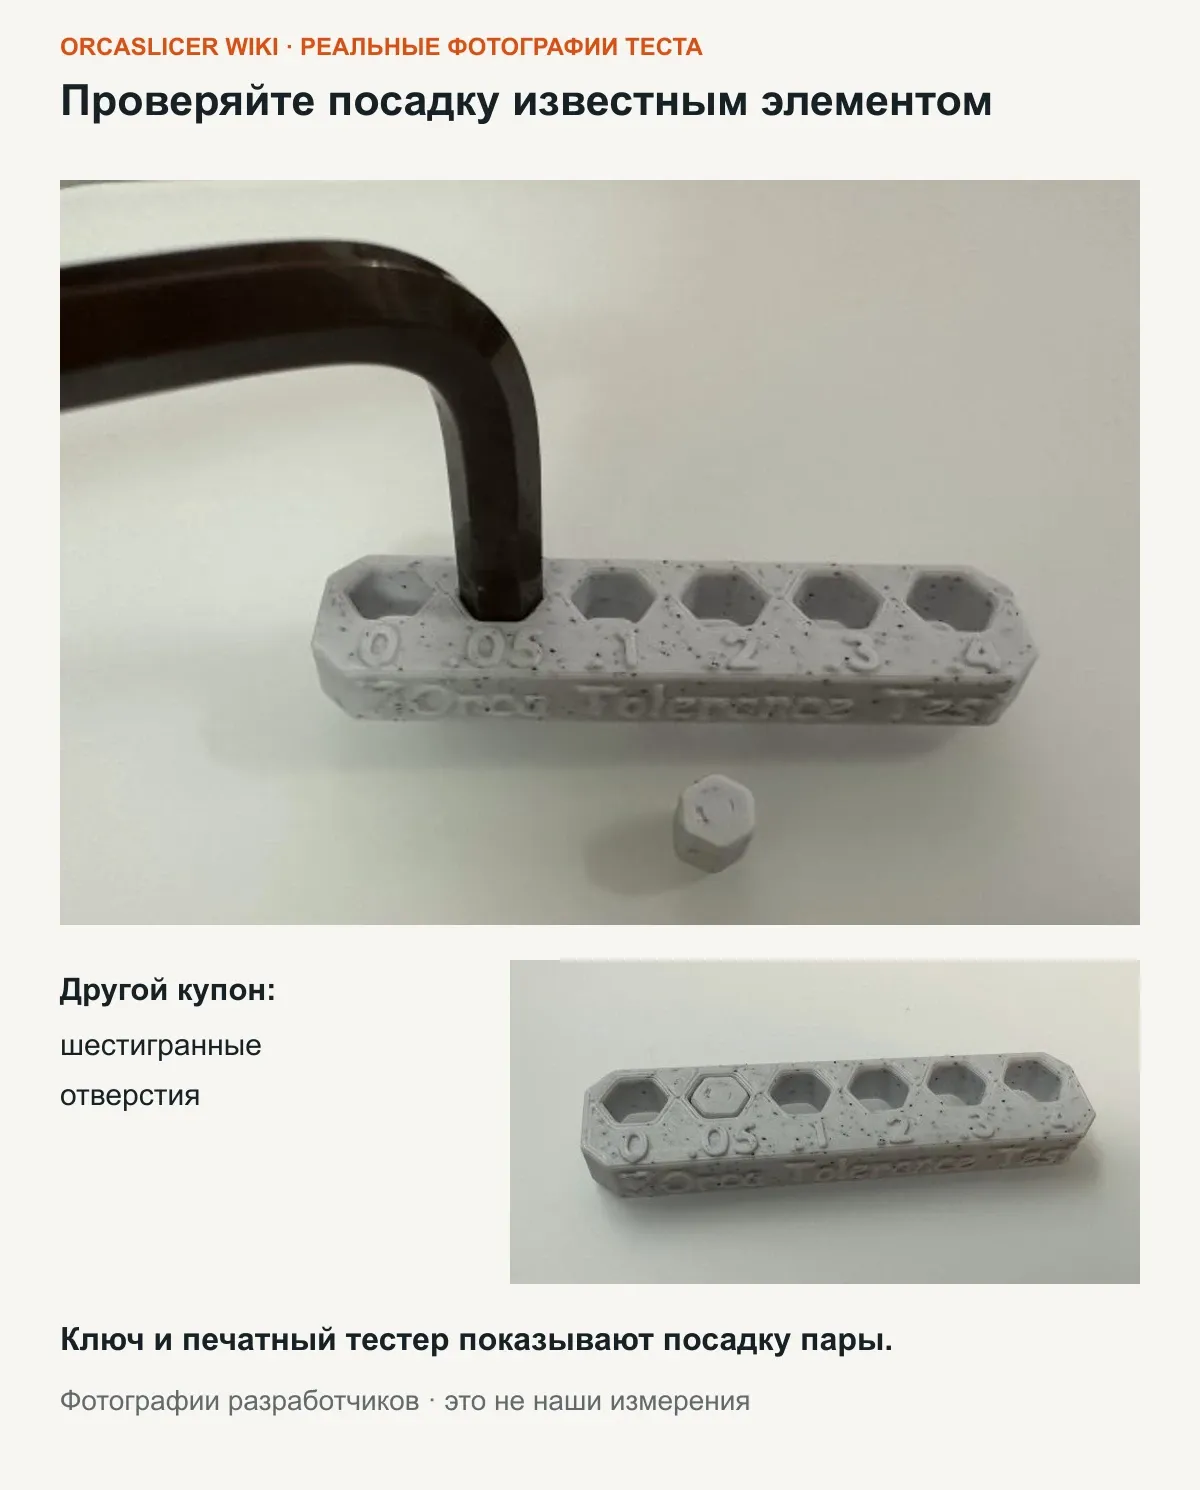
В официальном тесте OrcaSlicer также разделены проверка известным инструментом и подбор компенсации под сочетание принтера и филамента. Факт прохождения ключа полезен для выбора посадки, но не заменяет измерение всех размеров детали.
03Напечатайте купон вместо полного корпуса
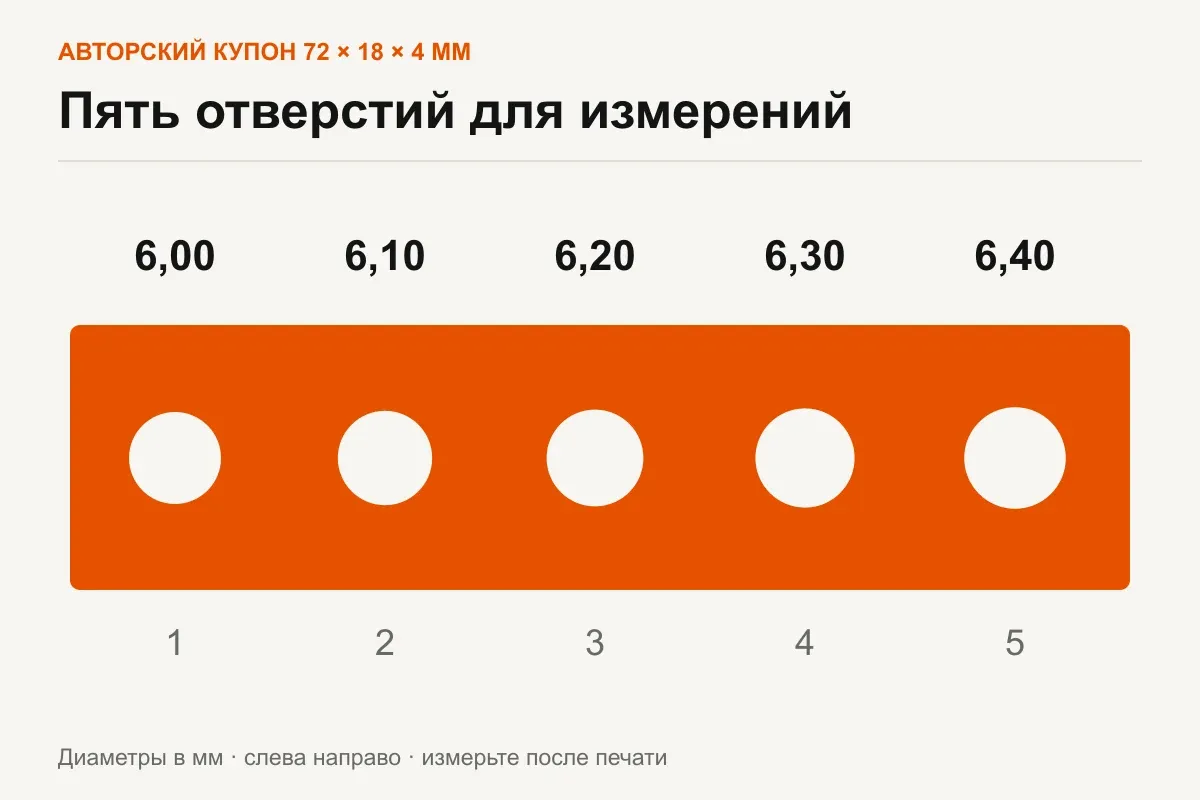
В учебном архиве есть fit-coupon.stl: пластина 72 × 18 × 4 мм с пятью вертикальными отверстиями. Слева направо их номинальные диаметры 6,00; 6,10; 6,20; 6,30; 6,40 мм. Отдельный fit-pin.stl содержит штифт номинальным диаметром 6 мм и длиной 14 мм.
Это учебные модели: подходящую посадку определяют после печати из выбранного материала. После печати подпишите сторону первого отверстия, чтобы не перепутать порядок при переворачивании образца.
04Пошаговый пример с тестовым купоном
1. Определите, с чем будет собираться деталь
Возьмите реальный вал, штифт или другой сопрягаемый элемент будущей сборки. Измерьте его в нескольких сечениях и направлениях. Если он только называется «6 мм», не подставляйте номинал вместо измерения. Отдельно запишите требование: свободное скольжение, плотная ручная сборка или другой тип соединения.
fit-pin.stl полезен для демонстрации пары печатных деталей. Он сам напечатается с погрешностью, поэтому не становится точным калибром только из-за номинального диаметра 6 мм.
2. Подготовьте исходную нарезку
Импортируйте fit-coupon.stl в свой слайсер, положите широкой стороной на стол. Проверьте масштаб 100%, размер 72 × 18 × 4 мм, пять отверстий и отсутствие случайного растяжения по X или Y. В нашем STL отверстие 6,00 мм находится со стороны отрицательного X, 6,40 мм - положительного X; перед печатью запомните ориентацию в Preview.
Выберите те же пластик, сопло и важные настройки, что у будущей детали. Для наглядного первого сравнения в OrcaSlicer сохраните отдельную копию процесса с X-Y hole compensation = 0 и X-Y contour compensation = 0. Остальные настройки, включая компенсацию первых слоёв, запишите и сохраняйте одинаковыми между пробами. Это исходная точка опыта, а не рекомендация сбросить все поправки рабочего профиля.
3. Напечатайте, остудите и обозначьте порядок
Нарежьте купон и убедитесь, что отверстия сохраняются от низа до верха. Напечатайте образец, дайте ему остыть до условий измерения. По сохранённой ориентации отметьте сторону отверстия 6,00 мм, затем подпишите позиции 1-5. При переворачивании купона порядок на глаз легко перепутать.
Не смешивайте результаты горячего и остывшего образцов. Запишите материал, профиль, ориентацию, высоту слоя и значения компенсаций.
4. Измерьте контур и проверьте каждое отверстие
Сначала измерьте длину и ширину пластины. Затем попробуйте реальный вал в отверстиях по порядку, без усилия, способного деформировать пластик. Проверьте вход с обеих сторон: если заедает только у стола, причина может быть в первых слоях.
Для каждого отверстия запишите доступное измерение в двух направлениях и характер посадки. Если внутренними губками штангенциркуля нельзя надёжно измерить малое отверстие, запишите размер калибра и результат проверки посадки.
| Позиция | Диаметр в модели, мм | Измеренный размер | Посадка реального вала |
|---|---|---|---|
| 1 | 6,00 | Заполнить после печати | Заполнить |
| 2 | 6,10 | Заполнить после печати | Заполнить |
| 3 | 6,20 | Заполнить после печати | Заполнить |
| 4 | 6,30 | Заполнить после печати | Заполнить |
| 5 | 6,40 | Заполнить после печати | Заполнить |
Это бланк, а не результаты наших измерений. Например, в последнем столбце можно записывать «не входит», «входит с сопротивлением», «скользит», «заметный люфт». Выберите посадку, соответствующую задаче; самое свободное отверстие не обязательно лучшее.
5. Выберите одну поправку и повторите купон
Если наружные размеры нормальные, а отверстия малы по всей высоте, проверяйте компенсацию отверстий. Если мешает только нижняя кромка, сначала работайте с первым слоем. Если вся геометрия отличается от модели, проверьте масштаб, усадку и стабильность процесса. Таблица диагностики выше помогает выбрать направление.
Измените один параметр, сохраните его значение и напечатайте повторный купон из того же материала. Нельзя одновременно растянуть CAD, включить компенсацию отверстий и поменять поток: причину результата будет трудно определить.
6. Подтвердите результат на фрагменте настоящей детали
Проверьте несколько одинаковых образцов, затем распечатайте небольшой участок корпуса с рабочим отверстием. Купон тонкий; у корпуса могут отличаться толщина стенок, направление отверстия и тепловые условия. Перенос найденной поправки завершён только после проверки нужной посадки в этой геометрии.
05Как применять компенсацию XY
В OrcaSlicer X-Y hole compensation изменяет внутренние контуры: положительное значение увеличивает отверстия, отрицательное уменьшает. X-Y contour compensation отвечает за наружный контур. Это разные настройки. Официальное описание компенсаций.
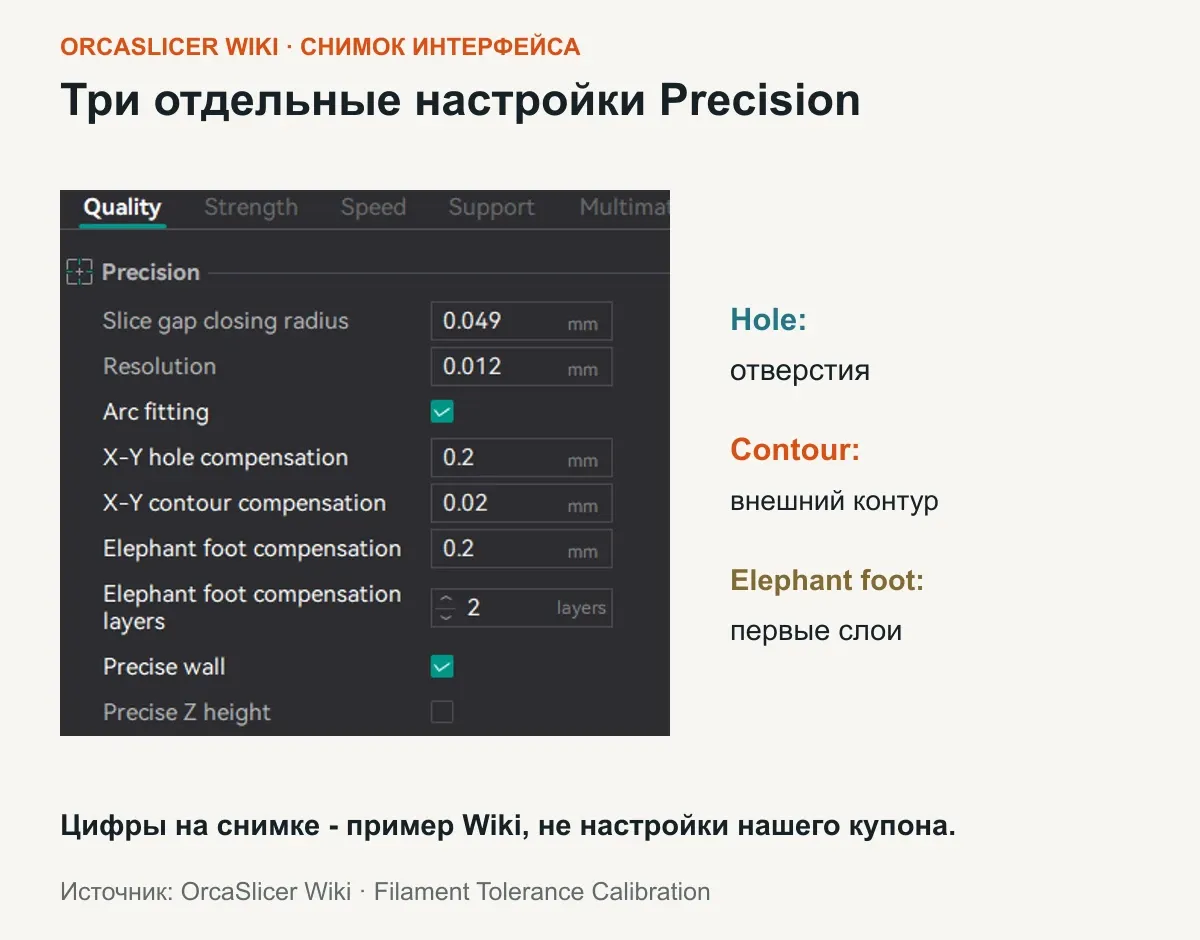
Поправку контура нельзя бездумно приравнивать к разнице диаметров. При равномерном смещении круглой границы на c радиус меняется на c, а диаметр на 2c. Перед вводом значения проверьте определение параметра в своей программе и результат на слоях. Удвоение поправки для диаметра также показано в руководстве Bambu Studio по XY-компенсации. Там же отмечено ограничение: компенсация отверстий применяется к замкнутым контурам в плоскости слоя. Она не является универсальной правкой любого отверстия в боковой стенке.
Расчётный пример, не измерение. Предположим, отверстие задумано диаметром 6,20 мм, но при исходной нулевой компенсации надёжно измерено 6,06 мм, а наружные размеры устраивают. Для идеального параллельного смещения круглой границы пробная поправка составляет (6,20 − 6,06) / 2 = +0,07 мм. Она нацелена на прибавку диаметра 0,14 мм. Это отправная точка нового опыта, не обещание такого же изменения реального отпечатка.
Не меняйте одновременно геометрию CAD и компенсацию слайсера на одну и ту же величину. Сначала выберите, где хранится поправка. Конструктивный зазор между сопрягаемыми деталями обычно удобнее оставлять в модели; поправка конкретного процесса относится к профилю печати.
Для декоративной сборки можно начать с SloyTek PLA. Если итоговая деталь должна быть из PETG, проверочный образец тоже печатайте из нужного PETG, а не переносите поправку с PLA. Настройку потока и базовую проверку принтера выполняйте по гайду калибровки, прежде чем компенсировать нестабильную экструзию размерами модели.