PETG пластик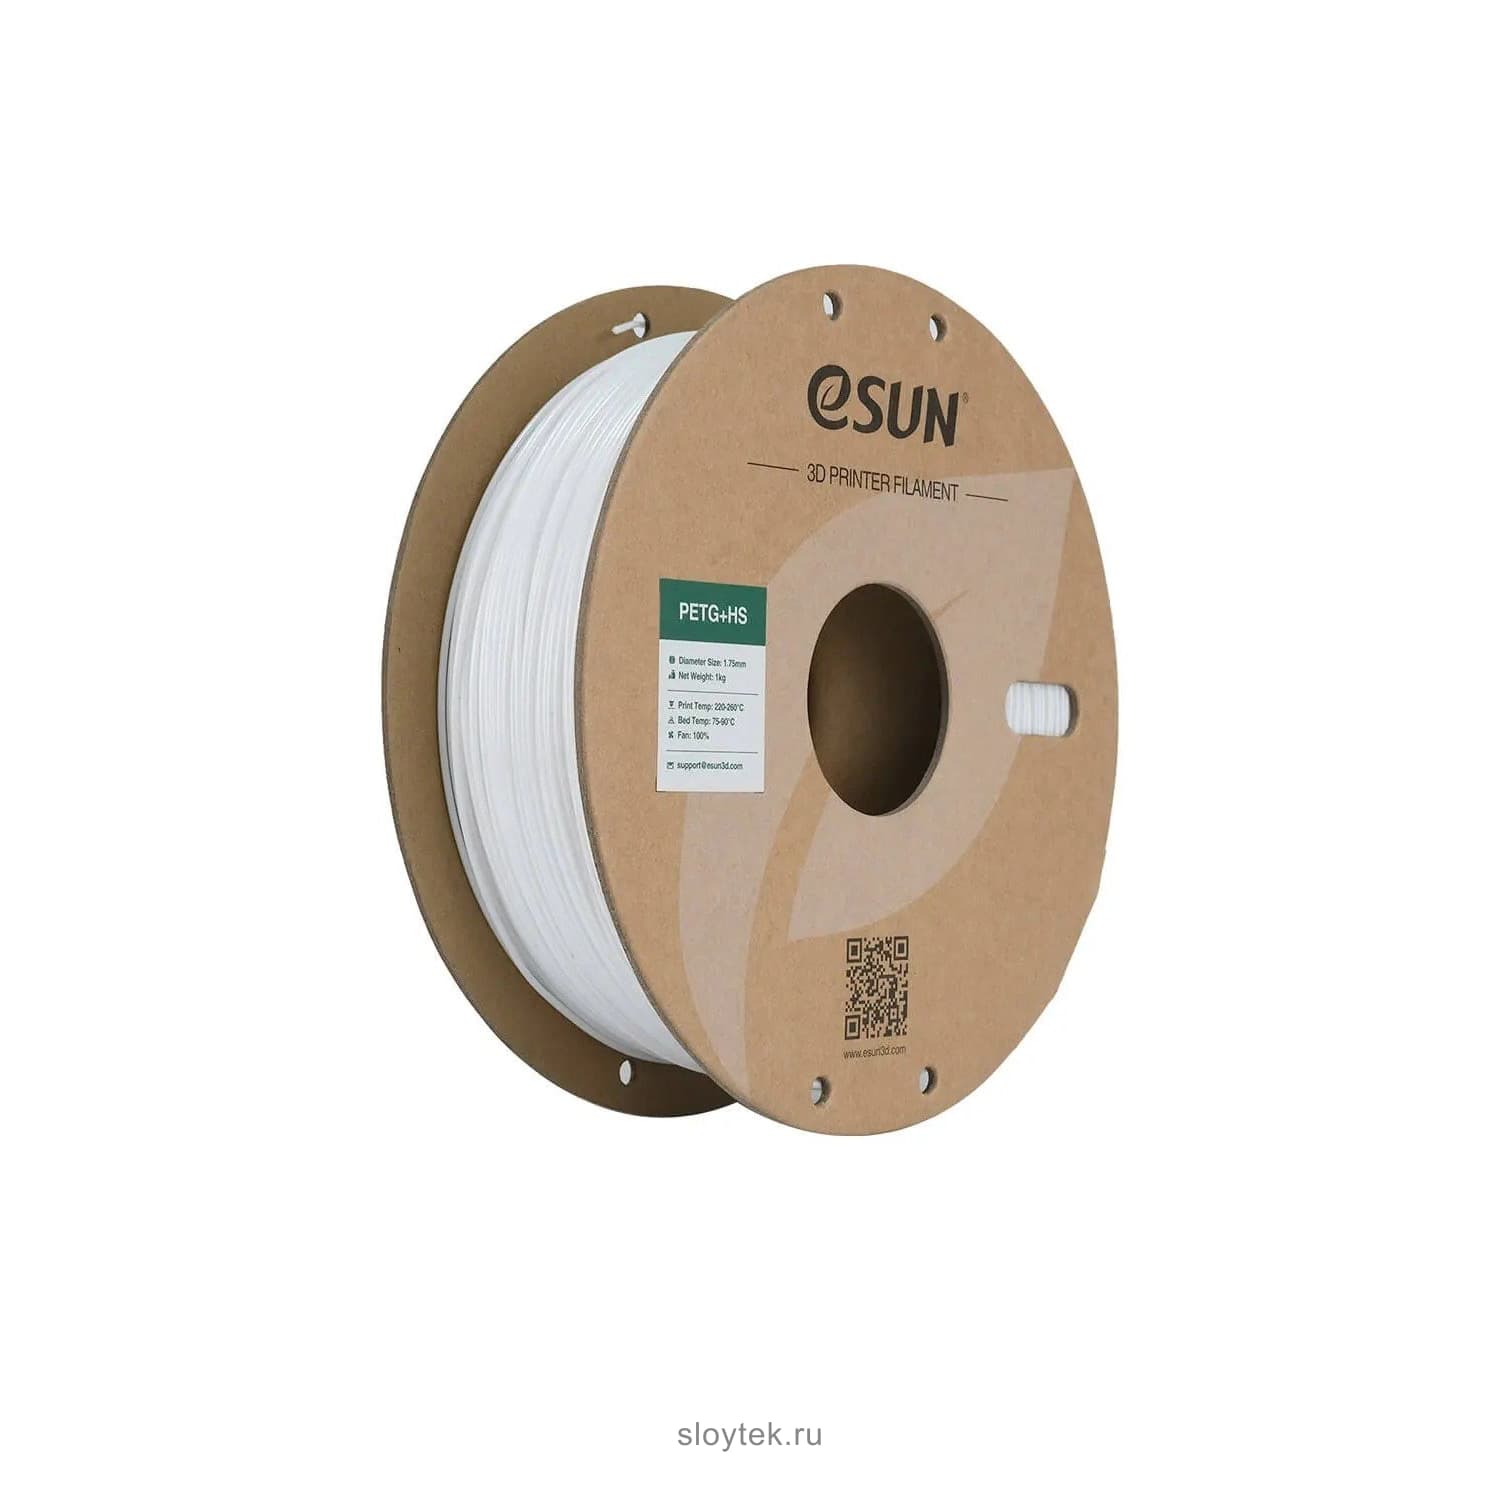


Под заказ
ESUN· PETG+HS175W1P1
eSUN PETG+HS
PETG для скоростных CoreXY без налипания на сопло
Цвет · 11
2 150 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ ESUN PETG+HS
Ключевые преимущества
01 / 04
300мм/с
Высокая скорость
Быстрое застывание расплава.
02 / 04
6,07кДж/м²
Ударная вязкость
Вязче PETG+.
03 / 04
68°C
Теплостойкость
По данным eSUN.
04 / 04
11цветов
Палитра
Базовые и яркие цвета.
ОПИСАНИЕ
О товаре
eSUN PETG+HS: PETG для скоростной печати функциональных деталей
PETG+HS - формула PETG, переработанная под высокие скорости. Материал быстрее охлаждается и застывает, меньше налипает на сопло и реже дает брак. Производитель рекомендует его для уличного декора, прототипов, игрушек и моделей.
Это выбор для владельцев скоростных принтеров, которым нужны свойства PETG без снижения скорости до 150 мм/с.
Нить выпускается диаметром 1,75 мм на катушке 1 кг и подходит для большинства современных скоростных принтеров. Для печатных ферм и мастерских важна стабильная экструзия без налипания на сопло: меньше остановок и брака на длинных заданиях.
Свойства материала
По данным eSUN: прочность на растяжение 49,52 МПа, удлинение 8%, ударная вязкость 6,07 кДж/м², теплостойкость 68 °C. Материал водостойкий, химически стойкий и вязкий.
В карточке 11 цветов: черный, белый, серый, серебристый, красный, ярко-красный, оранжевый, желтый, зеленый, синий и пурпурный.
Индекс текучести - 24 г/10 мин, плотность - 1,26 г/см³. Материал сохраняет водостойкость и химическую стойкость обычного PETG.
Настройки печати
Сопло 220–260 °C, стол 75–90 °C, обдув 100%, скорость 40–300 мм/с. Подогрев стола обязателен.
На высоких скоростях поднимайте температуру ближе к верхней границе, чтобы хотэнд успевал плавить нить; при засоре eSUN советует снизить скорость или прибавить температуру.
Сушка и хранение
Производитель рекомендует сушку при 60 °C не менее 8 часов.
Храните катушку закрытой: влажный PETG на высокой скорости особенно сильно тянет нити.
Перед длинным заданием проверьте нить на паутину на тестовой модели: при скорости около 300 мм/с влага проявляется быстрее, чем на медленной печати.
Ограничения и когда выбрать PETG+
PETG+HS уступает PETG+ в прочности на изгиб (70,2 против 83,2 МПа), зато вязче на удар. Для жестких кронштейнов выбирайте PETG+, для быстрых серий - PETG+HS.
Производитель относит PETG+HS к экономичным материалам для быстрой печати.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
4- Температура сопла
- 220–260 °C
- Температура стола
- 75–90 °C, подогрев обязателен
- Скорость печати
- 40–300 мм/с
- Обдув модели
- 100%
Материалы
6- Плотность
- 1,26 г/см³
- Теплостойкость (HDT)
- 68 °C
- Прочность на растяжение (XY)
- 49,52 МПа
- Удлинение при разрыве (XY)
- 8%
- Прочность на изгиб (XY)
- 70,2 МПа
- Ударная вязкость по Изоду (XY)
- 6,07 кДж/м²
Общие
4- Материал
- PETG+HS (скоростной PETG)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг
- Цветов в карточке
- 11
Другое
4- Сушка
- 60 °C, не менее 8 ч
- Хранение и влажность
- Допустимую влажность производитель не указывает; катушку хранить закрытой, с влагопоглотителем
- Совместимость с AMS
- Производитель совместимость с AMS не заявляет; для картонной катушки eSUN выпускает печатный адаптер к AMS Bambu Lab
- Комплектация катушки
- Картонная катушка 1 кг (по фото производителя)
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Формула оптимизирована для быстрого охлаждения и скорости до 300 мм/с, нить меньше налипает на сопло. Обычный PETG eSUN печатают до 150 мм/с.
Сопло 220–260 °C, стол 75–90 °C, обдув 100%.
Производитель рекомендует 60 °C не менее 8 часов.
Сопло не успевает за подачей: eSUN советует снизить скорость или поднять температуру.
Совместимость не заявлена. Для картонной катушки eSUN выпускает печатный адаптер к AMS.
АНАЛОГИ В НАЛИЧИИ
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Функциональные детали на 3D-принтере: какой пластик и настройки
Как печатать прочные функциональные детали: выбор пластика под нагрузку (PETG, ASA, нейлон, композиты), настройки заполнения, стенок и ориентации, частые ошибки.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.
Чем склеить детали из 3D-печати: клей по пластикам
Чем склеить 3D-детали: суперклей, эпоксидка, растворная сварка. Чем клеить PLA, ABS, PETG, нейлон и поликарбонат и как сделать шов прочным.