PETG пластик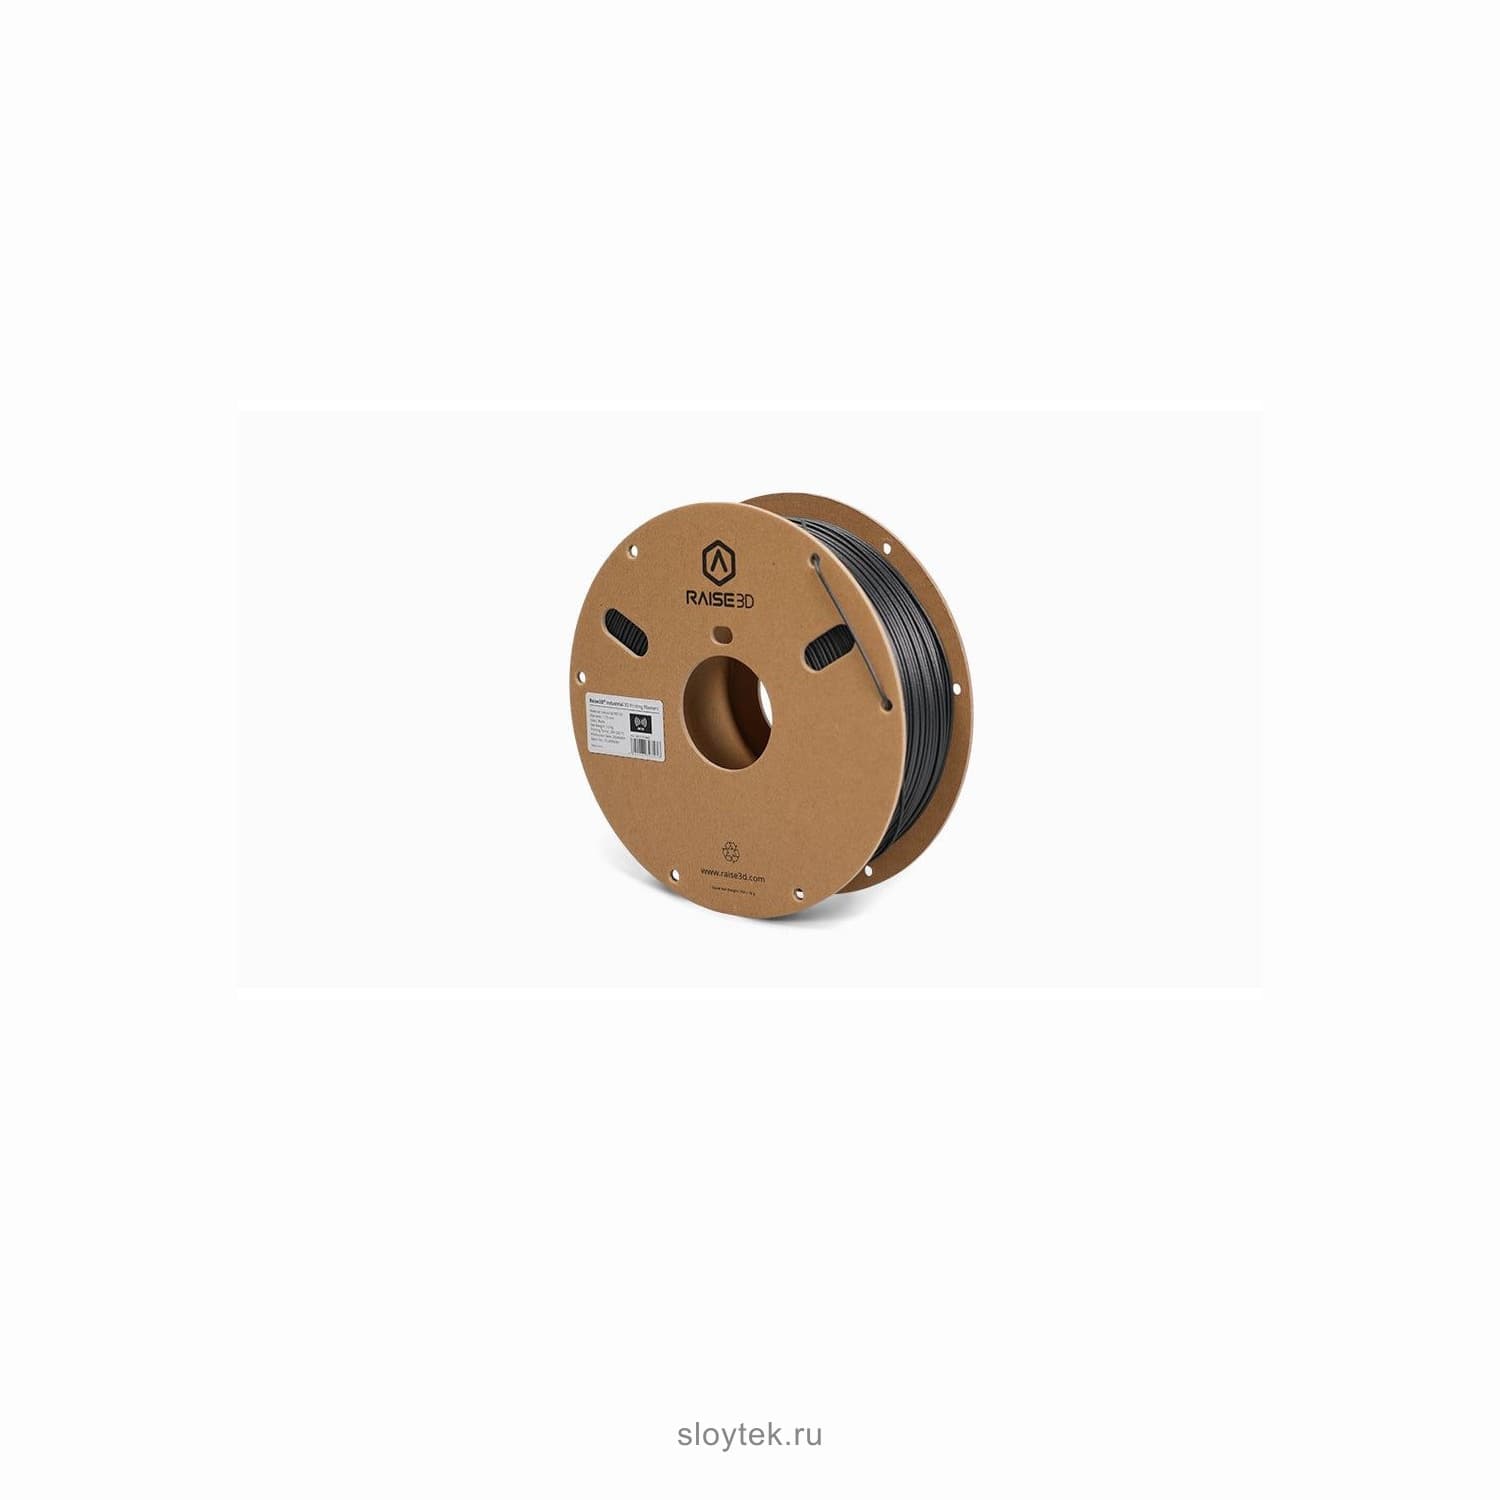


Под заказ
RAISE3D· 5.11.19025A01
Raise3D Industrial PET CF 1,75 мм, 1 кг
Углекомпозит PET для жесткой оснастки
Цвет · 1
8 800 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →Наполнительуглеволокно 15%
Соплозакаленное
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D INDUSTRIAL PET CF 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
15%
Углеволокно
Жесткость и стабильность размеров.
02 / 04
175°C
HDT после отжига
При 0,45 МПа, ISO 75.
03 / 04
6,2ГПа
Модуль упругости
В плоскости слоя после отжига.
04 / 04
0,5%
Водопоглощение
Меньше, чем у нейлоновых композитов.
ОПИСАНИЕ
О товаре
Raise3D Industrial PET CF для кондукторов, приспособлений и деталей конечного использования
Industrial PET CF - композитный филамент на основе полиэтилентерефталата с 15% (по массе) рубленого углеволокна. Волокно повышает жесткость, прочность, теплостойкость и химическую стойкость матрицы. Raise3D позиционирует материал как надежный и экономичный вариант углекомпозитной печати для кондукторов, приспособлений и функциональных деталей.
По сравнению с углекомпозитами на основе нейлона PET CF проще в печати, стабильнее по размерам, меньше ползет под нагрузкой и слабее впитывает влагу. Применения по данным производителя: автомобилестроение, авиакосмическая отрасль, электротехника и производственная оснастка.
Свойства: жесткость и теплостойкость после отжига
Плотность - 1,30 г/см³, водопоглощение - 0,5%. Без отжига модуль упругости в плоскости слоя - около 5730 МПа, прочность на растяжение - 73 МПа, на изгиб - 115 МПа. После отжига при 100 °C модуль растет до 6230 МПа.
Самое заметное влияние отжига - на теплостойкость: HDT при 0,45 МПа поднимается с 87 до 175 °C, при 1,8 МПа - с 77 до 105 °C. Цвет - черный (RAL 7016).
Настройки печати и сопло
Raise3D рекомендует 280-300 °C на сопле, 60-80 °C на столе, слой 0,1-0,25 мм, скорость 35-90 мм/с и включенный обдув. Латунное сопло углеволокно быстро стачивает: нужно минимум стальное, а лучше сопло из карбида кремния.
Поддержки можно печатать самим PET CF (их удаляют после отжига) или специальным материалом Industrial PET Support. Принтеры по списку производителя: E3, Pro3 HS, E2CF и RMF500.
Сушка, хранение и отжиг
Перед печатью материал сушат при 70-80 °C 8-12 часов: от влажности напрямую зависит качество детали. Во время печати катушку держат в сухом боксе.
После печати рекомендуется отжиг 80-100 °C: мелкие детали до 50 мм - 80 °C 8 часов, средние до 150 мм - 80 °C 12 часов, крупные - 100 °C не менее 12 часов. Усадка после отжига - не более 0,1% по оси Z, по XY заметной усадки нет.
Ограничения и когда выбрать соседний материал
Материал абразивен и требует закаленного сопла, а максимальную теплостойкость дает только после отжига в печи. Прочность поперек слоев заметно ниже, чем вдоль (34 против 73 МПа), - нагруженные детали ориентируют соответственно.
Если нужна нагрузка при температурах выше 150 °C, смотрите PPA CF. Когда важнее цвет или цена, а не максимальная жесткость, подойдет PET GF со стекловолокном. Магазин Raise3D сейчас продает PET CF только с RFID-меткой; в карточке - катушка без метки.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 280-300 °C
- Температура стола
- 60-80 °C
- Скорость печати
- 35-90 мм/с
- Высота слоя
- 0,1-0,25 мм
- Сопло
- износостойкое: минимум стальное, лучше карбид кремния
- Режим сушки
- 70-80 °C, 8-12 ч
- Отжиг
- 80-100 °C, 8-12 ч
Материалы
9- Материал
- PET с углеволокном 15% (Industrial PET CF)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвет
- черный (RAL 7016)
- Влажность хранения
- производитель не указывает
- Плотность
- 1,30 г/см³
- Водопоглощение (ISO 62)
- 0,5%
- Теплостойкость HDT при 0,45 МПа
- 175 °C после отжига, 87 °C без отжига
- Модуль упругости XY
- 5731 МПа без отжига, 6228 МПа после отжига
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, E2CF, RMF500
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Да. Латунное сопло быстро изнашивается; Raise3D рекомендует минимум стальное, а лучше сопло из карбида кремния.
При 70-80 °C 8-12 часов перед печатью, затем хранить катушку в сухом боксе во время печати.
Отжиг при 80-100 °C 8-12 часов повышает теплостойкость: HDT при 0,45 МПа растет с 87 до 175 °C.
Сопло 280-300 °C, стол 60-80 °C, слой 0,1-0,25 мм, скорость 35-90 мм/с, обдув включен.
Raise3D указывает совместимость с Industrial PET Support; можно печатать поддержки и самим PET CF, удаляя их после отжига.
По данным Raise3D - лучшей печатаемостью, стабильностью размеров, сопротивлением ползучести и низким влагопоглощением.
АНАЛОГИ В НАЛИЧИИ
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Функциональные детали на 3D-принтере: какой пластик и настройки
Как печатать прочные функциональные детали: выбор пластика под нагрузку (PETG, ASA, нейлон, композиты), настройки заполнения, стенок и ориентации, частые ошибки.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.
Чем склеить детали из 3D-печати: клей по пластикам
Чем склеить 3D-детали: суперклей, эпоксидка, растворная сварка. Чем клеить PLA, ABS, PETG, нейлон и поликарбонат и как сделать шов прочным.