PETG пластик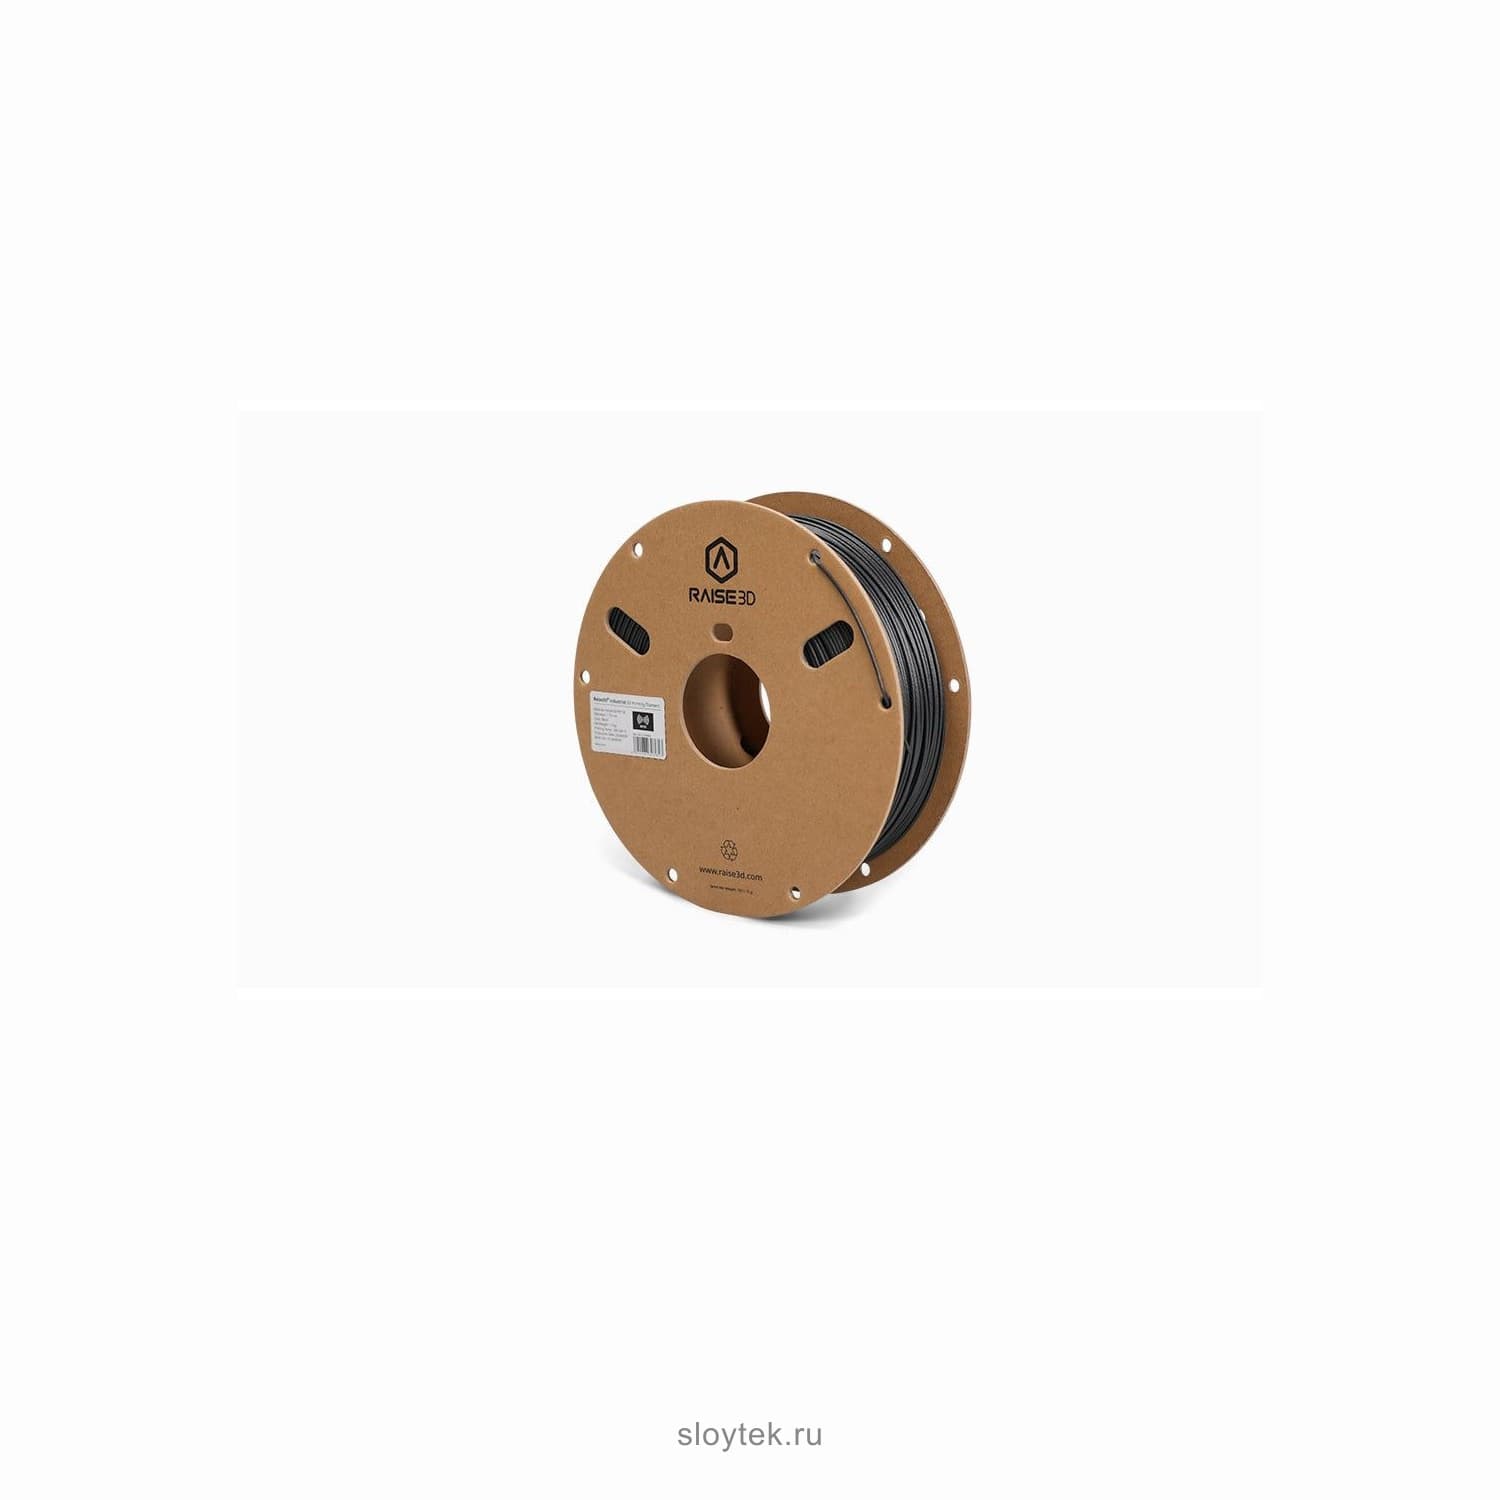


Под заказ
RAISE3D· 5.11.19142A01
Raise3D Industrial PET GF RFID 1,75 мм, 1 кг
Стеклокомпозит PET с меткой для Pro3 HS
Цвет · 1
8 400 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →МеткаRFID
Соплозакаленное
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D INDUSTRIAL PET GF RFID 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
RFID
Метка
Автоматическое распознавание на Pro3 HS.
02 / 04
120°C
HDT после отжига
При 0,45 МПа.
03 / 04
115МПа
Прочность на изгиб
В плоскости слоя.
04 / 04
0,5%
Водопоглощение
Стабильные размеры.
ОПИСАНИЕ
О товаре
PET GF RFID для производственной печати оснастки на Pro3 HS
Эта карточка - стеклонаполненный PET Raise3D в версии с RFID-меткой. На принтерах Pro3 HS RFID-датчик филамента читает метку, определяет материал и проверяет параметры печати. Для композита с узким окном режимов (280-300 °C на сопле, закаленное сопло, обязательная сушка) автоматическая проверка снижает риск испортить катушку или сопло неверным профилем.
Сферы применения по данным Raise3D - автомобильные детали, производственные инструменты, приспособления и изделия электротехники.
Свойства композита
Матрица - PET, наполнитель - 15% рубленого стекловолокна. После отжига при 100 °C паспорт указывает модуль упругости около 4,1 ГПа, прочность на растяжение 71 МПа и на изгиб 115 МПа в плоскости слоя. HDT - 120 °C при 0,45 МПа и 99 °C при 1,8 МПа.
Плотность 1,38 г/см³ и водопоглощение 0,5%: влагопоглощение заметно ниже, чем у нейлоновых стеклокомпозитов, поэтому детали стабильнее по размерам во влажном цехе.
Режимы печати и совместимость
Сопло 280-300 °C, стол 80-100 °C, слой 0,1-0,25 мм, скорость 35-90 мм/с, обдув включен. Обязательно износостойкое сопло - стальное или из карбида кремния.
Поддержки - Industrial PET Support или сам PET GF (удалять после отжига). Совместимость по Raise3D: E3, Pro3 HS, E2CF, RMF500; считывание метки работает на моделях с RFID-датчиком.
Сушка и хранение
Перед печатью - 70-80 °C в течение 8-12 часов, во время печати катушка должна находиться в сухом боксе. После печати детали отжигают при 80-100 °C 8-12 часов; усадка по оси Z при этом не превышает 0,1%.
Что учитывать при выборе версии
Если в мастерской нет принтеров с RFID-датчиком, переплачивать за метку не нужно - по составу и свойствам это тот же PET GF, что и в карточке без RFID. Для максимальной жесткости и HDT до 175 °C выбирают PET CF с углеволокном.
В версии с меткой у поставщика есть черный цвет; у производителя также выпускаются красный, оранжевый и серый.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 280-300 °C
- Температура стола
- 80-100 °C
- Скорость печати
- 35-90 мм/с
- Высота слоя
- 0,1-0,25 мм
- Сопло
- стальное или из карбида кремния
- Режим сушки
- 70-80 °C, 8-12 ч
- Отжиг
- 80-100 °C, 8-12 ч; усадка по Z до 0,1%
Материалы
7- Материал
- PET со стекловолокном 15% (Industrial PET GF)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвет
- черный (RAL 9017)
- Влажность хранения
- производитель не указывает
- Плотность
- 1,38 г/см³
- Теплостойкость HDT после отжига
- 120 °C при 0,45 МПа
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, E2CF, RMF500
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- есть: принтеры с RFID-датчиком распознают тип материала и сверяют параметры печати
- Комплектация
- катушка 1 кг с RFID-меткой
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Материал одинаковый; на катушке есть RFID-метка, которую считывает датчик принтеров Pro3 HS для определения материала и проверки параметров.
Сопло 280-300 °C, стол 80-100 °C, слой 0,1-0,25 мм, скорость 35-90 мм/с, обдув включен.
Минимум стальное, лучше из карбида кремния: латунь быстро изнашивается стекловолокном.
Raise3D рекомендует отжиг 80-100 °C 8-12 часов; он стабилизирует теплостойкость около 120 °C.
E3, Pro3 HS, E2CF и RMF500.
АНАЛОГИ В НАЛИЧИИ
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Функциональные детали на 3D-принтере: какой пластик и настройки
Как печатать прочные функциональные детали: выбор пластика под нагрузку (PETG, ASA, нейлон, композиты), настройки заполнения, стенок и ориентации, частые ошибки.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.
Чем склеить детали из 3D-печати: клей по пластикам
Чем склеить 3D-детали: суперклей, эпоксидка, растворная сварка. Чем клеить PLA, ABS, PETG, нейлон и поликарбонат и как сделать шов прочным.