ASA пластик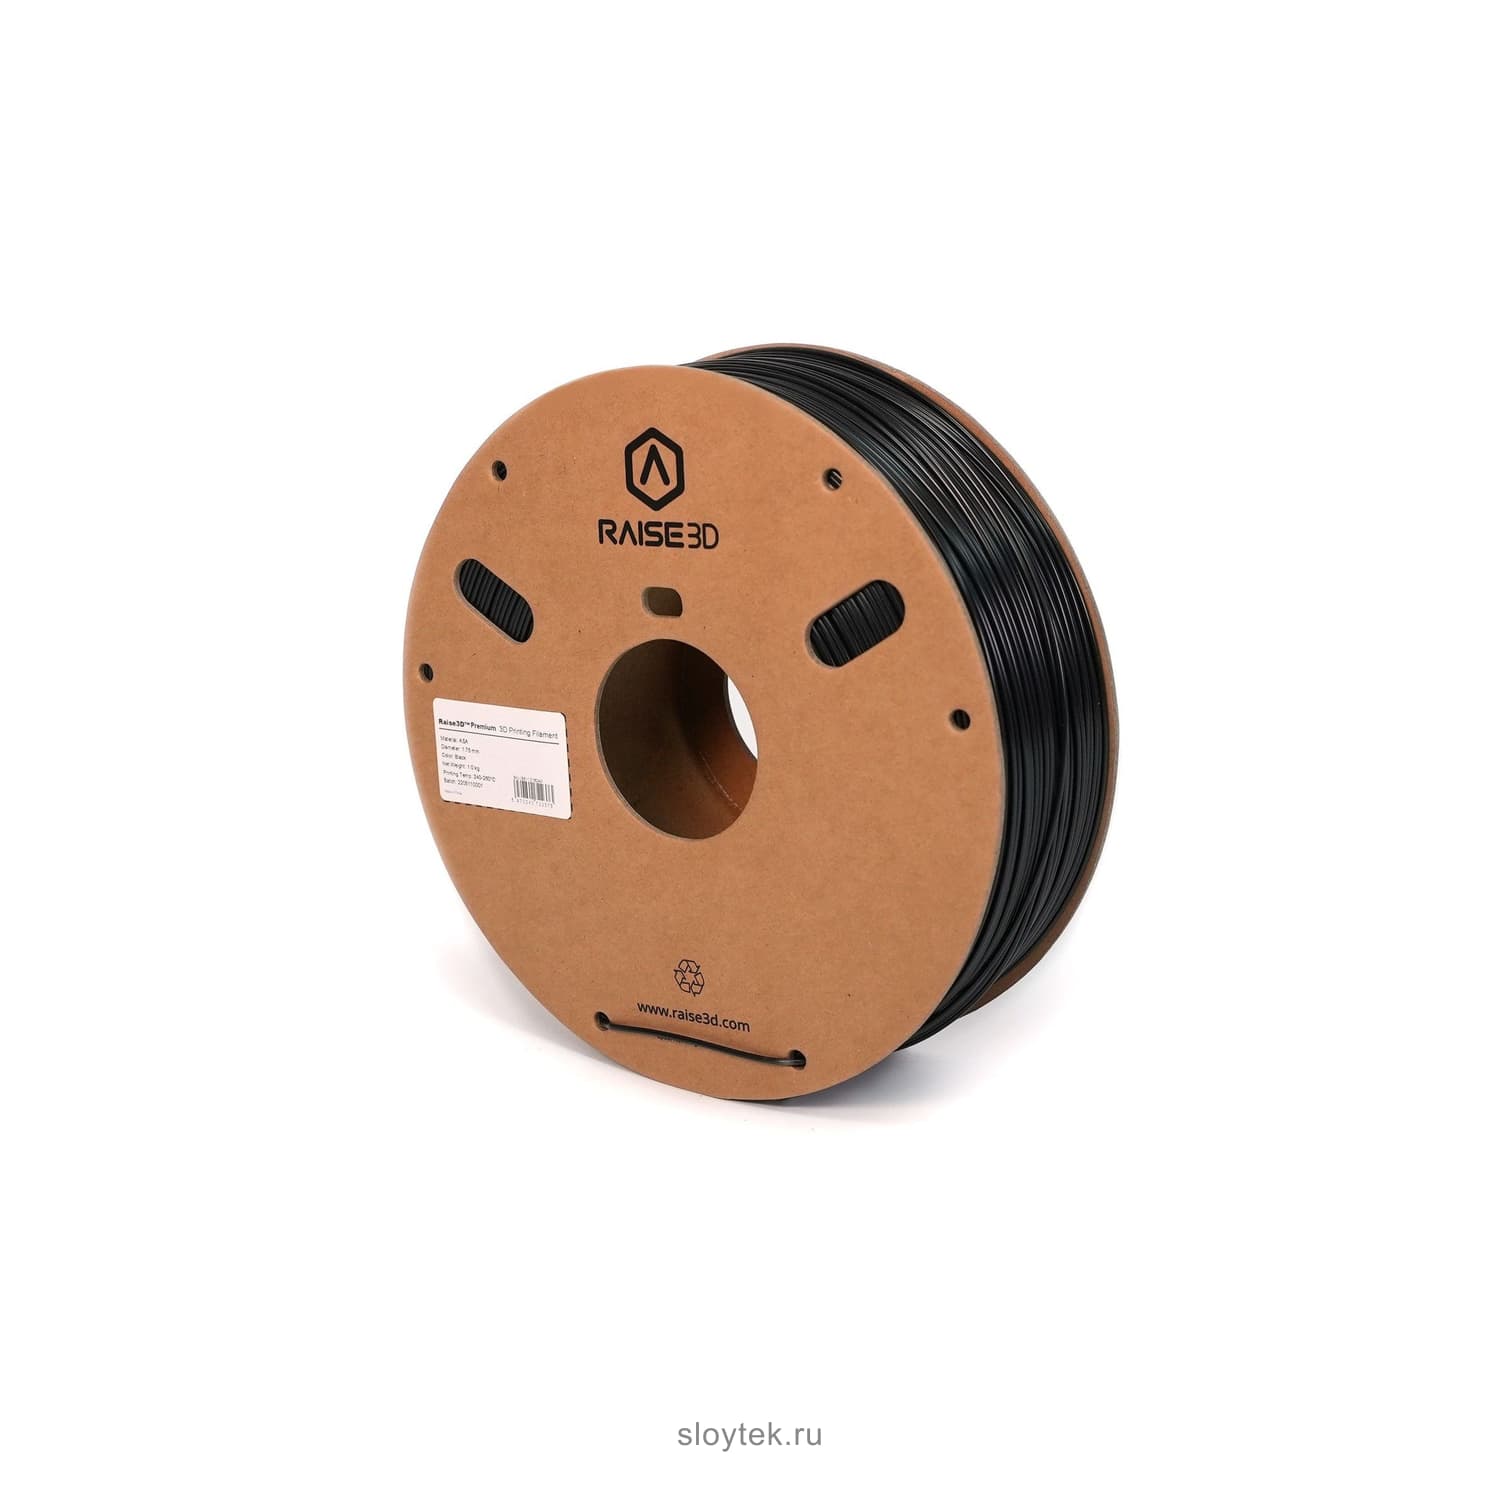
Под заказ
RAISE3D· 5.11.01052A01
Raise3D Premium ASA 1,75 мм, 1 кг
Альтернатива ABS для деталей под солнцем
Цвет · 1
5 400 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →МатериалASA
Диаметр1,75 мм
Масса1 кг
Камера50-70 °C
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D PREMIUM ASA 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
УФ
Стойкость к солнцу
Сохраняет цвет и свойства на улице.
02 / 04
100°C
Теплостойкость HDT
При нагрузке 1,8 МПа.
03 / 04
44МПа
Прочность
На растяжение в плоскости слоя.
04 / 04
PLA
Отламываемые поддержки
Производитель допускает поддержки из PLA.
ОПИСАНИЕ
О товаре
Raise3D Premium ASA для уличных изделий и рабочих деталей
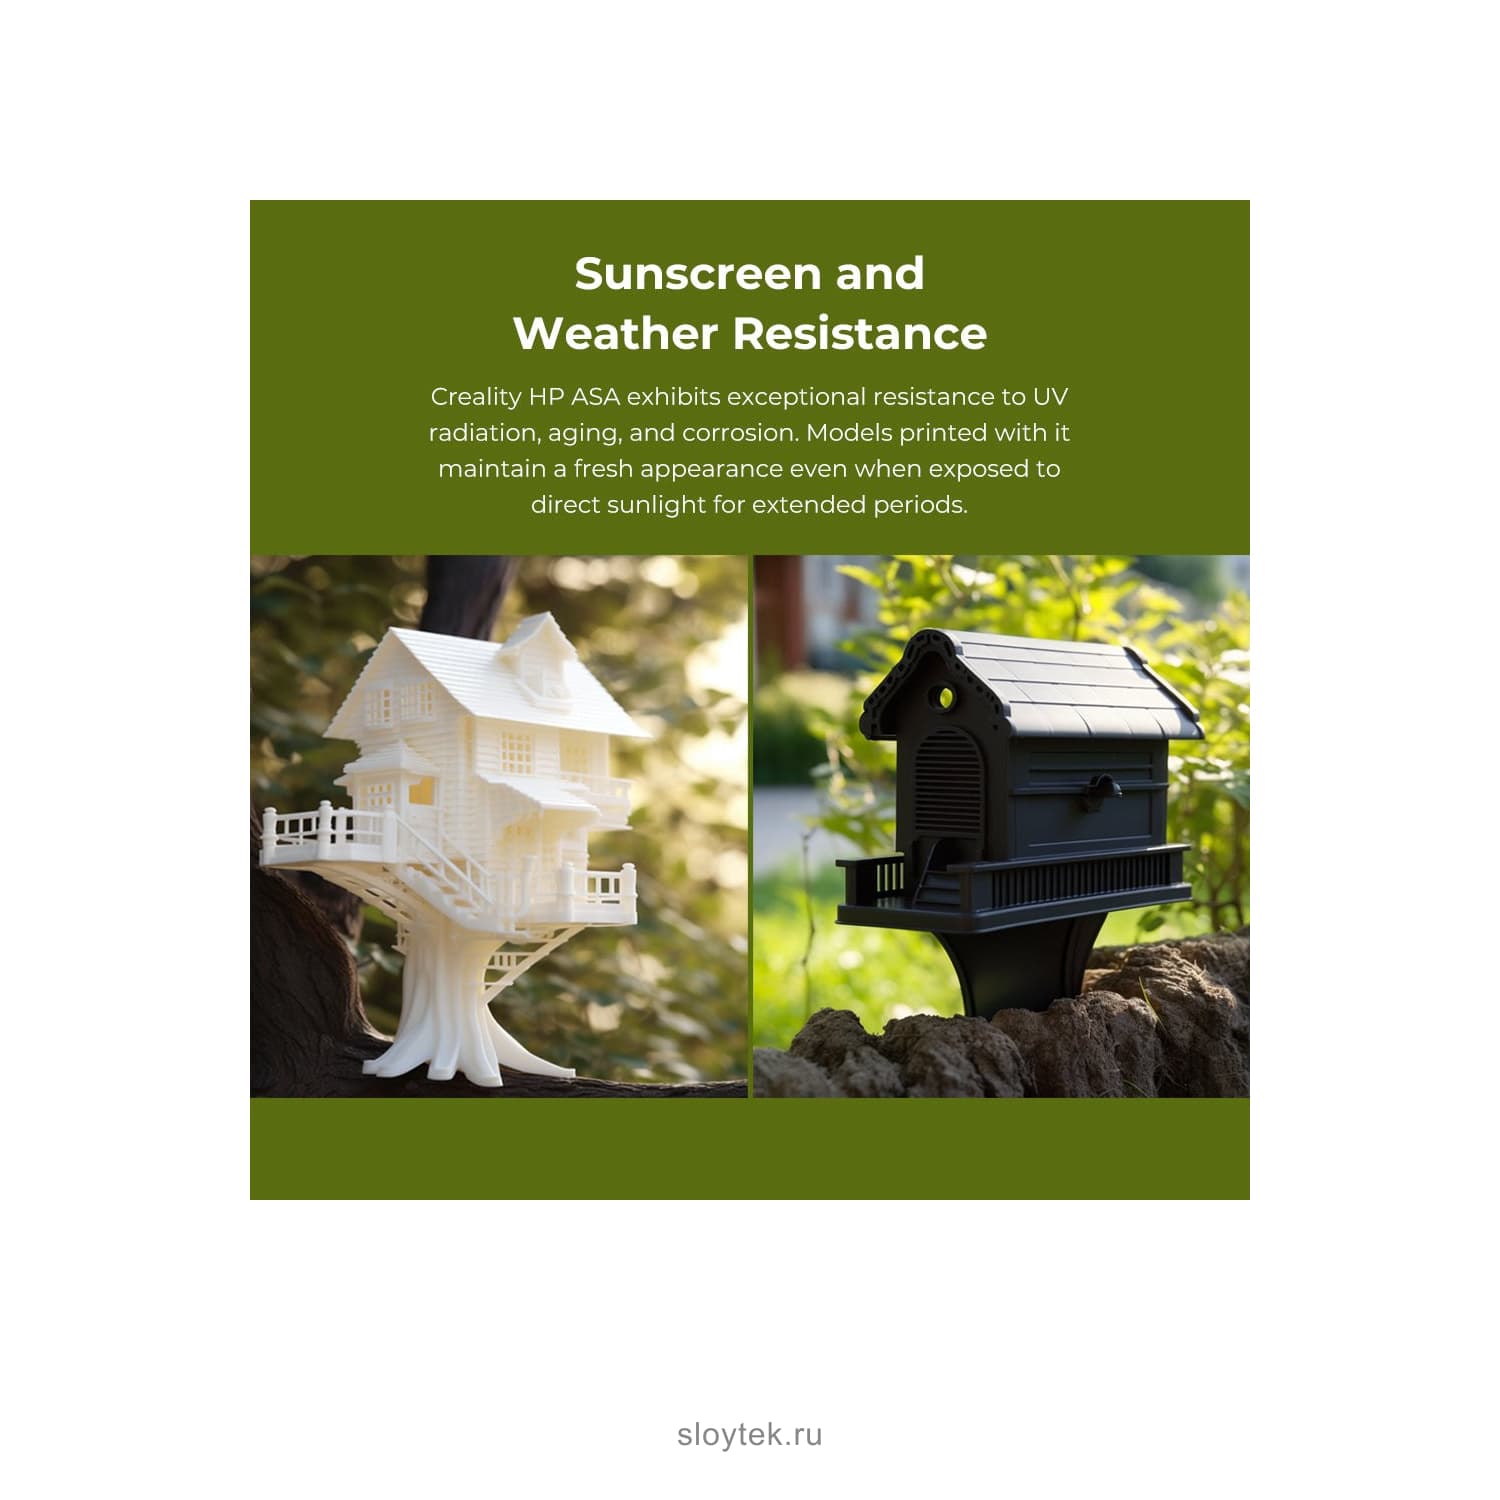
ASA (акрилонитрил-стирол-акрилат) Raise3D описывает как альтернативу ABS с улучшенной погодостойкостью: механика близка к ABS, но материал заметно лучше переносит ультрафиолет и сохраняет цвет и свойства на улице. Производитель рекомендует его для изделий наружного применения, производственных приспособлений и креплений, деталей конечного использования, инструмента и функциональных прототипов.
Свойства: стойкость к ультрафиолету, нагреву и износу
Кроме УФ-стойкости Raise3D отмечает ударо- и износостойкость, теплостойкость и химическую стойкость. По паспорту: плотность 1,10 г/см³, стеклование 98 °C, размягчение по Вика 105 °C, HDT 100 °C при 1,8 МПа. Прочность на растяжение - 44 МПа в плоскости слоя и 32 МПа поперек, модуль Юнга - 2379 МПа, ударная вязкость по Шарпи - 10,3 кДж/м², прочность на изгиб - 73 МПа.
Настройки печати и температура камеры
Паспорт рекомендует сопло 240-260 °C, стол 75-95 °C на BuildTak с Magigoo, обдув выключен, 30-50 мм/с, ретракт 1-3 мм. Камера должна быть горячей - 50-70 °C. Для сцепления Raise3D советует кайму или подложку, стол 110 °C на первых слоях и отключенный вентилятор.
Удобная особенность: в качестве отламываемых поддержек для ASA производитель предлагает PLA, а растворимый Premium PVA+ совместим с ASA хорошо. Совместимые принтеры - Raise3D E3, E2, E2CF, Pro2, Pro3, Pro3 HS и RMF500.
Сушка и хранение
Температура сушки по данным Raise3D - 80 °C; время сушки и влажность хранения производитель не указывает. Перед печатью ответственных уличных деталей катушку стоит просушить.
Ограничения и отличия от ABS
ASA капризнее PLA и PETG: нужна закрытая прогретая камера и горячий стол, иначе крупные детали коробит. Если деталь работает в помещении и не видит солнца, Premium ABS дает близкую механику; для нагрева выше 100 °C и ударных нагрузок лучше Premium PC.
Позиция доступна только в черном цвете и без RFID-метки.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 240-260 °C
- Температура стола
- 75-95 °C, BuildTak и Magigoo
- Скорость печати
- 30-50 мм/с по паспорту (сопло 0,4 мм)
- Обдув модели
- выключен
- Температура в камере
- 50-70 °C
- Поддержки
- PLA (отламываемые) или Premium PVA+
- Сушка
- 80 °C (время производитель не указывает)
Материалы
9- Материал
- ASA (Raise3D Premium ASA)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг
- Влажность хранения
- производитель не указывает
- Совместимость с AMS
- производитель не указывает; материал рассчитан на принтеры Raise3D
- Комплектация
- катушка 1 кг, без RFID-метки
- Плотность
- 1,10 г/см³
- Теплостойкость HDT
- 100 °C при 1,8 МПа; 103 °C при 0,45 МПа
- Прочность на растяжение (X-Y / Z)
- 44 МПа / 32 МПа
Другое
1- Совместимые принтеры
- Raise3D E3, E2, E2CF, Pro2, Pro3, Pro3 HS, Pro3 с Hyper Speed Upgrade Kit, RMF500
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Механика близка к ABS, но ASA значительно лучше переносит ультрафиолет и погоду и подходит для уличных деталей.
Сопло 240-260 °C, стол 75-95 °C, обдув выключен, 30-50 мм/с, камера 50-70 °C.
Raise3D допускает отламываемые поддержки из PLA.
Кайма или подложка, стол 110 °C и выключенный обдув на первых слоях.
Raise3D указывает 80 °C.
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Функциональные детали на 3D-принтере: какой пластик и настройки
Как печатать прочные функциональные детали: выбор пластика под нагрузку (PETG, ASA, нейлон, композиты), настройки заполнения, стенок и ориентации, частые ошибки.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.
Коробление (warping): почему отрывает углы и как удержать деталь
Коробление - деталь отрывает от стола, углы загибает вверх из-за усадки пластика. Сильнее всего у ABS, ASA, PC. Адгезия, камера, обдув и что нужно под каждый пластик.