PC пластик (поликарбонат)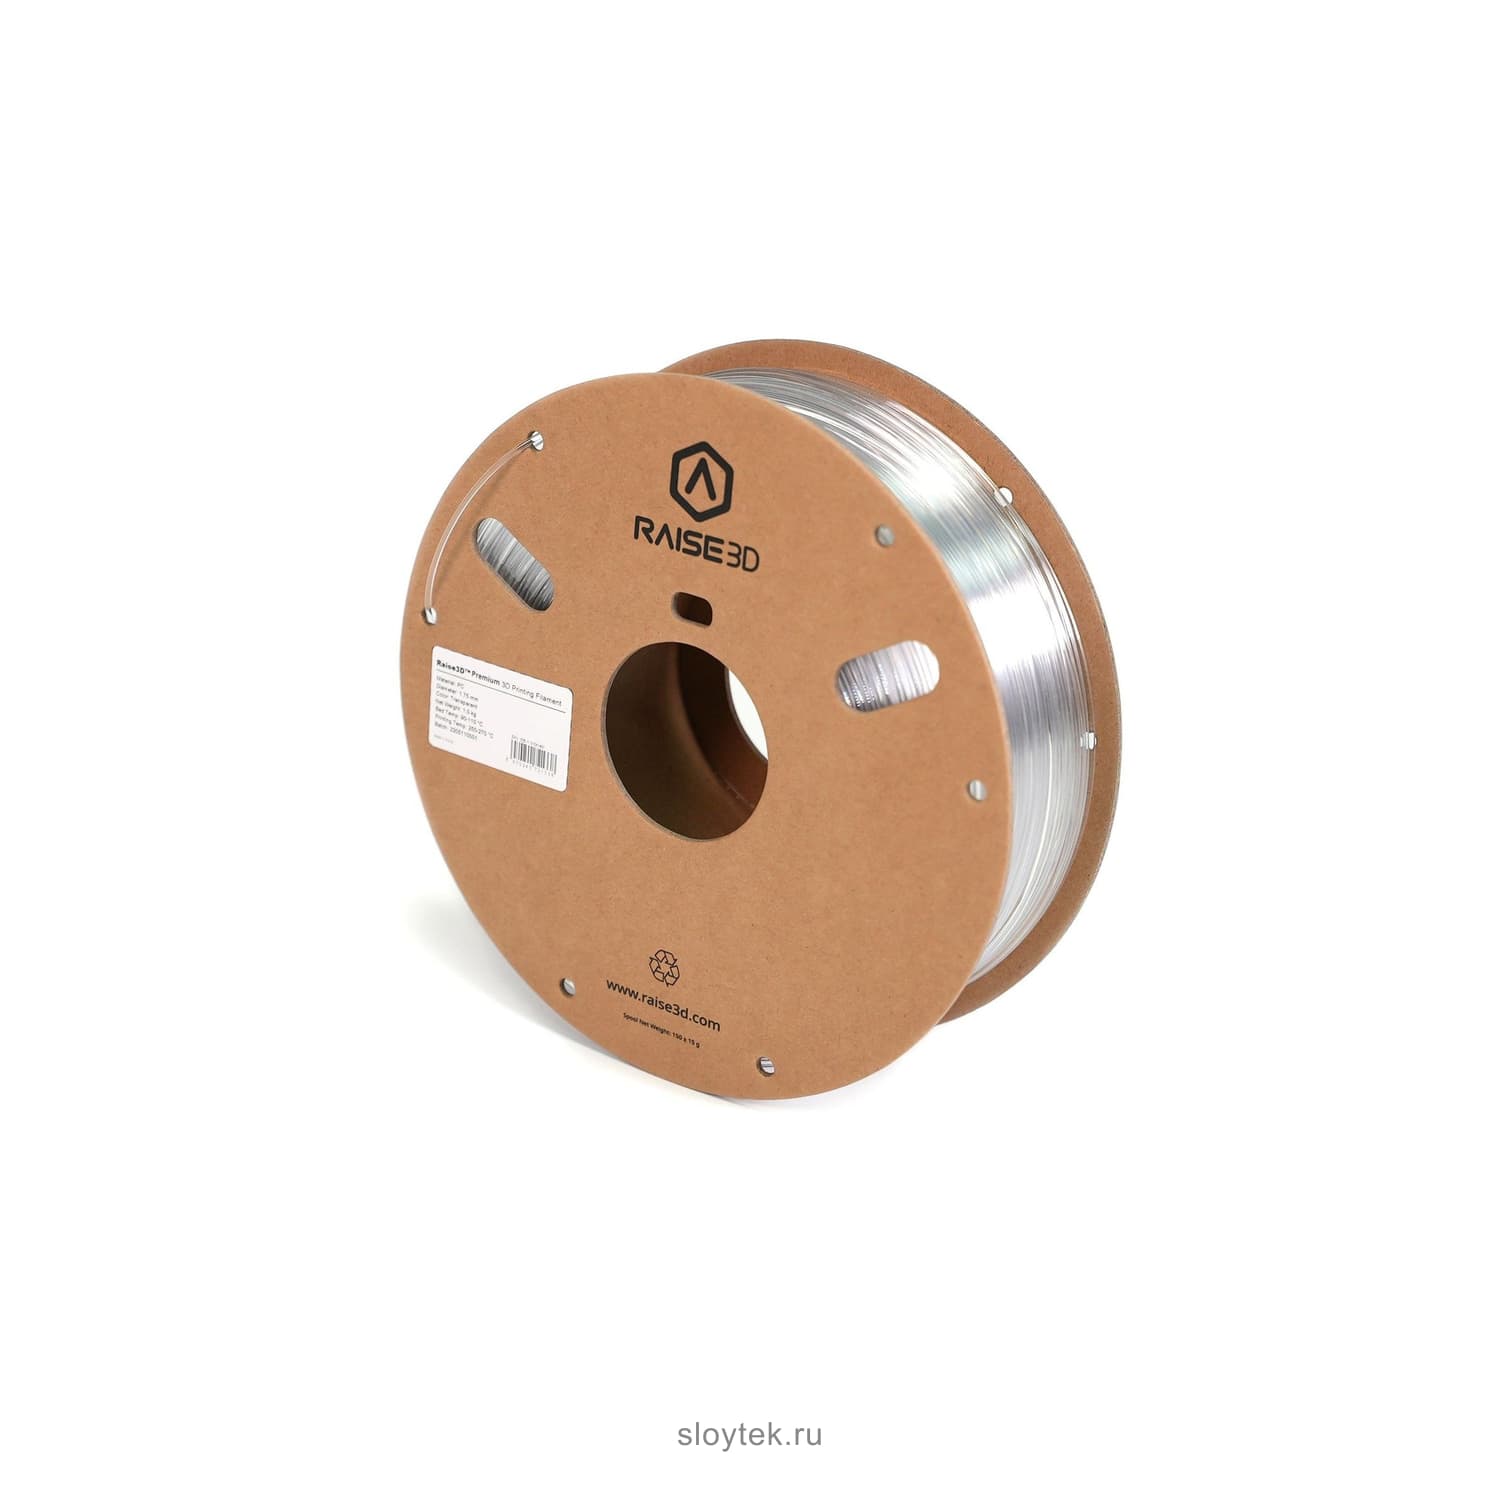
Под заказ
RAISE3D· 5.11.01041A01
Raise3D Premium PC 1,75 мм, 1 кг
Поликарбонат для горячих и ударных нагрузок
Цвет · 3
6 500 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →МатериалPC
Диаметр1,75 мм
Масса1 кг
Камера70-80 °C
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D PREMIUM PC 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
113°C
Стеклование
Детали держат форму в горячих узлах.
02 / 04
25кДж/м²
Ударная вязкость
У белого и черного PC по Шарпи.
03 / 04
60МПа
Прочность
На растяжение в плоскости слоя.
04 / 04
3цвета
Включая прозрачный
Белый, прозрачный, черный.
ОПИСАНИЕ
О товаре
Raise3D Premium PC для корпусов электроники, оснастки и рабочих изделий
Premium PC - поликарбонатная нить, которую Raise3D выделяет за хорошую печатаемость и механику, прежде всего трещиностойкость. Поликарбонат гасит удар, не трескается и держит форму при нагреве: производитель приводит теплостойкость до 110 °C и в пример ставит детали под капотом автомобиля. Типичные изделия - корпуса электроники, оснастка и приспособления, промышленные модели и детали конечного использования.
Свойства: непрозрачный и прозрачный PC отличаются
У белого и черного PC паспорт дает плотность 1,18-1,20 г/см³, стеклование 113 °C, размягчение по Вика 117 °C, HDT 114 °C при 0,45 МПа. Прочность на растяжение - 60 МПа, удлинение - 12,2 %, ударная вязкость по Шарпи - 25 кДж/м², прочность на изгиб - 94 МПа.
Прозрачный PC описан отдельным паспортом: он немного прочнее на растяжение (63 МПа) и изгиб (100 МПа), HDT - 111 °C при 0,45 МПа, но заметно более хрупкий - удлинение 3,2 % и ударная вязкость 3,4 кДж/м². Его выбирают ради светопропускания, а для ударных нагрузок лучше белый или черный.
Настройки печати и температура камеры
Паспорт рекомендует сопло 250-270 °C, стол 90-105 °C с BuildTak и клеем Magigoo PC, обдув выключен, скорость 30-50 мм/с, ретракт 1 мм на 20 мм/с. Камеру желательно прогреть до 70-80 °C. На странице материала Raise3D советует для сцепления кайму или подложку и стол 110 °C, а обдув отключать на всю печать.
После печати производитель рекомендует отжечь деталь в печи при 100 °C в течение 2 часов. Совместимые принтеры - Raise3D E3, E2, E2CF, Pro2, Pro3, Pro3 HS и RMF500.
Сушка: обязательный шаг для поликарбоната
Raise3D прямо требует сушить PC перед печатью; температура сушки - 80 °C, время производитель не приводит. Хранить открытую катушку лучше в герметичном боксе с осушителем, чтобы не повторять сушку перед каждым заданием.
Ограничения и выбор между PC, ABS и ASA
PC требует горячего сопла до 270 °C и прогретой камеры, поэтому не подходит для открытых принтеров. Если такой теплостойкости не требуется, проще печатать Premium ABS, а для деталей на улице - Premium ASA с защитой от ультрафиолета.
Прозрачный вариант хрупкий и не годится для ударных нагрузок - для корпусов и креплений берите белый или черный.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 250-270 °C
- Температура стола
- 90-105 °C, BuildTak и Magigoo PC
- Скорость печати
- 30-50 мм/с по паспорту (сопло 0,4 мм)
- Обдув модели
- выключен
- Температура в камере
- 70-80 °C (рекомендуется)
- Отжиг после печати
- 100 °C, 2 часа
- Сушка
- обязательна перед печатью, 80 °C (время производитель не указывает)
Материалы
10- Материал
- поликарбонат (Raise3D Premium PC)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг
- Влажность хранения
- производитель не указывает
- Совместимость с AMS
- производитель не указывает; материал рассчитан на принтеры Raise3D
- Комплектация
- катушка 1 кг, без RFID-метки
- Температура стеклования
- 113 °C
- Теплостойкость HDT при 0,45 МПа
- 114 °C (белый, черный); 111 °C (прозрачный)
- Прочность на растяжение (X-Y)
- 60 МПа (белый, черный); 63 МПа (прозрачный)
- Ударная вязкость по Шарпи
- 25 кДж/м² (белый, черный); 3,4 кДж/м² (прозрачный)
Другое
1- Совместимые принтеры
- Raise3D E3, E2, E2CF, Pro2, Pro3, Pro3 HS, Pro3 с Hyper Speed Upgrade Kit, RMF500
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Сопло 250-270 °C, стол 90-105 °C, обдув выключен, 30-50 мм/с, камера 70-80 °C.
Да, Raise3D рекомендует сушить PC перед печатью; температура сушки 80 °C.
Производитель рекомендует отжиг в печи при 100 °C в течение 2 часов после печати.
У прозрачного свой паспорт: выше прочность на растяжение (63 МПа), но ниже ударная вязкость (3,4 против 25 кДж/м²).
Raise3D советует кайму или подложку, стол 110 °C и выключенный обдув.
ПОХОЖИЕ ТОВАРЫ