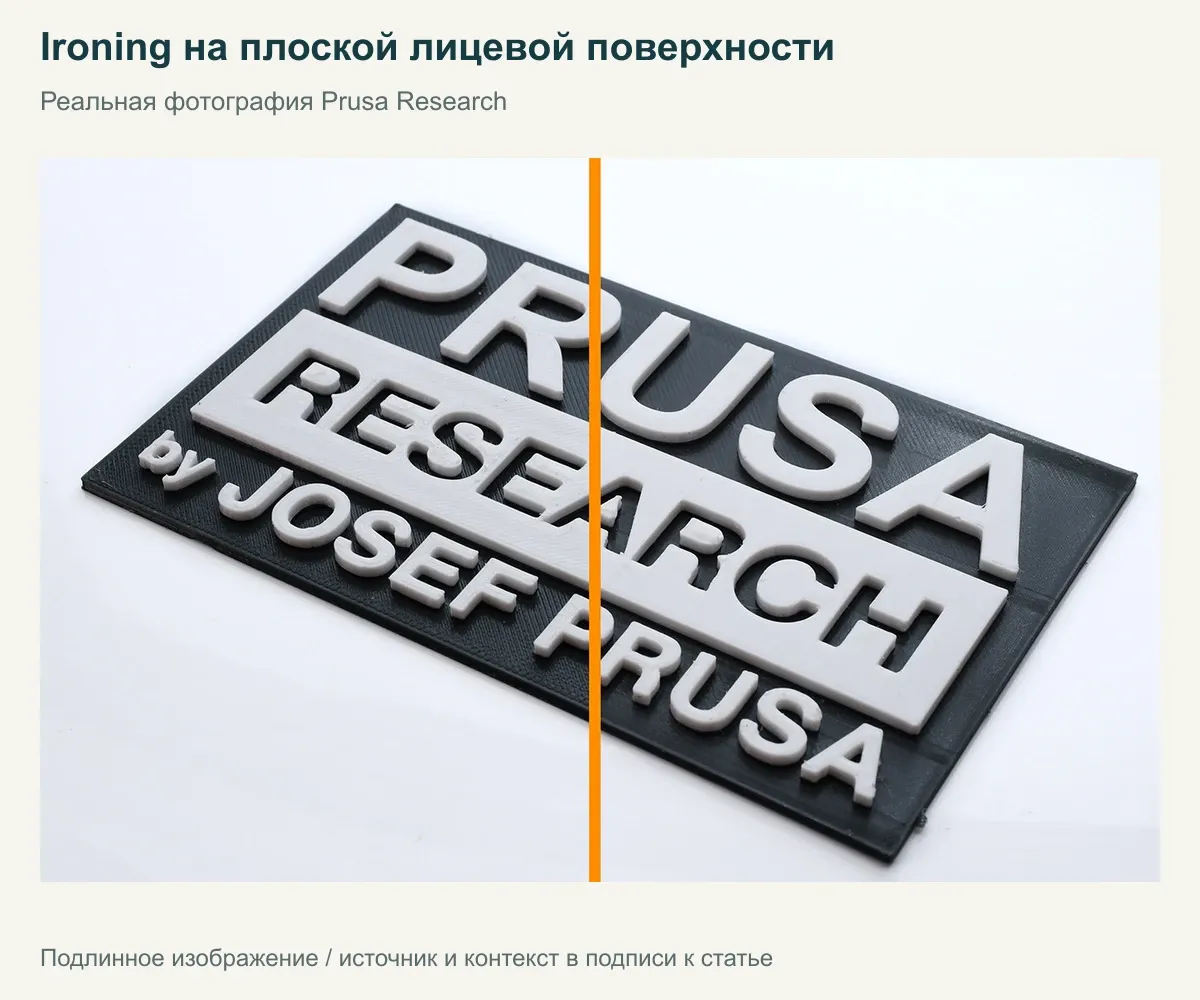
Плоская крышка или табличка уже напечаталась без дыр, но линии верхнего заполнения хорошо видны. В такой ситуации можно попробовать Ironing: дополнительный проход по верхней поверхности с небольшой подачей материала. Для боковых стенок, нижней стороны и плавного купола это другая задача.
Начинать стоит с исправного верхнего слоя. Если он проваливается, имеет пропуски или залит избыточным пластиком, сначала проверьте поток, число сплошных слоёв и опору под ними. Глажение не заменяет эту подготовку.
01Как устроен проход
После обычного заполнения поверхности сопло проходит по ней плотными линиями и подаёт небольшое количество материала. Настройки подачи, шага линий и скорости влияют на результат вместе.
На больших площадях проход добавляет время. На мелкой надписи может размыть край, а на некоторых материалах сопло начинает собирать расплав. В руководстве Prusa отдельно обсуждаются ограничения и возможные проблемы, включая PETG и длительную работу на малой подаче.
02Выберите поверхности, а не только переключатель
| Режим | Что обрабатывается | Где легко ошибиться |
|---|---|---|
| All top surfaces / все верхние поверхности | Открытые верхние площадки на разных высотах | Проходов и времени больше, чем ожидается по одной вершине |
| Topmost surface / только самая верхняя поверхность | Верхняя площадка на максимальной высоте объекта | Нижняя открытая ступень может остаться без глажения |
| All solid layers / все сплошные слои, если доступно | Более широкий набор сплошных участков | Для обычной лицевой крышки это часто лишняя работа |
Названия и точное поведение смотрите в своей программе. При наличии нескольких объектов и модификаторов дополнительно проверяйте фактические траектории. Самый надёжный ответ даёт Preview с отображением типа линий Ironing, а не внешний вид модели до нарезки.
03Пошаговый пример со ступенькой
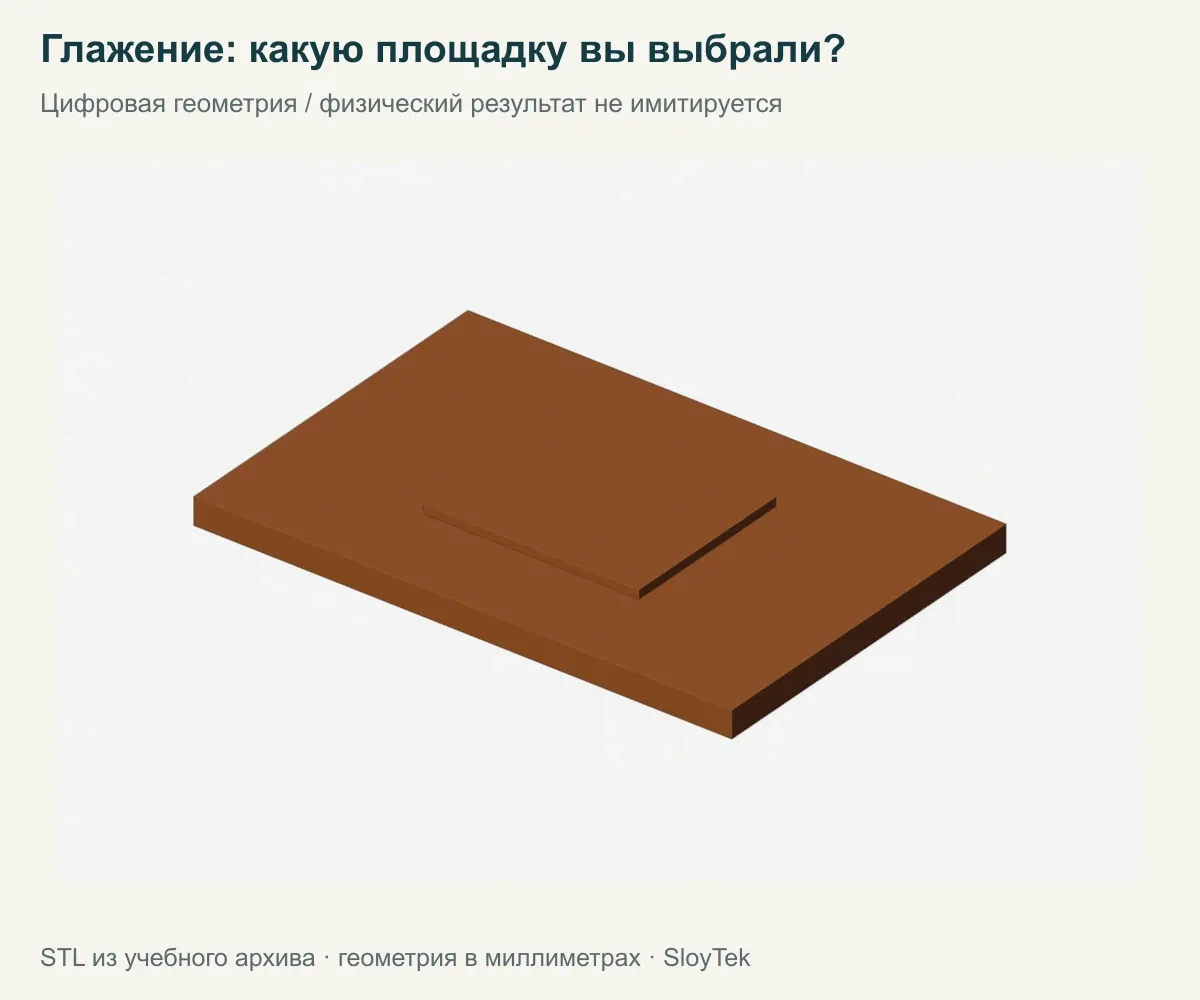
В архиве находится ironing-step-60x40x4.stl. Это основание 60 × 40 × 3 мм и верхняя площадка 24 × 20 мм, добавляющая ещё 1 мм. Открытые горизонтальные поверхности находятся на двух высотах: Z = 3 и Z = 4 мм.
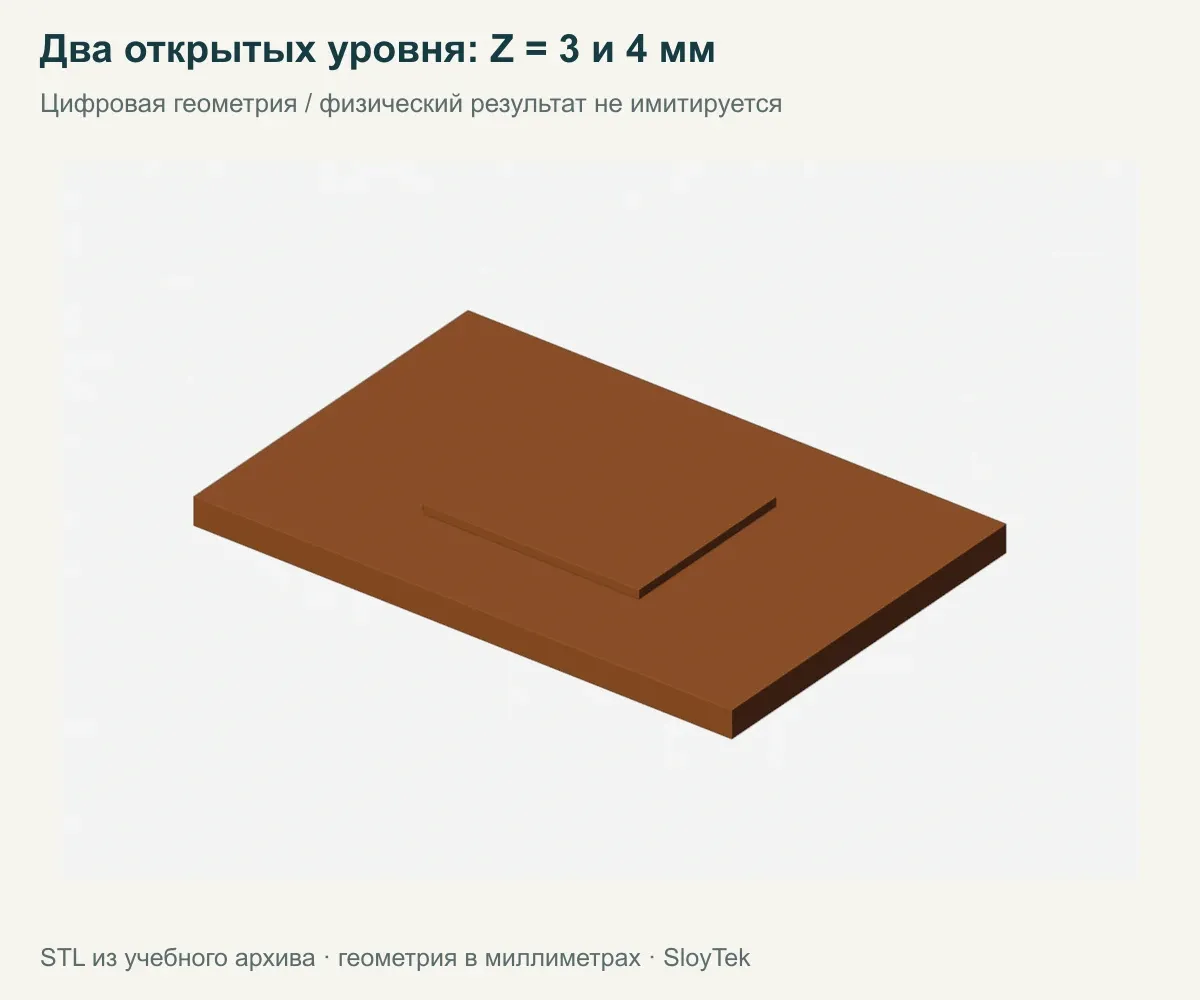
1. Сделайте контроль без глажения
Импортируйте модель без масштабирования, выберите своё оборудование и проверенный профиль пластика. Отключите Ironing и нарежьте. Проверьте сплошное заполнение верхней площадки, отверстия между линиями и опору под открытой ступенью.
Сохраните проект как контрольный. Если поверхность заведомо недопечатана, вернитесь к калибровке потока, а не увеличивайте подачу глажения наугад.
2. Включите только верхнюю площадку
В копии проекта Bambu Studio откройте Process → Quality → Ironing → Ironing type и выберите Topmost surface. При необходимости включите Advanced. Начните со штатных значений своего профиля. В нашем цифровом примере Bambu Studio использованы скорость 30 мм/с, подача 10% и шаг линий 0,15 мм. Это параметры конкретной нарезки, не универсальная рекомендация для PETG, PLA и любого сопла.
Нарежьте заново и найдите линии Ironing. На учебной модели они должны относиться к верхнему уровню, а не ко всей открытой поверхности основания. Проверьте, не возникли ли лишние движения около края.
3. Сравните с обработкой всех верхних поверхностей
Сохраните третью копию и выберите All top surfaces, если режим доступен. Посмотрите отдельно Z = 3 и Z = 4 мм. Нижняя открытая ступень позволяет увидеть разницу, которая на простой плоской пластине была бы незаметна.
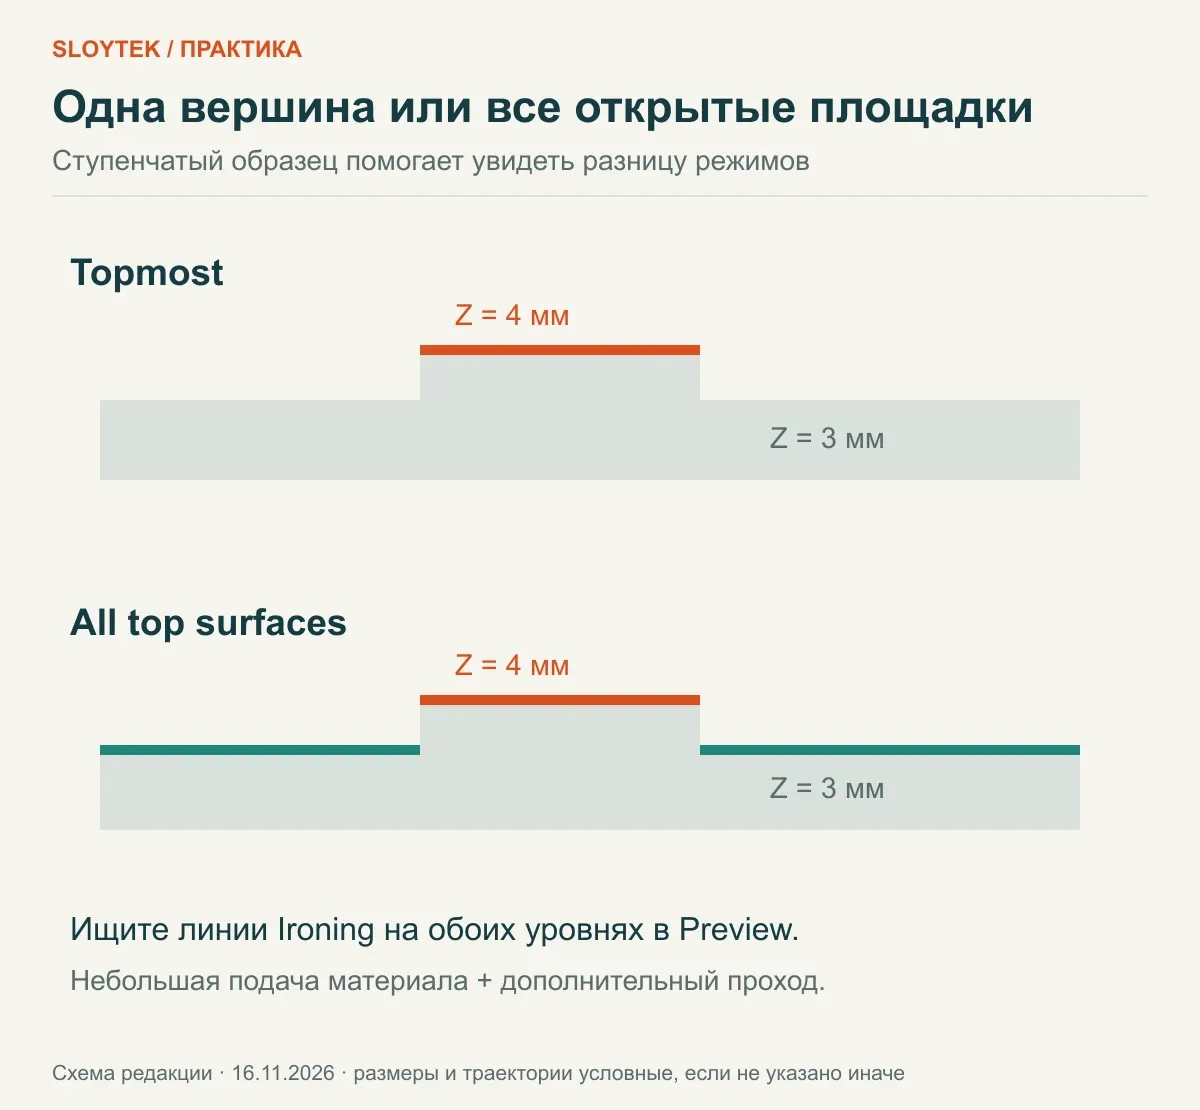
4. Оцените добавленное время
Для двух режимов мы нарезали этот STL в Bambu Studio 2.8.2.61, профиль Bambu A1 / 0,4 мм / Generic PLA, слой 0,20 мм, две стенки, Grid 15%. Прочие параметры сохранены.
| Вариант | Расчётная масса | Полное расчётное время |
|---|---|---|
| Без Ironing | 6,09 г | 17 мин 36 с |
| Topmost, 30 мм/с, 10% | 6,10 г | 19 мин 20 с |
В этой небольшой модели добавилось 1 мин 44 с, масса почти не изменилась. Это расчёт слайсера с подготовкой принтера, а не физический замер. Большая площадка, другой шаг линий или обработка всех уровней дадут другую прибавку. Гладкость образца не измерялась.
5. Напечатайте небольшую пару и сравните край
Для физической пробы достаточно двух одинаковых образцов: контрольного и одного выбранного режима. Используйте ту же катушку и одинаковые условия. После остывания осмотрите поверхность под боковым светом и проверьте края верхней площадки.
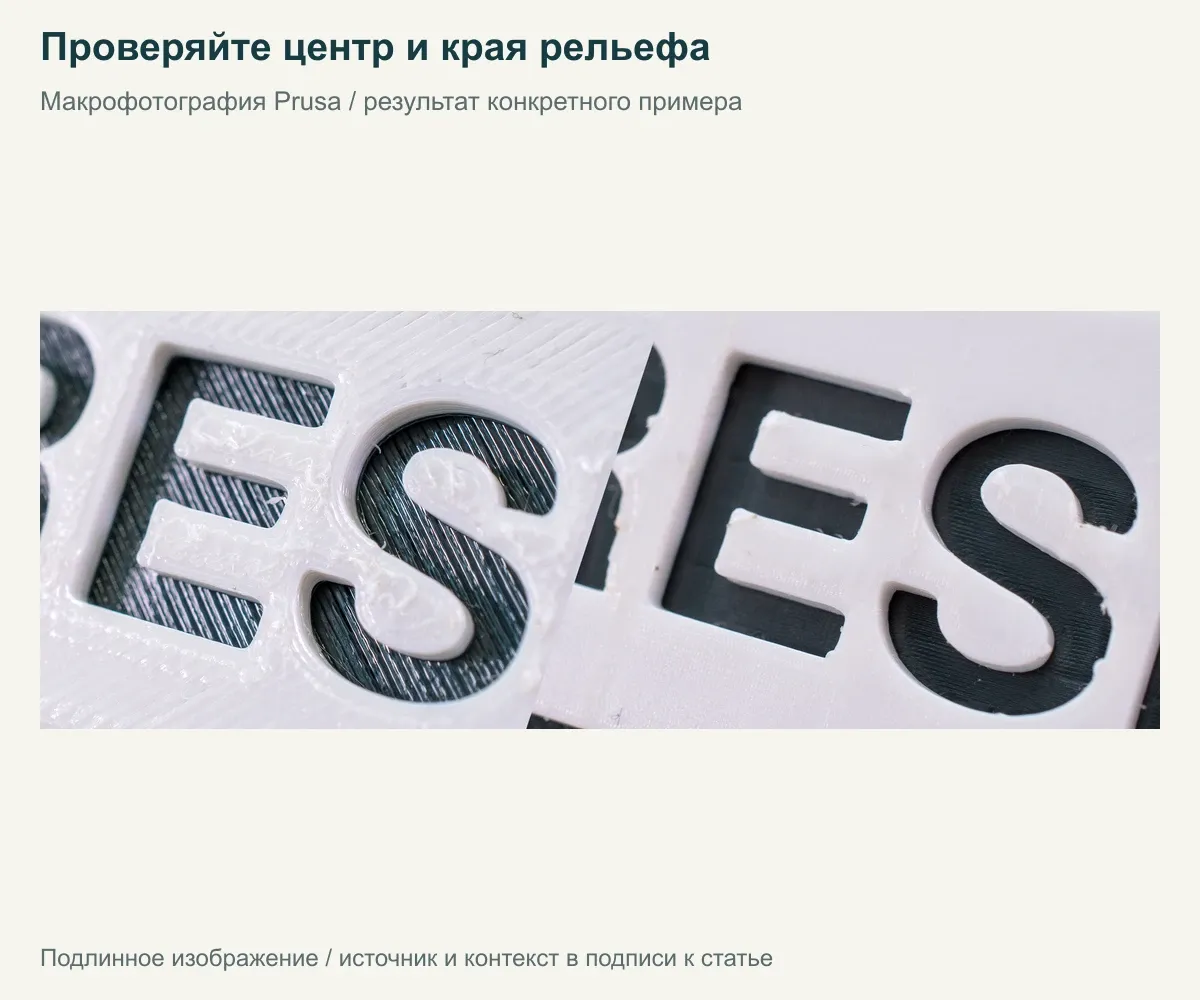
Если появились валики, налипание или смазанный край, меняйте один параметр: сначала установите, что материал не переэкструдирован, затем сравнивайте подачу, скорость или шаг. Большая подача не равна лучшему заполнению поверхности.
04Когда проще выбрать другой способ
Для плоской декоративной крышки Ironing уместен, если добавленное время оправдывает внешний вид. Для купола сначала попробуйте переменную высоту слоя. Для боковой стенки с вертикальной линией работайте со швом. Для уже напечатанного изделия механическая обработка остаётся отдельным процессом.
Пробу удобнее начать со знакомого PLA, сохраняя одну катушку на сравнение. Удачный результат здесь - ровная нужная площадка, сохранённый край и понятная прибавка времени, а не включённый флажок во всех проектах.