На вертикальной стенке слой 0,20 мм может выглядеть приемлемо, а на пологой верхушке купола оставлять заметные ступеньки. Уменьшить слой по всей модели просто, но тогда медленнее печатаются и участки, где это почти не влияет на результат.
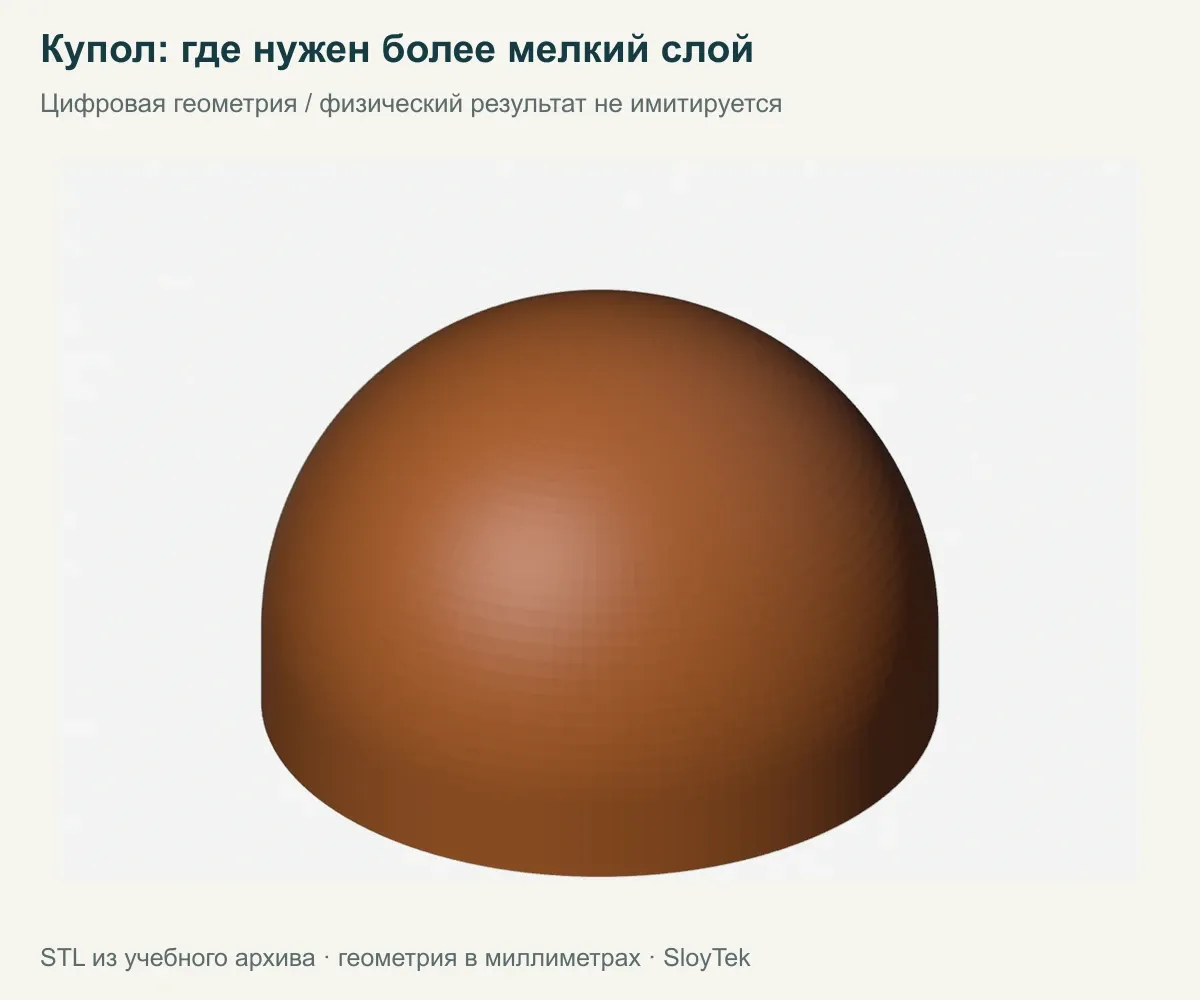
Переменная высота позволяет распределить мелкие и крупные слои по Z. Она полезна для формы поверхности, но не увеличивает разрешение сопла по XY и не восстанавливает отсутствующие грани исходной модели.
01Где переменный слой работает
| Поверхность или дефект | Что меняет высота слоя | Что проверить отдельно |
|---|---|---|
| Пологий склон, купол | Меняет размер ступенек по высоте | Сохранность формы и переходы высот |
| Вертикальная стенка | Меняет шаг видимых слоёв | Шов, поток, вибрации и материал |
| Мелкая надпись на верхней плоскости | Не делает сопло тоньше | Ширину штриха и траектории в XY |
| Гранёная низкополигональная сетка | Не добавляет исходную геометрию | Качество модели до нарезки |
| Неровная плоская верхняя поверхность | Может не решить причину | Поток, сплошные слои, заполнение; иногда глажение |
Переходы высот зависят от ограничений выбранного сопла и профиля. Не переносите минимальный слой, найденный для другого диаметра, в свой принтер без проверки.
02Пример с куполом 40 мм
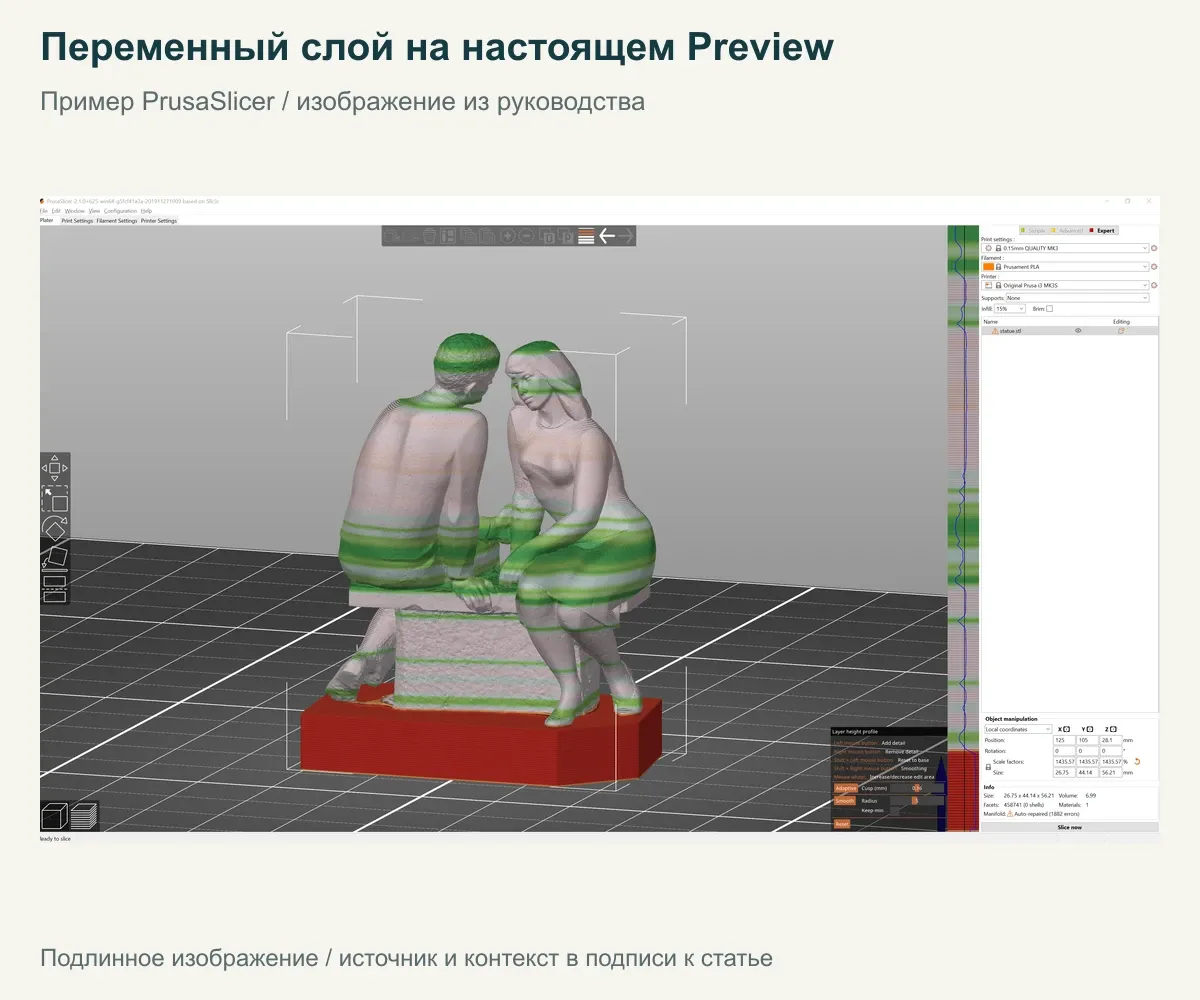
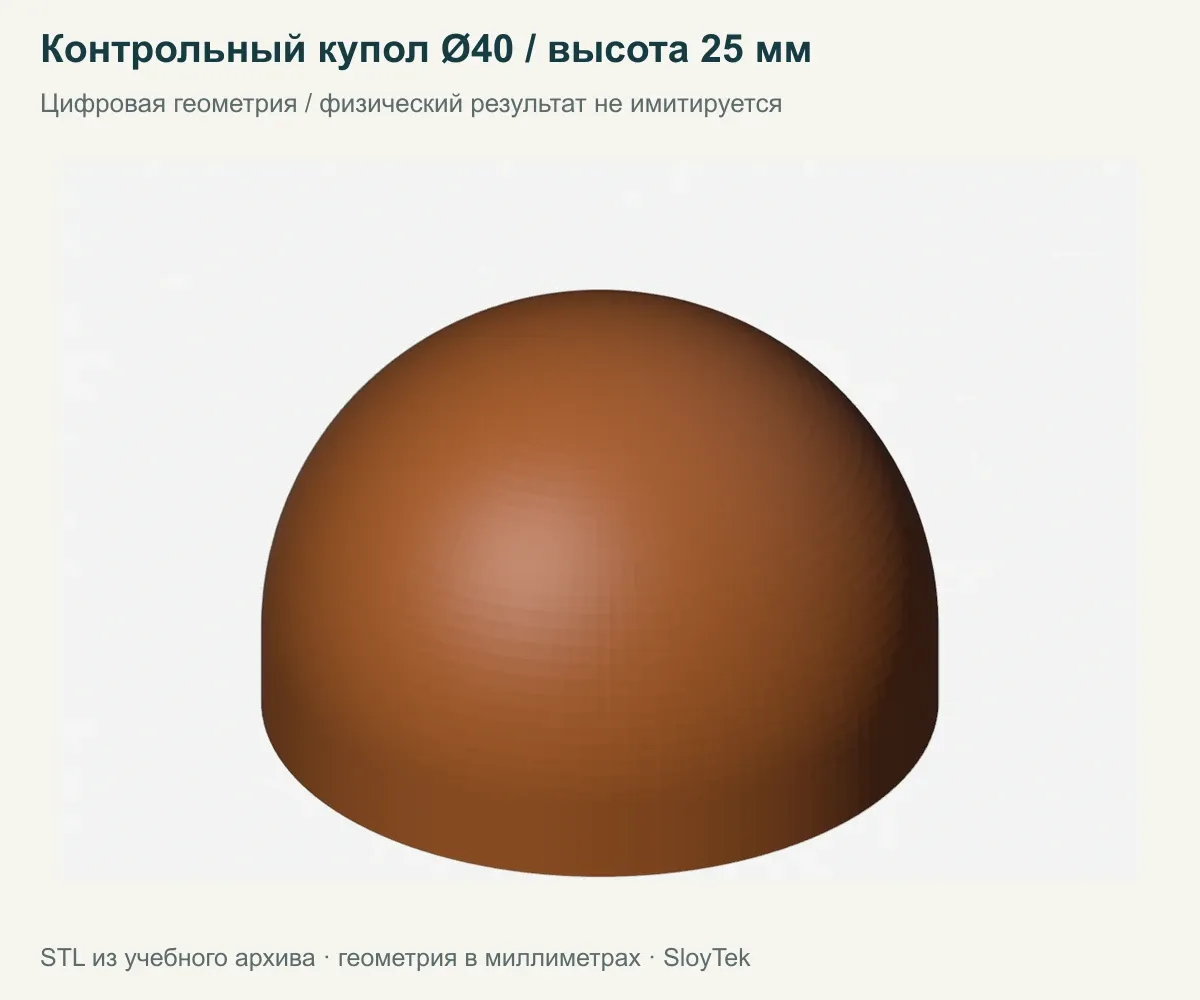
В учебном архиве есть layer-dome-d40-h25.stl: купол диаметром 40 мм на основании высотой 5 мм. Общая высота - 25 мм. Замкнутость сетки проверена цифровым способом; физический отпечаток нами не выполнялся.
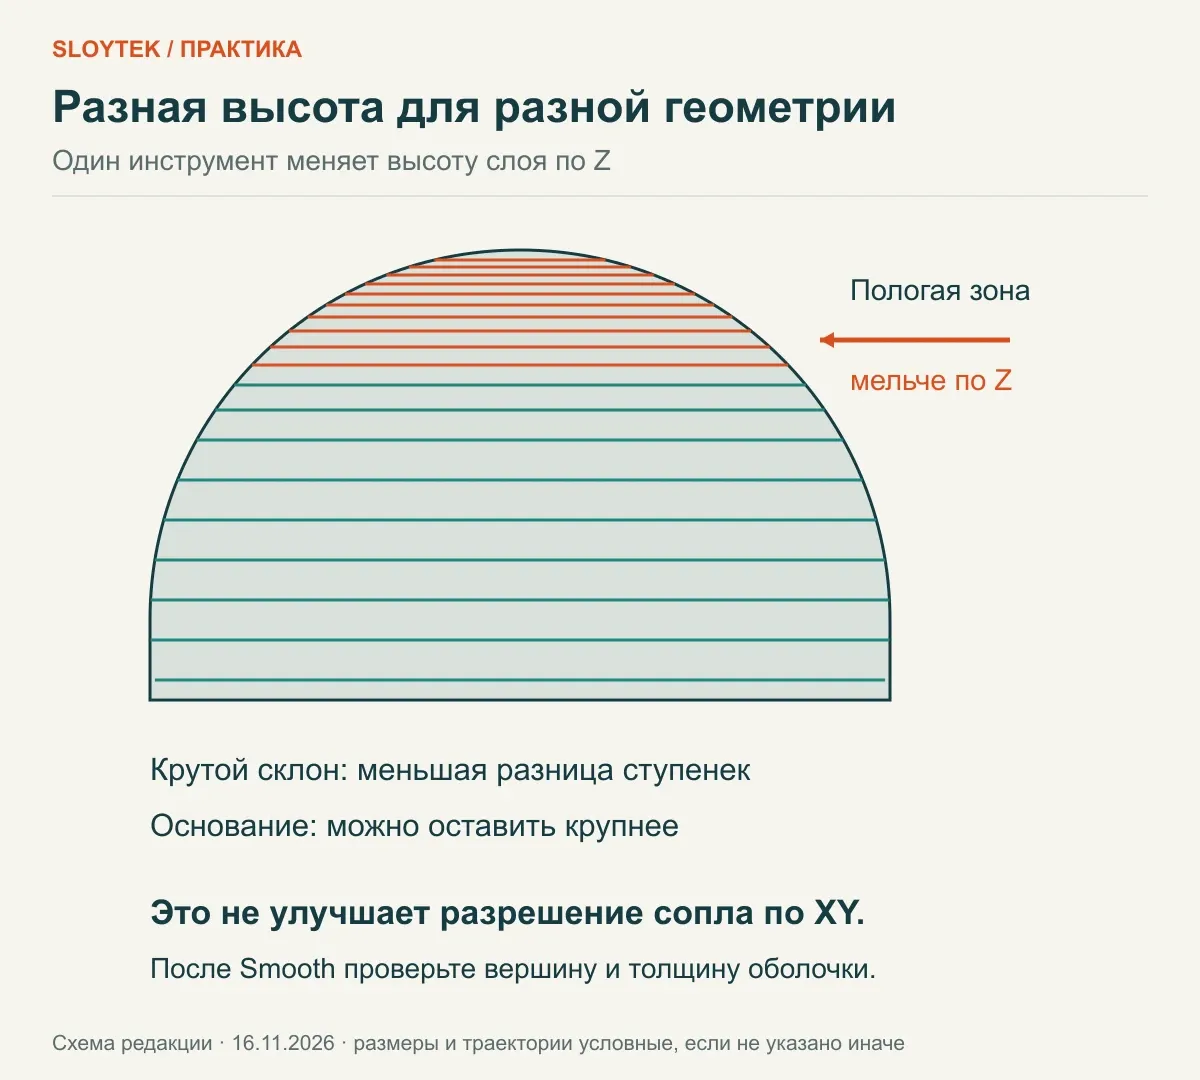
У купола удобно различать основание, крутые нижние склоны и пологий участок около вершины. Именно верхняя зона показывает, почему одинаковая высота слоя не всегда одинаково полезна.
1. Зафиксируйте обычный профиль
Выберите свой принтер, сопло и знакомый материал. Импортируйте купол без изменения масштаба. Сохраните проект с постоянным слоем, например 0,20 мм, если эта высота предусмотрена профилем. Запишите время и массу после нарезки.
Не меняйте одновременно скорость, ориентацию, заполнение и количество стенок. Иначе будет непонятно, какой вклад внесло распределение слоёв.
2. Откройте Variable layer height
В PrusaSlicer выделите объект и включите инструмент Variable layer height. В режиме Adaptive программа строит распределение по геометрии. Ползунок Quality / Speed меняет приоритет; затем можно править отдельные диапазоны вручную.
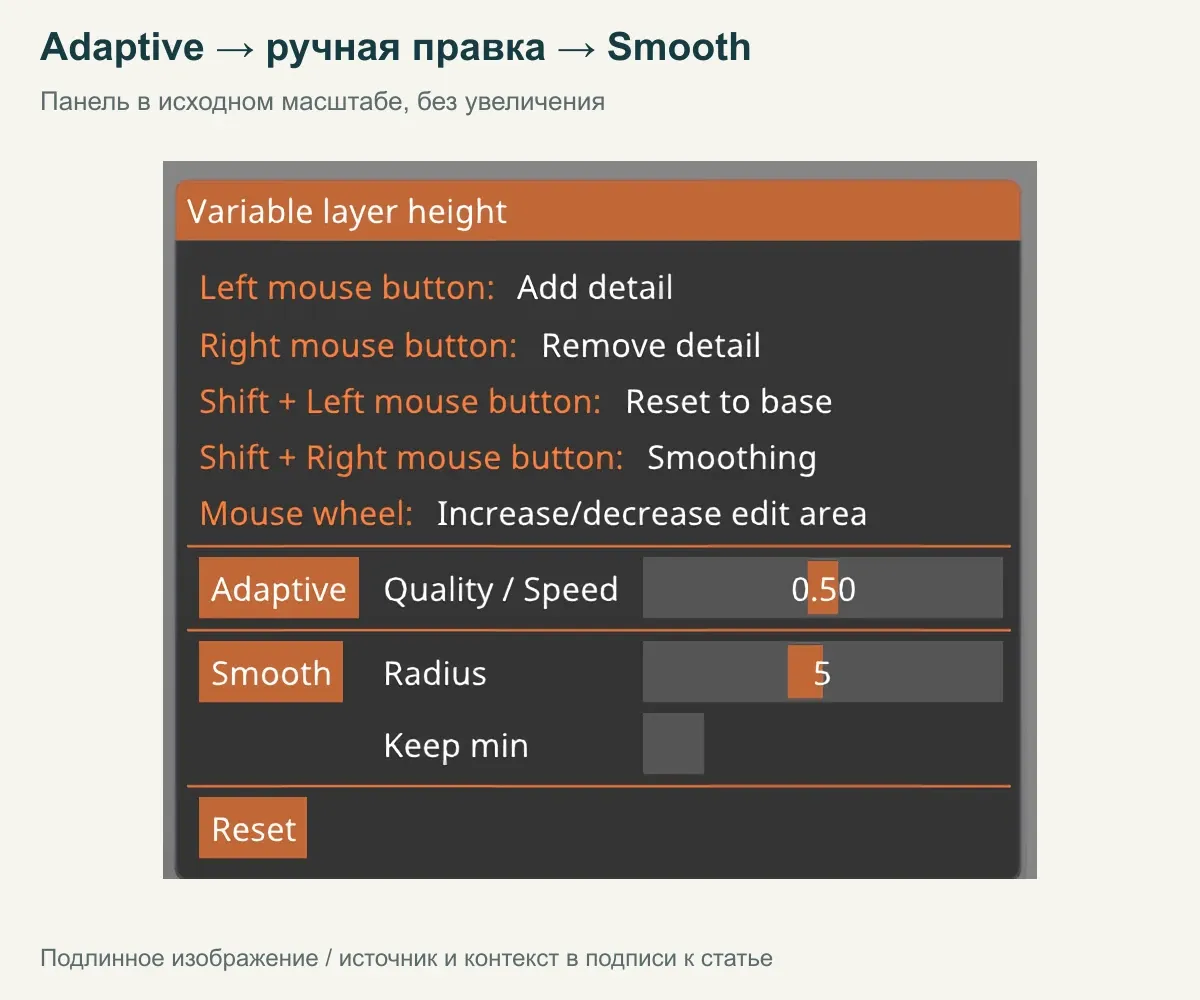
Не выбирайте крайнее положение только ради минимального слоя. Посмотрите, куда программа его назначила и что стало с общей длительностью задания. Автоматический расчёт - начальная точка для осмотра, а не оценка внешнего вида готовой поверхности.
3. Проверьте верхнюю зону и переходы
Сравните нижние и верхние склоны купола. На пологих участках ожидается более мелкое разбиение по высоте. На почти вертикальном основании можно оставить более крупный слой, если поверхность соответствует вашей задаче.
Используйте Smooth, чтобы убрать резкие колебания профиля, и повторно осмотрите распределение. Не пытайтесь сделать все зоны минимальными: это превратит задачу в обычную мелкослойную печать, только с дополнительной настройкой.
4. Нарежьте и осмотрите слои около вершины
В предварительном просмотре пройдите несколько последних миллиметров. Проверьте, что вершина не исчезла, контуры не обрываются, а сплошная оболочка остаётся достаточной. Для неё важна толщина в миллиметрах, а не только одно и то же число верхних слоёв при разных высотах.
Проверьте высоту первого слоя отдельно: она задаётся собственным параметром. Если на столе несколько копий объекта, уточните, какие из них получают общий профиль переменной высоты.
03Наш контроль: сколько стоит уменьшить слой везде
Чтобы получить воспроизводимую точку отсчёта, мы нарезали этот STL в Bambu Studio 2.8.2.61 с профилем Bambu A1, сопло 0,4 мм, Generic PLA, двумя стенками и заполнением Grid 15%. Сравнивались два постоянных слоя. Это контроль стоимости уменьшения высоты по всей модели, а не измерение выигрыша Adaptive в PrusaSlicer.
| Постоянная высота | Расчётная масса | Расчётное полное время |
|---|---|---|
| 0,20 мм | 8,37 г | 27 мин 17 с |
| 0,12 мм | 8,49 г | 39 мин 49 с |
Цифры получены из G-code при одинаковой геометрии и остальных настройках профиля. Время включает подготовку, предусмотренную этим профилем. Это оценки слайсера, не секундомер и не доказательство качества поверхности. Результат переменного слоя зависит от фактического распределения и должен быть посчитан отдельно.
Для собственного сравнения нарежьте все три варианта в одной программе с одним профилем: постоянный крупный, постоянный мелкий и Adaptive. Таблица Bambu выше - отдельный контроль; её время нельзя напрямую сравнивать с Adaptive, рассчитанным другим профилем в PrusaSlicer. Если разница времени мала, а настройка сложна, постоянный мелкий слой может оказаться достаточным. Если модель высокая и только небольшой участок требует аккуратного склона, переменное распределение становится полезнее.
04Чем печатать пробу и что оценивать
Для первой сравнительной печати используйте одну и ту же катушку, например знакомый PLA. Разные цвета и поверхности филамента могут по-разному показывать ступеньки, поэтому сравнение двух материалов не заменяет сравнение режимов.
Осматривайте купол при одинаковом боковом освещении. Сравните вершину, переход к основанию и видимые кольца. Если проблема осталась только на плоском участке, перейдите к глажению верхнего слоя. Если не помещаются мелкие контуры, вопрос уже в геометрии и ширине экструзии, а не в высоте слоя.