Винт приходится часто выкручивать, а резьба в пластике постепенно изнашивается. Латунная термовставка позволяет перенести работу резьбы на металл. Но для этого ей нужны подходящее гнездо, достаточный объём пластика вокруг и аккуратная установка.
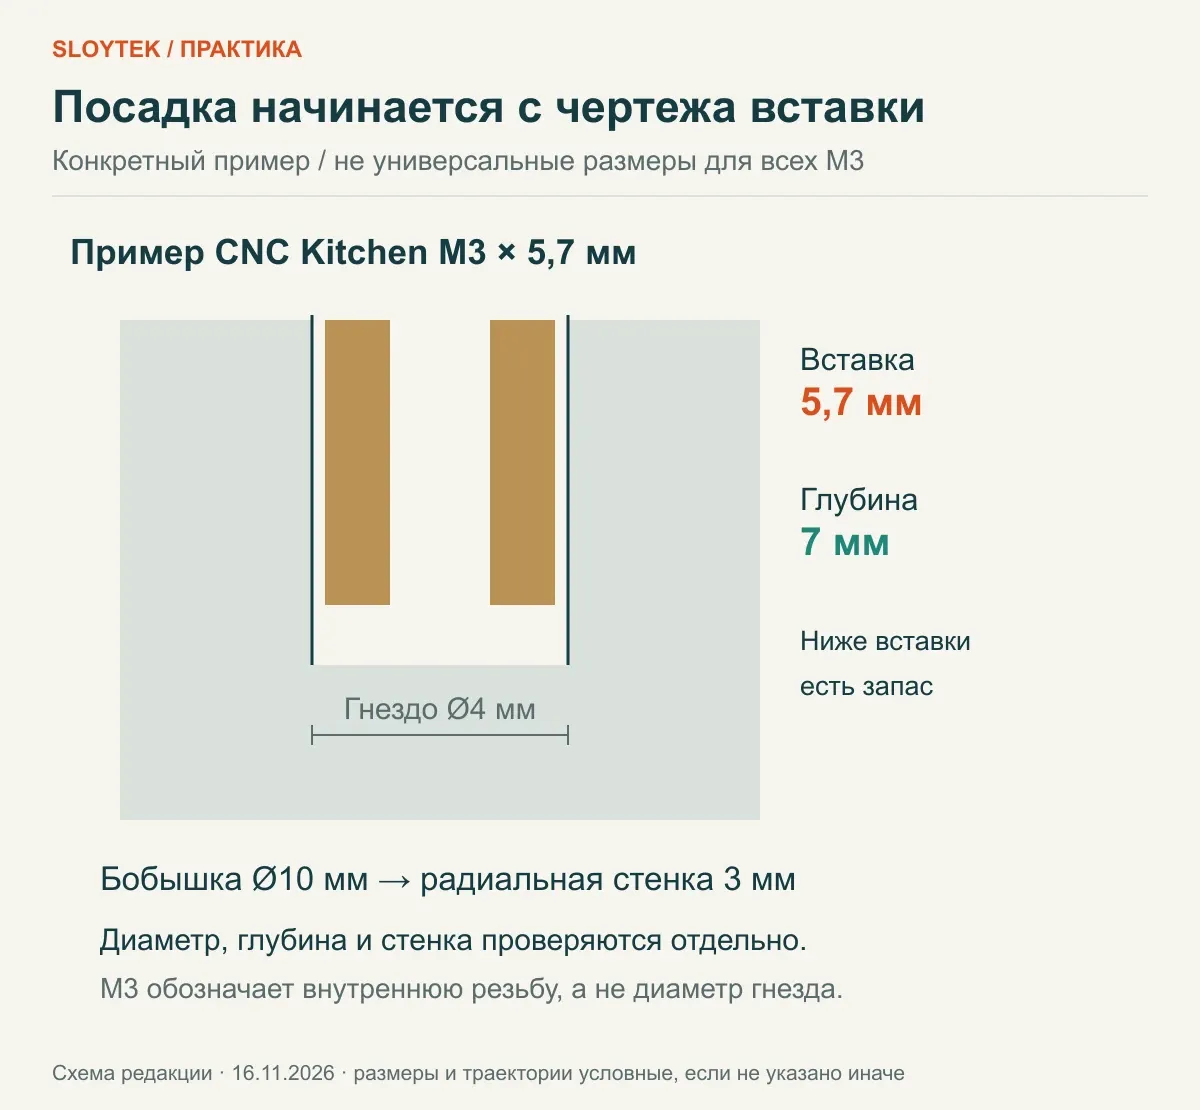
Нельзя выбрать отверстие только по надписи M3. У разных вставок с одной внутренней резьбой отличаются наружный профиль, длина и рекомендуемая посадка. Ниже используем конкретный пример CNC Kitchen M3 длиной 5,7 мм, а не универсальный размер для всех M3.
01Откуда брать размеры
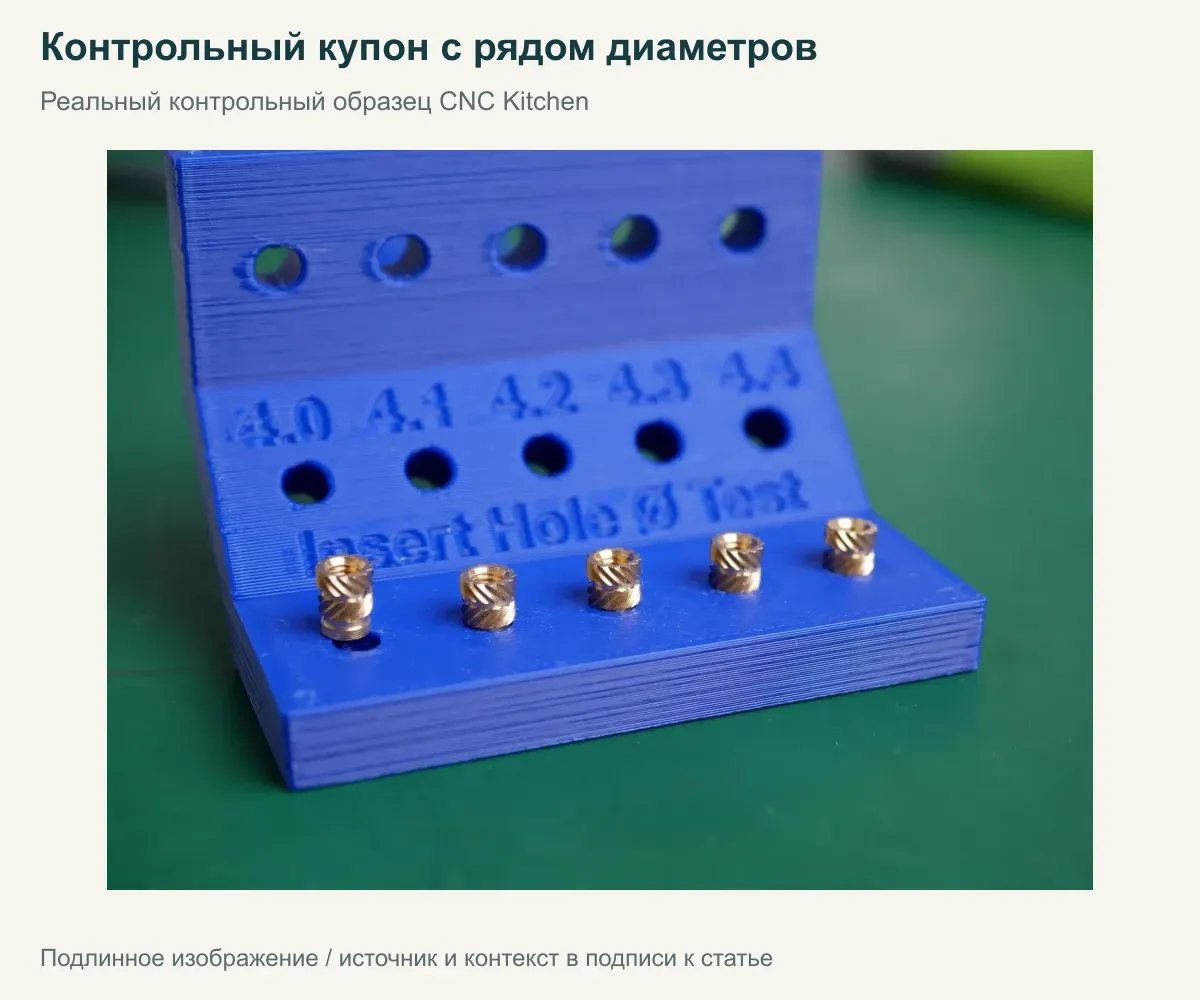
Начните с чертежа или таблицы производителя своей вставки. Для рассматриваемого изделия CNC Kitchen указывает рекомендуемое отверстие 4,0 мм и минимальную толщину окружающей стенки 1,6 мм. Для глухого гнезда в их рекомендациях предусматривается запас глубины не менее 1 мм сверх длины вставки.
У другого производителя правила могут отличаться. Например, SPIROL задаёт свои рекомендации по гнезду и бобышке. Нельзя брать диаметр из одной таблицы, глубину из другой и представлять получившийся набор как паспорт одной вставки.
02Три размера, которые решают разные задачи
| Размер | Для чего нужен | Пример в нашем учебном наборе |
|---|---|---|
| Диаметр гнезда | Определяет объём вытеснения пластика и посадку | 3,8 / 4,0 / 4,2 мм для сравнительной пробы |
| Глубина глухого отверстия | Даёт место вставке и вытесненному пластику | 7 мм при длине вставки 5,7 мм |
| Толщина материала вокруг | Удерживает вставку и снижает риск раскола | Бобышка Ø10 мм с отверстием Ø4 мм: номинально 3 мм радиальной стенки |
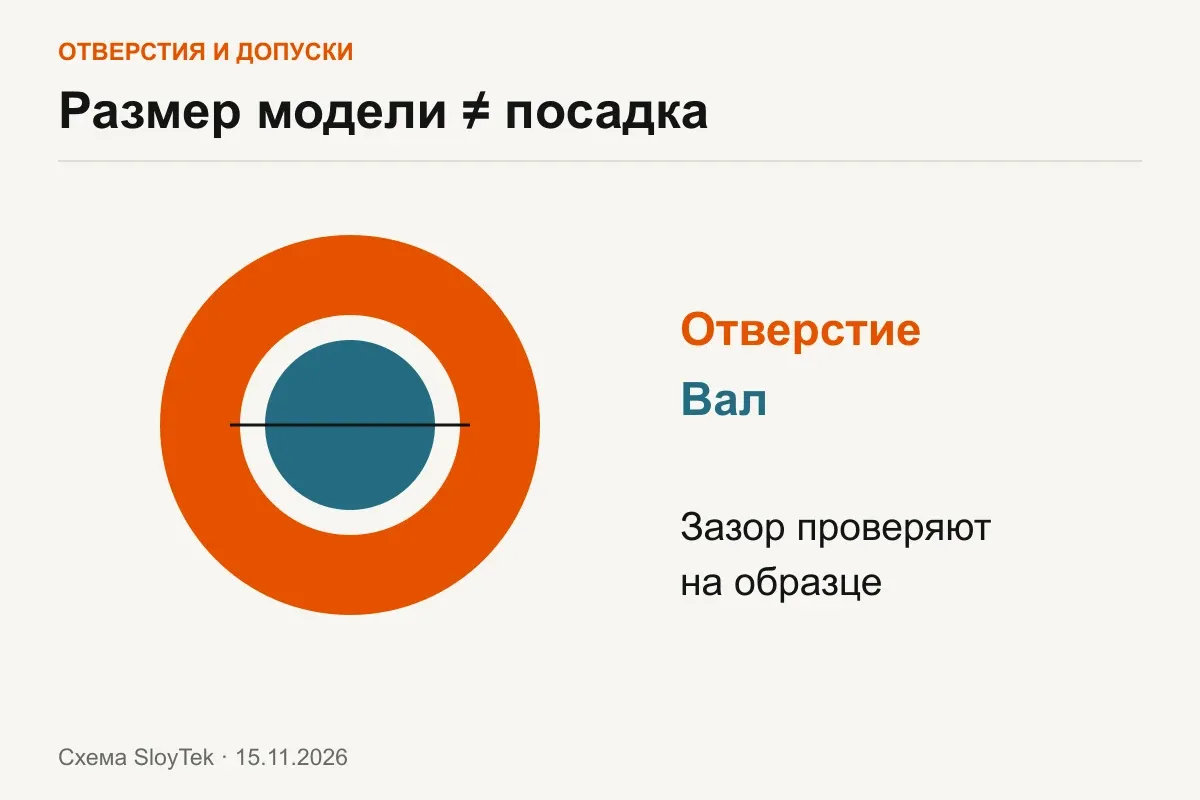
Диаметры 3,8 и 4,2 мм в купоне - соседние экспериментальные варианты. Это не альтернативные паспортные рекомендации CNC Kitchen. CAD-размер отверстия также не равен автоматически его размеру после печати.
03Учебные файлы
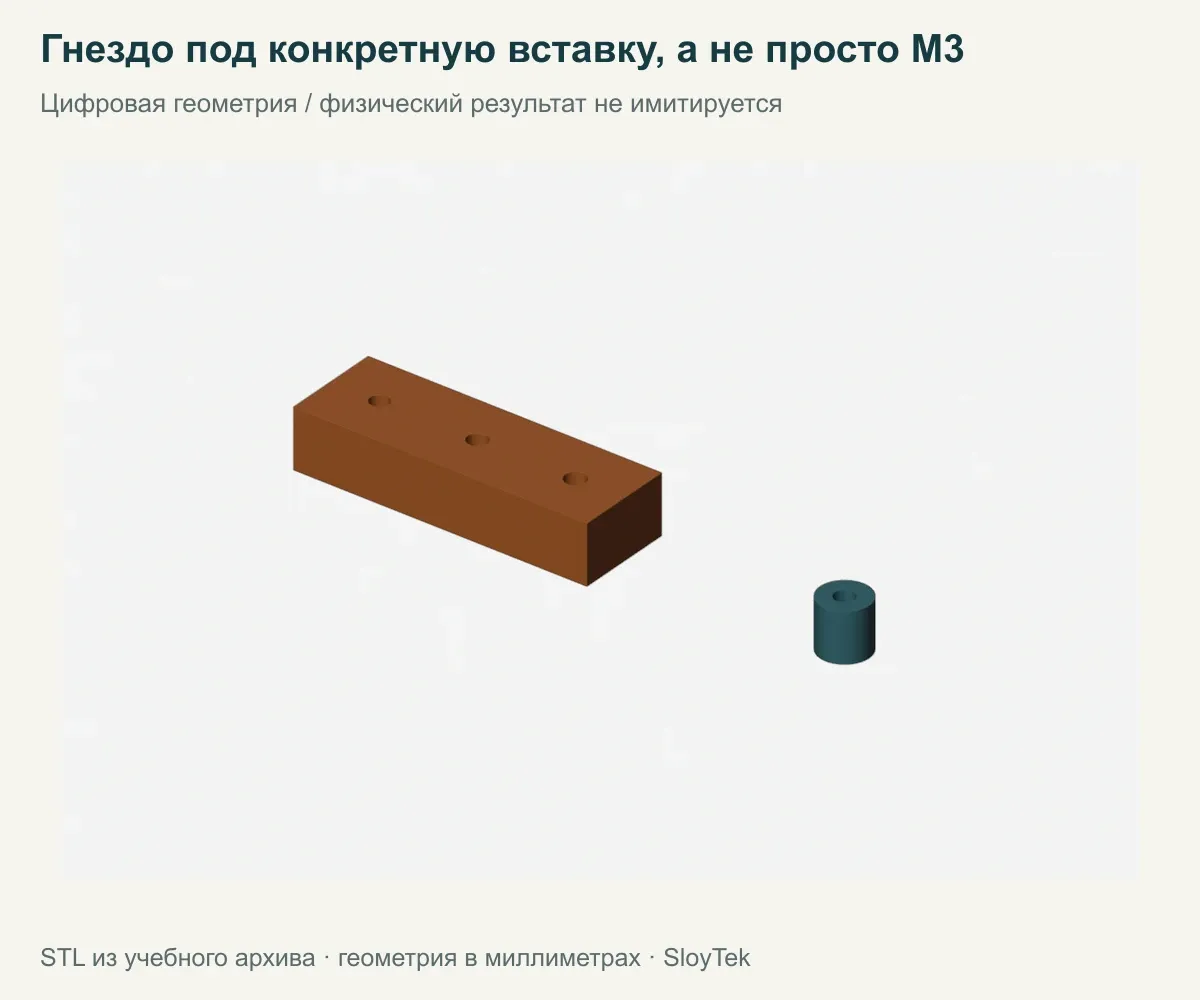
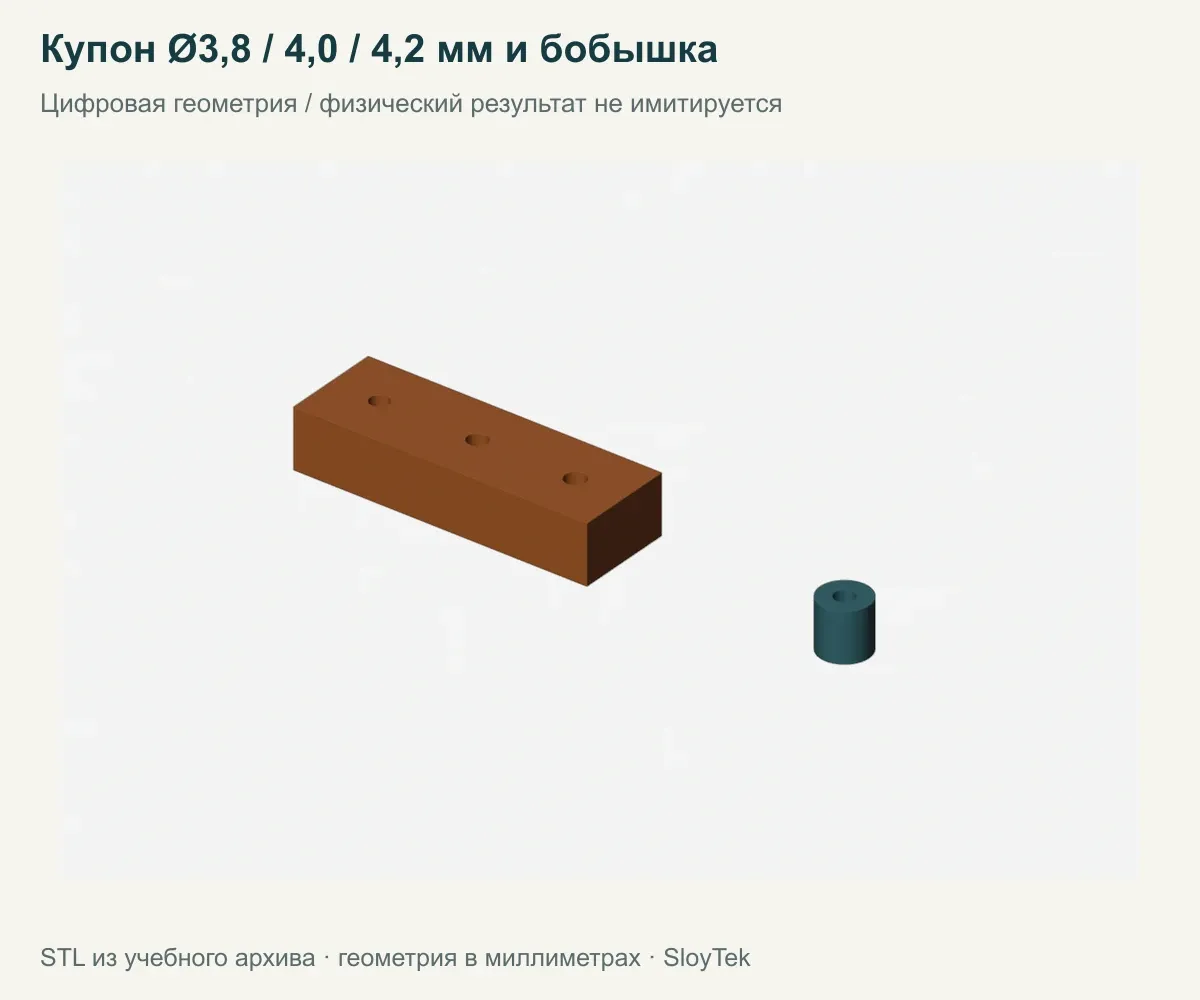
В архиве находятся insert-coupon-38-40-42.stl и insert-boss-d10-hole4-depth7.stl.
Купон занимает 60 × 20 × 12 мм. В нём три глухих отверстия глубиной 7 мм: если смотреть вдоль длины по возрастанию X, диаметры составляют 3,8, 4,0 и 4,2 мм. Файл не содержит объёмных подписей, поэтому перенесите порядок на бумагу или отметьте образцы после печати. У отдельной бобышки наружный диаметр 10 мм, высота 10 мм и отверстие 4 × 7 мм.
04Пошаговый порядок
1. Проверьте саму вставку
Сверьте маркировку, длину и наружную форму с документацией. Не используйте случайную M3 из набора как эквивалент выбранной CNC Kitchen. Если чертежа нет, измерение помогает понять геометрию, но не заменяет рекомендацию изготовителя по гнезду.
Для винта заранее проверьте рабочую длину. Он не должен упираться в дно раньше затяжки соединяемых деталей. Если винт проходит глубже вставки, конструкция должна оставлять ему свободное пространство.
2. Напечатайте купон тем же пластиком и в той же ориентации
Выберите материал будущей детали и рабочий профиль. Гнёзда купона ориентированы вертикально. Сохраните эту ориентацию при первой пробе; горизонтальное отверстие будет печататься иначе.
Осмотрите Preview вокруг гнёзд. Проверьте фактическую плотную оболочку вокруг отверстий: CAD-стенка 3 мм не означает 3 мм сплошного пластика при редком заполнении. При необходимости добавьте периметры или локальное уплотнение, избегая тонких одиночных перемычек. Измерьте остывшие отверстия подходящим инструментом и запишите отличие от номинала. Для принципов измерения пригодится статья о допусках.
3. Подберите установку по рекомендациям производителя
Используйте подходящую насадку для термовставок, удерживающую ось, и регулируемый нагрев. Вставка должна прогревать термопласт, а не вдавливаться холодной силой. Конкретную температуру выбирают с учётом материала и инструкции вставки; одна цифра для PLA, PETG и всех инструментов здесь была бы недостоверной.
Совет CNC Kitchen начинать примерно на 10 - 20 °C выше температуры печати относится к их процедуре и изделиям. Температура жала, теплоёмкость насадки и скорость установки различаются, поэтому это не универсальная настройка станции.
4. Вводите вставку ровно и дайте остыть
Зафиксируйте деталь устойчиво, освобождая руки от удержания маленькой бобышки рядом с нагревателем; не пережимайте её. Совместите оси и опускайте вставку без раскачивания. Контролируйте глубину: утопленная слишком далеко вставка уменьшает полезную длину резьбы для выбранного винта и может деформировать дно гнезда.
В процедуре CNC Kitchen нагревателем вводят вставку примерно на 90% глубины, затем ненагретым плоским инструментом доводят заподлицо и кратко удерживают, чтобы она не вышла обратно. Для другого изделия сверяйте процедуру изготовителя. После снятия инструмента не нагружайте ещё мягкий пластик. Дайте узлу остыть без смещения. Если вставка перекосилась, не считайте её готовой только потому, что винт удалось начать вкручивать.
5. Сравните три отверстия
Запишите для каждого диаметр после печати, поведение при установке, состояние поверхности и свободное прохождение винта. Слишком тугое гнездо может выдавить пластик или расколоть бобышку; слишком свободное - дать слабое удержание.
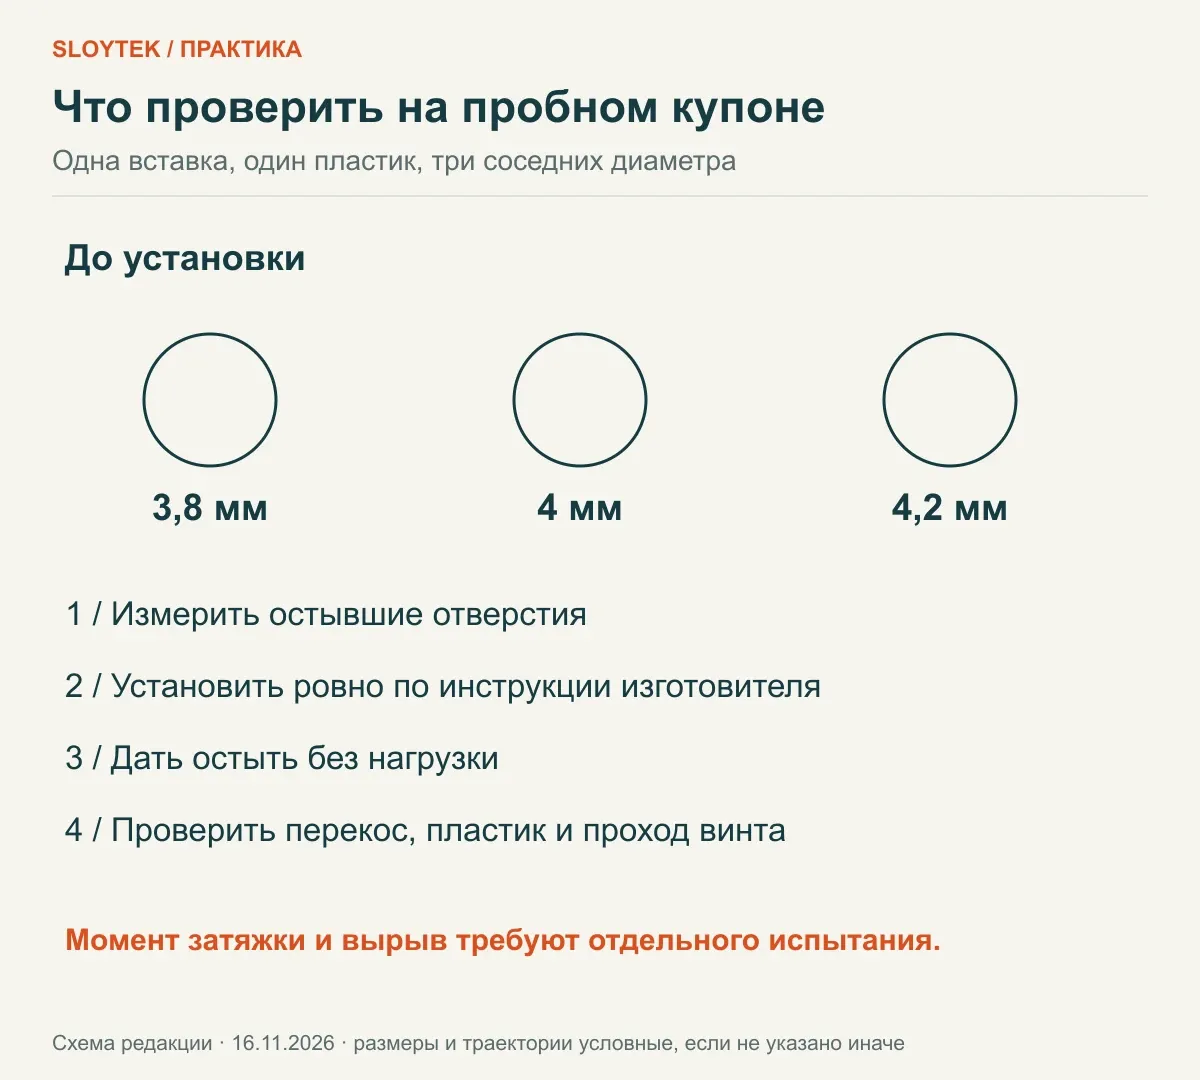
Если узел нагруженный или часто разбирается, добавьте испытание реального соединения с повторениями. Не назначайте момент затяжки по размеру резьбы без проверки пластиковой части. В разборе CNC Kitchen о расхождениях размеров отдельно рассматривается различие проектного отверстия и результата печати.
05Как выбрать пластик для пробы
Для корпуса учитывайте ударную вязкость и условия эксплуатации. Один из вариантов материала - PETG. Для макета формы подойдёт знакомый PLA. При смене пластика повторите купон: тепловое поведение и удержание изменятся.
Сама технология относится к подходящим термопластам. Нельзя переносить её на отверждённую фотополимерную смолу, ожидая, что она расплавится так же.