Для PLA и для крупного корпуса из ASA крышке U1 нужны разные режимы работы. При печати PLA система выводит тёплый воздух наружу; для ASA удерживает тепло внутри. Настройку выбирает Snapmaker Orca по материалам задания. Поэтому решение о крышке начинается с состава проекта, а установка заканчивается проверкой профилей и циркуляции.
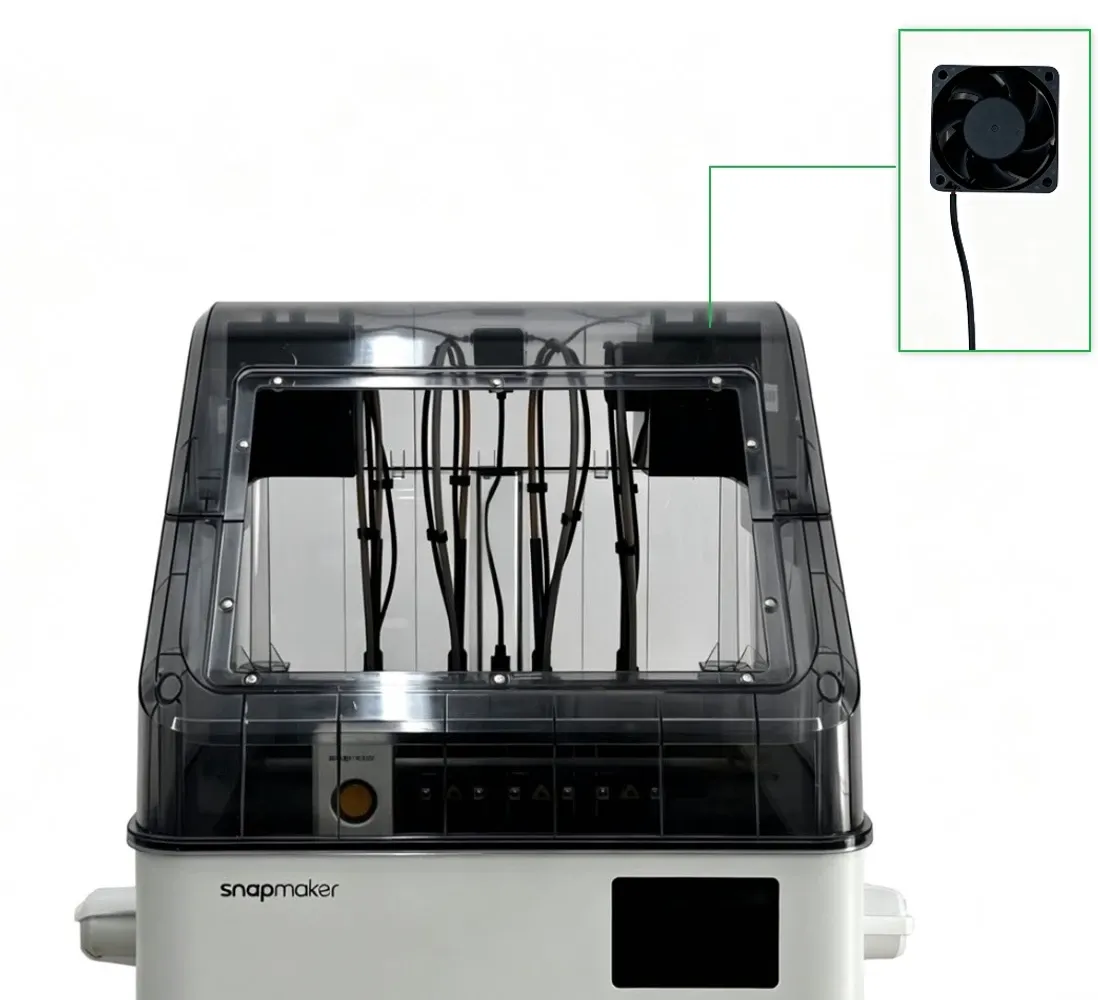
Ниже разобран Top Cover по документации, проверенной 16 ноября 2026 года. Режимы приведены по документации Snapmaker; значения температуры относятся к условиям производителя.
01Что даёт пассивная камера
Тепло поступает от нагретого стола. В крышке нет отдельного нагревателя, который поддерживал бы заданную температуру камеры независимо от условий. В карточке Top Cover Snapmaker приводит достижение 50 °C: окружающий воздух 25 °C, стол 100 °C, внутренняя циркуляция, прогрев 30 минут. Это условия лабораторного примера производителя.
Для небольшой детали из привычного PLA крышка не является обязательным способом улучшения печати. Для ASA важнее уменьшить сквозняки и перепады температуры вокруг изделия. Высокая тонкая стенка и массивный короб при этом остаются разными задачами: крышка не заменяет подходящую геометрию, адгезию к столу и профиль материала.
Пределы U1 сохраняются: сопло до 300 °C, стол до 100 °C. Из наличия крышки нельзя вывести, что любая марка PC или PA получит нужные условия. Сопоставьте паспорт выбранного филамента с возможностями машины.
02Материал определяет путь воздуха
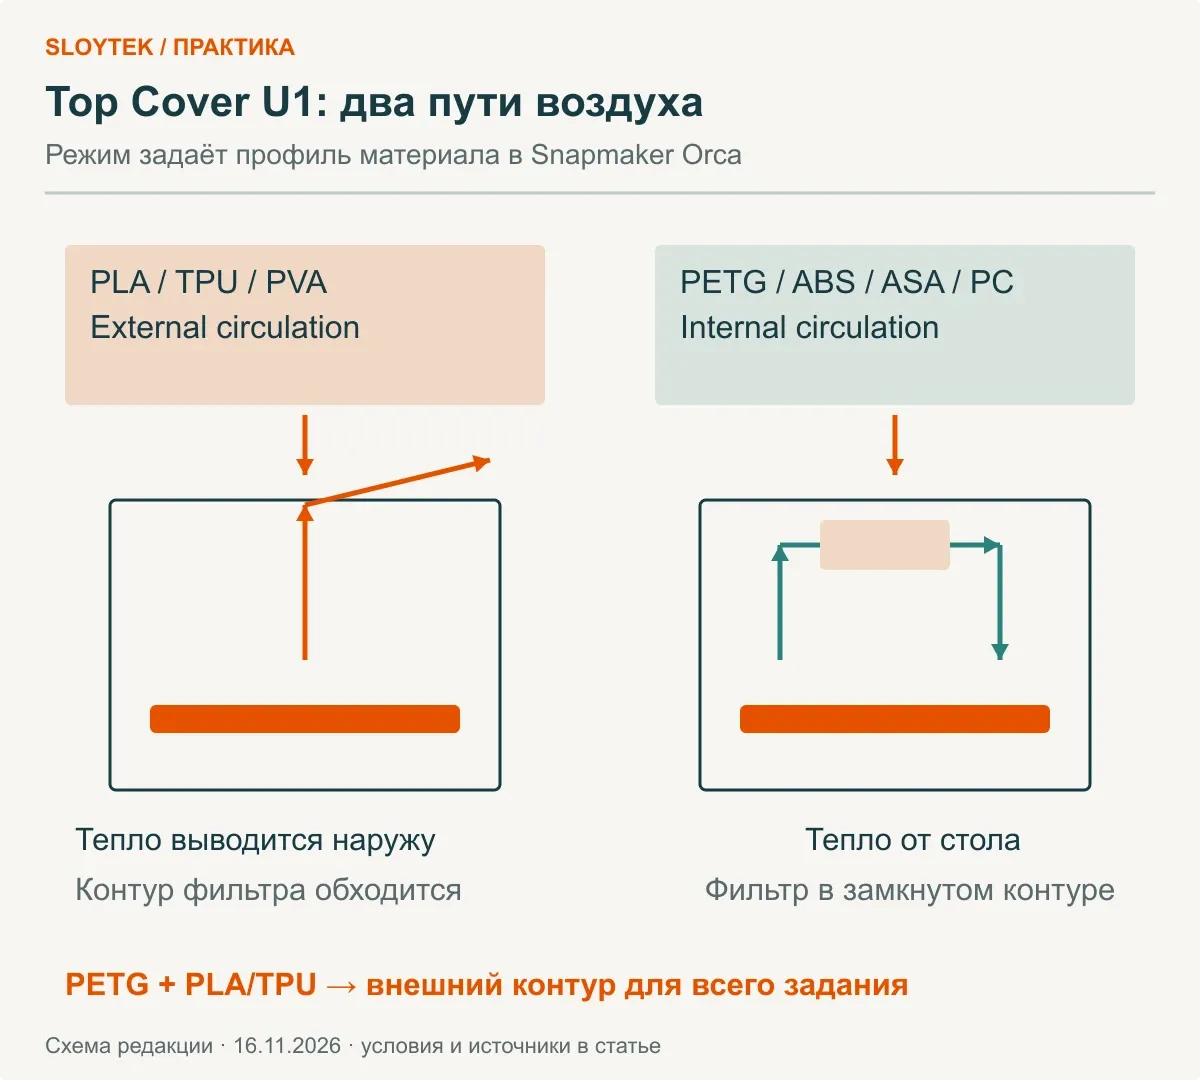
Текущий manual Top Cover разделяет материалы по циркуляции. Для смеси материалов действует более строгое ограничение чувствительного компонента.
| Задание | Режим по руководству | Что проверить отдельно |
|---|---|---|
| PLA, TPU или PVA | External circulation | Выход воздуха, обдув, допустимую подачу гибкой нити |
| PETG без PLA/TPU | Internal circulation | Профиль именно своего PETG, отсутствие перегрева подачи |
| ABS или ASA | Internal circulation | Вентиляцию помещения и условия завершения задания |
| PC, PA или PEBA | Internal circulation | Температуры по паспорту, сушку и требования конкретной марки |
| PETG вместе с PLA или TPU | External circulation | Допустимость пары и температур для всего проекта |
| Наполненный CF/GF материал | По базовому полимеру | Закалённое сопло и совместимость тракта подачи |
PETG здесь относится к внутренней циркуляции по текущему руководству Snapmaker. Переносить на U1 правило другого производителя о снятой крышке для любого PETG не следует. Если слайсер запрещает сочетание температурных групп, обход запрета ручной правкой G-code лишает эту матрицу смысла.
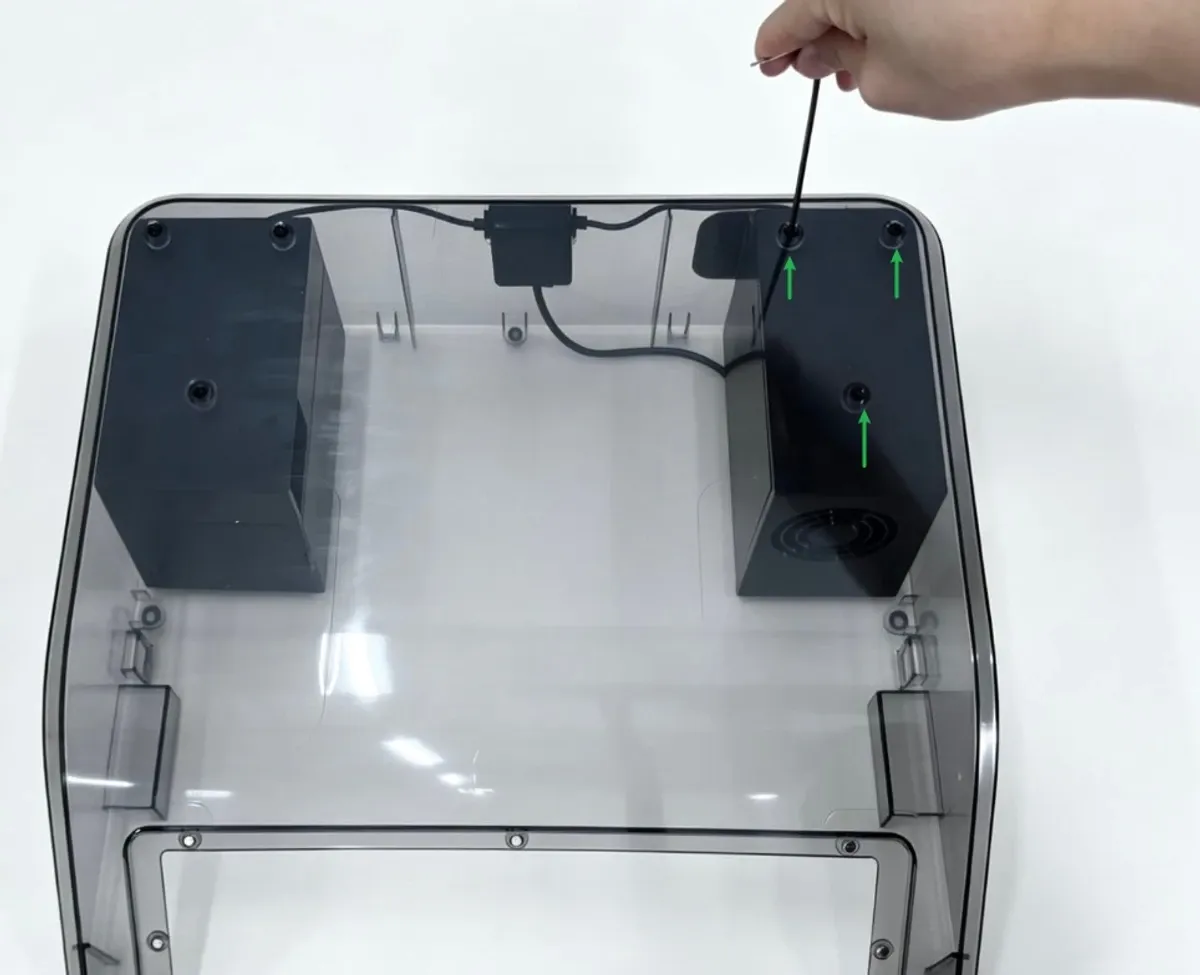
У Top Cover фильтры G3, угольный и H12 работают во внутреннем контуре. При внешней циркуляции воздух выходит по другому пути; этот комплект фильтров его не обрабатывает. Производитель предусматривает наружный отвод. Наличие фильтров не отменяет вентиляцию помещения. Для высокоэмиссионных материалов Snapmaker также описывает десятиминутную фильтрацию после завершения печати.
03Подготовка после установки
- Установите крышку по её руководству, проверьте соединение и свободный ход механизмов. Не меняйте схему вентиляции произвольной заглушкой.
- Обновите U1 минимум до firmware 1.5.2, Snapmaker Orca и приложение до 2.3.5. Это минимумы текущего manual; при более новой версии проверьте её release notes.
- Повторите Vibration Compensation, как требует инструкция после установки крышки.
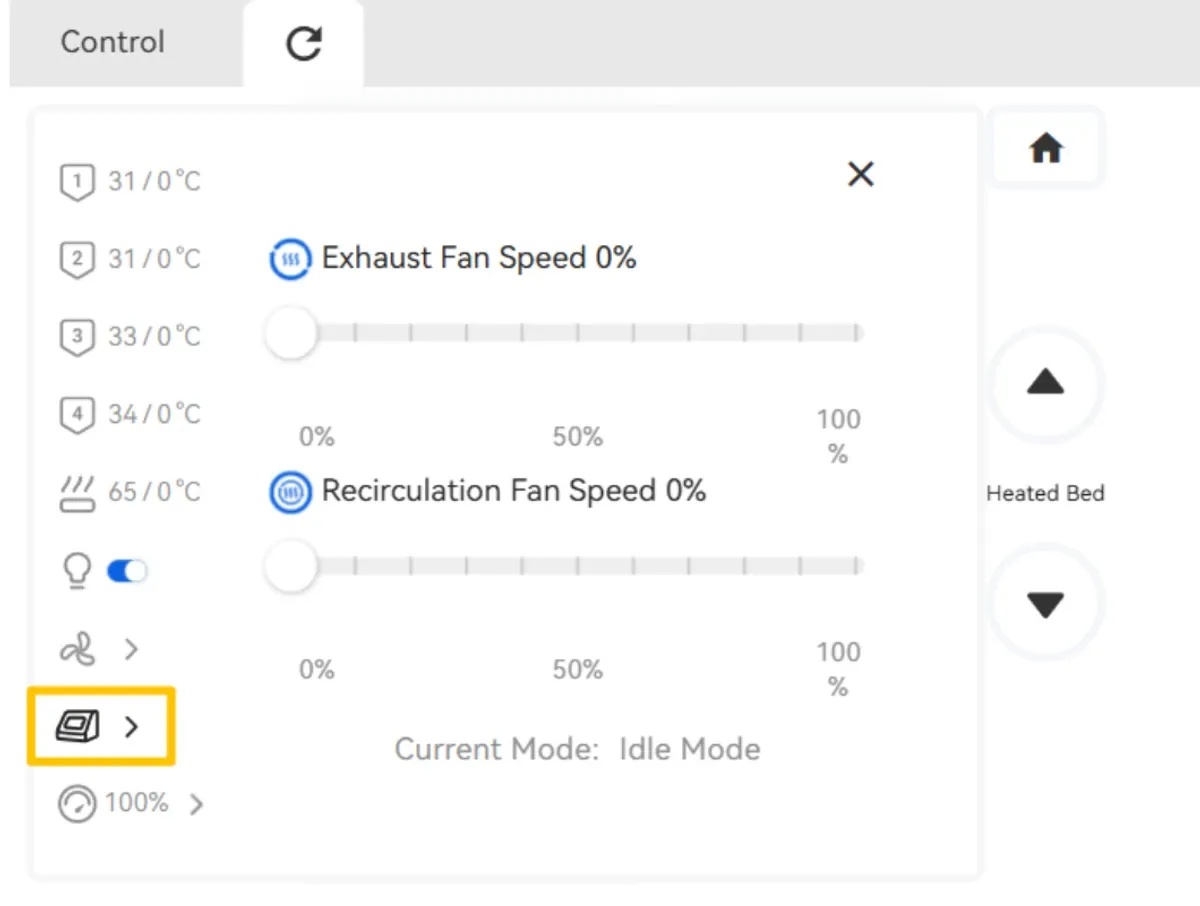
- В Snapmaker Orca выберите настоящий профиль U1, назначьте каждой части материал и его профиль. Режим циркуляции попадает в G-code. Ручного переключателя internal/external на экране принтера нет.
- Откройте Preview и проверьте материалы, температуры, поддержки и расчёт задания. Для первого запуска выберите небольшую деталь с той же толщиной стенки и направлением слоёв, что у будущего изделия.
04Сопло тоже входит в решение
Штатное сопло U1 0,4 мм изготовлено из нержавеющей стали. Для абразивных наполнителей нужен hardened hot end; его установка не меняет тепловые пределы машины. Руководство хотэндов перечисляет закалённые диаметры 0,2/0,4/0,6/0,8 мм, но совместная печать разными диаметрами в одном задании пока не поддерживается.
Для TPU 95A HF и TPU 90A это руководство исключает сопло 0,2 мм и указывает не менее 0,4 мм. Совпадение надписи TPU на катушке не подтверждает совместимость любой жёсткости с выбранной системой подачи.
05Как оценить первую пробу
Запишите марку и состояние нити, версию профиля, материал второй головки, температуру помещения и размеры образца. После остывания проверьте отрыв углов, расслоение, отверстия и посадку. В следующем запуске меняйте один фактор. Температуру камеры, если её измеряют отдельным датчиком, фиксируют вместе с местом датчика и временем прогрева.
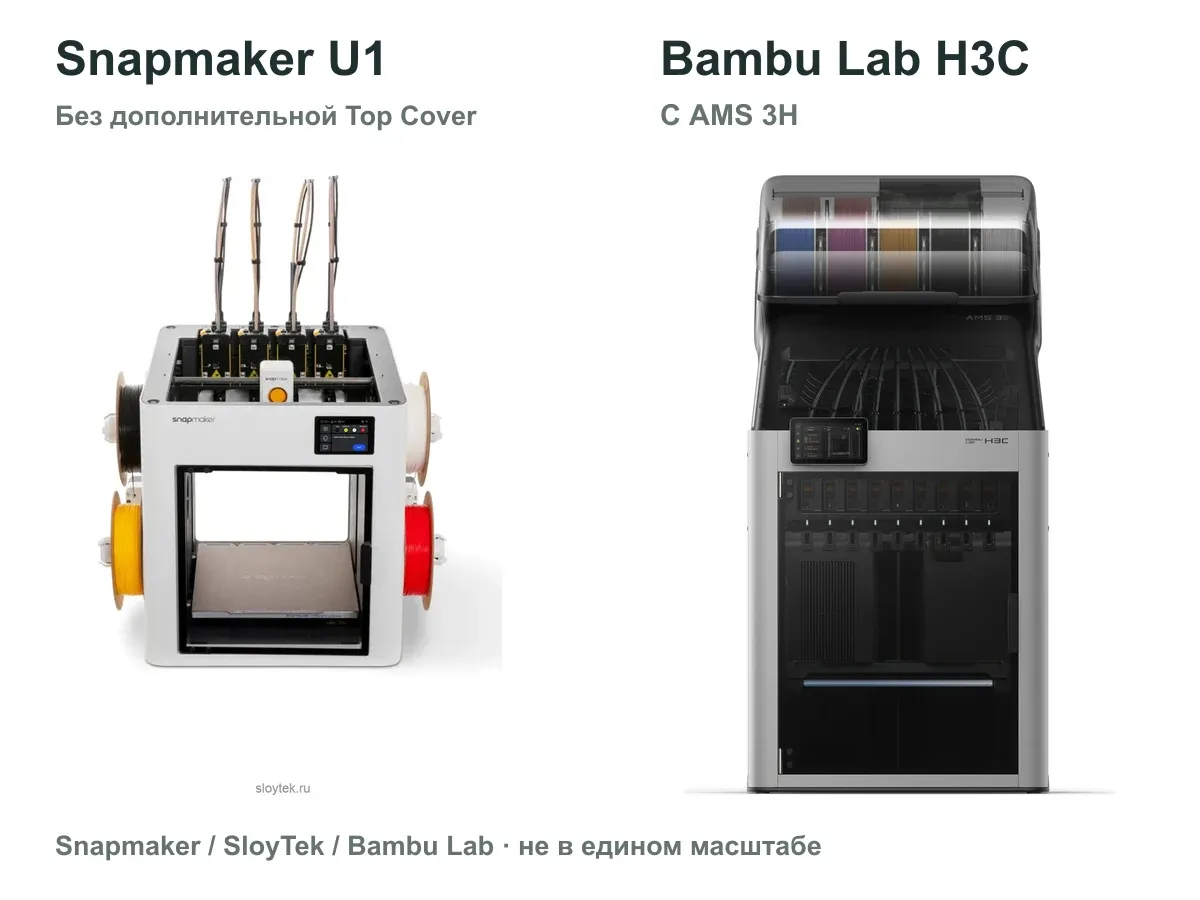
Для выбора самой машины используйте сравнение U1 и H3C. Оно разбирает архитектуру инструментов. Комплектацию U1 смотрите в карточке Snapmaker U1. Условия поставки Top Cover проверяются отдельно: отдельной карточки крышки в текущем каталоге нет.
Можно оставить внутреннюю циркуляцию ради фильтра при печати PLA?
Выбирайте режим, предусмотренный профилем материала. Удержание тепла ради фильтрации может противоречить условиям подачи PLA. Решение вентиляции помещения выбирают отдельно от режима камеры.
Почему с крышкой всё равно поднялся угол ASA?
Кроме температуры воздуха влияют марка и влажность нити, поверхность стола, площадь основания, форма детали и профиль охлаждения. Сравнение с контрольным небольшим образцом помогает разделить эти причины. Универсального обещания отсутствия коробления у крышки нет.
Нужна ли крышка для четырёх цветов PLA?
Само число цветов не требует закрытого верха. Сначала оцените материал и условия помещения. Принцип смены нити одним соплом описывает гайд многоцветной печати.