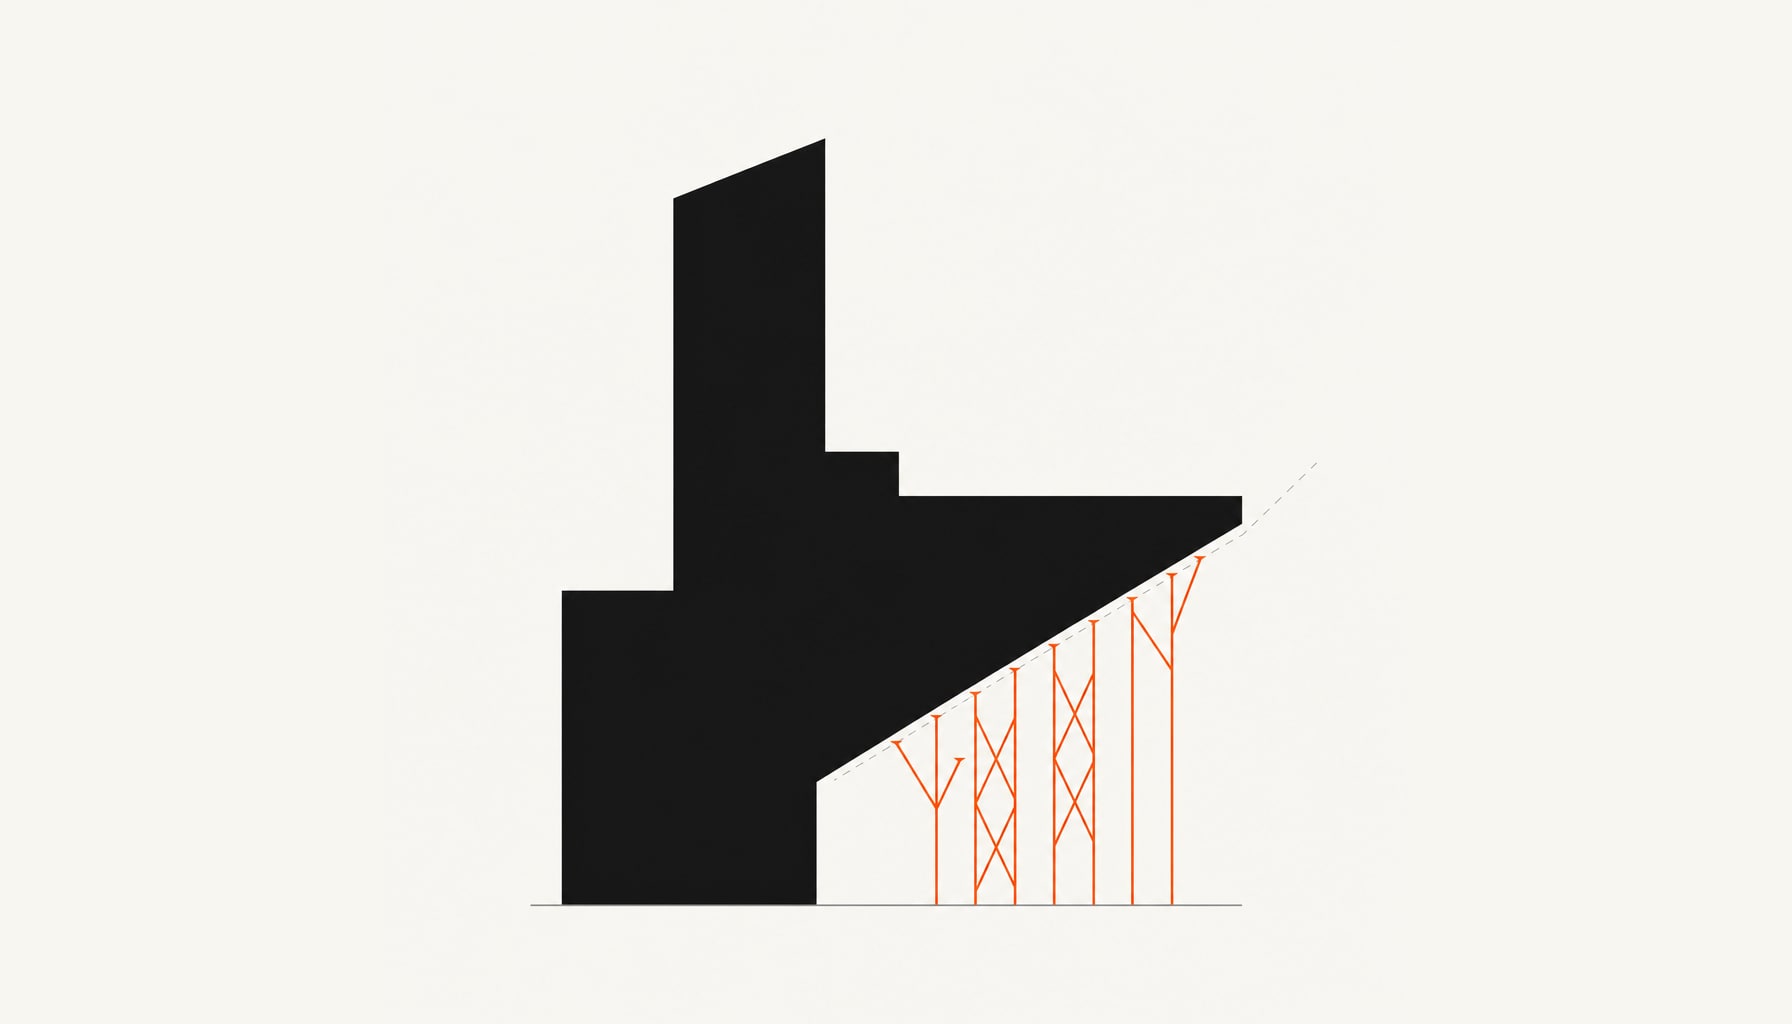
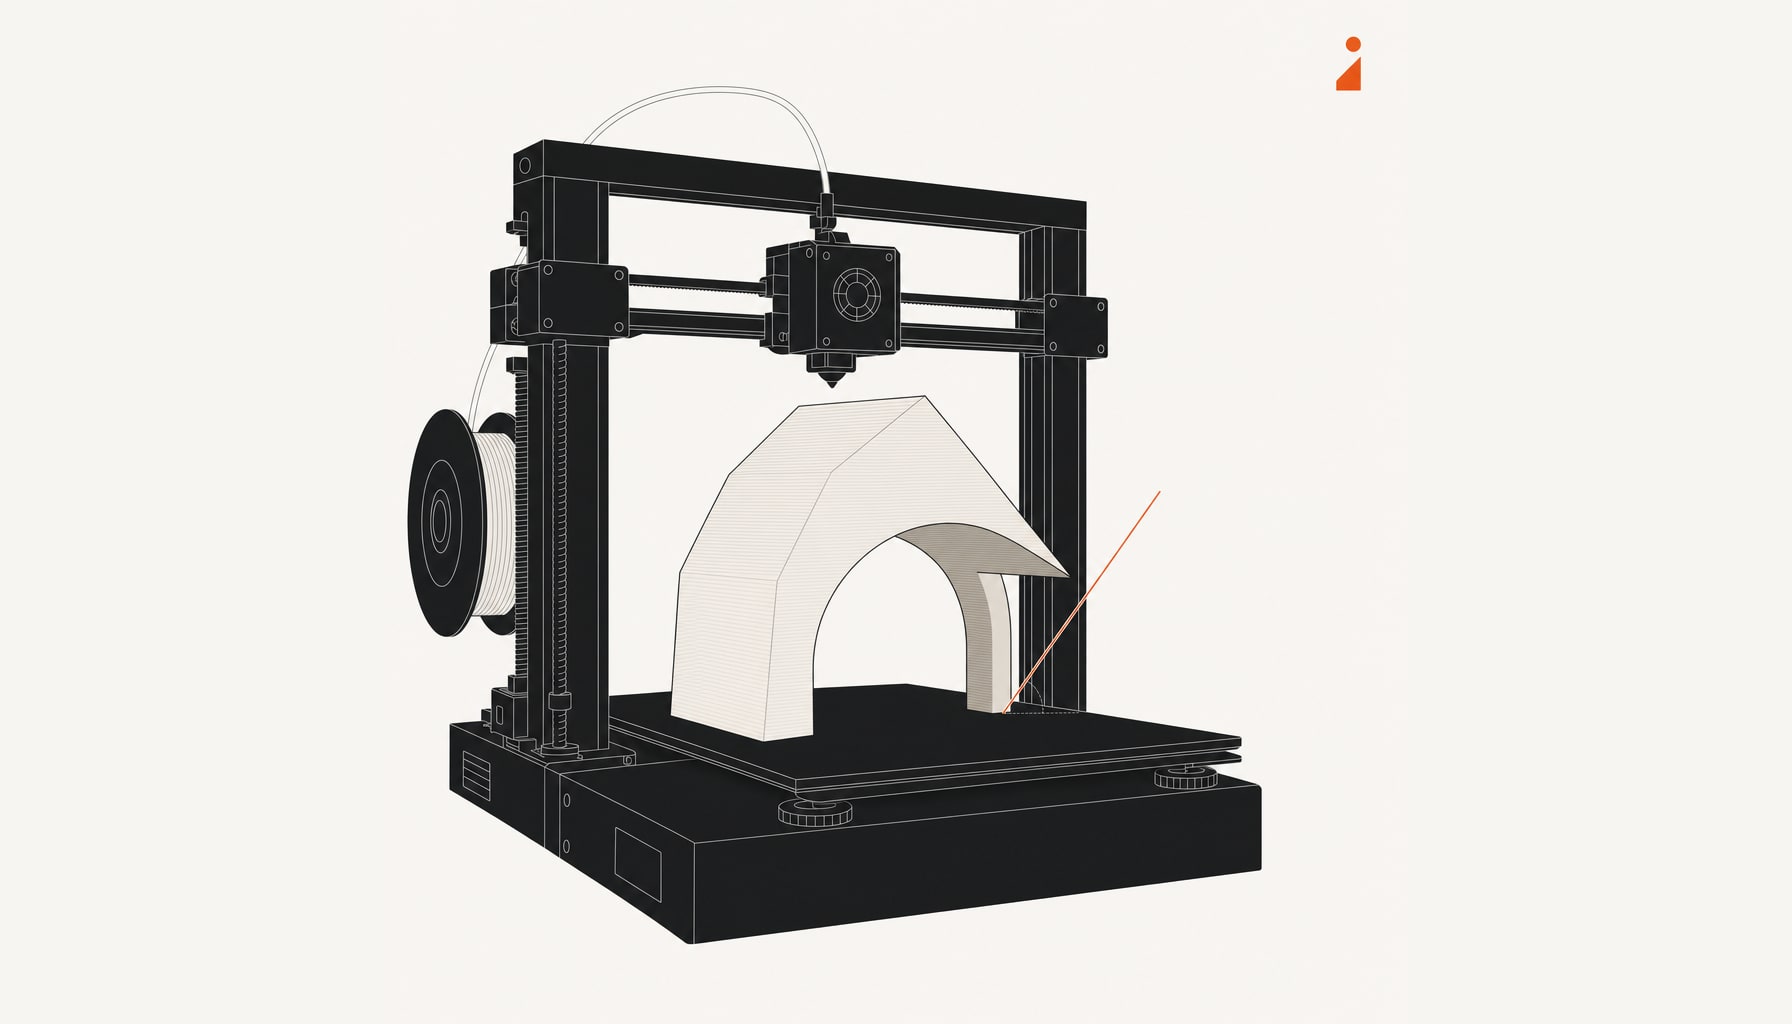
Поддержка снимается, но оставляет рваную нижнюю поверхность. Увеличение зазора облегчает отделение, однако нижние линии детали получают меньше опоры. Другой материал в контактном слое поддержки может облегчить её отделение без увеличения зазора. Это нужно проверить на небольшом образце.
С PLA и PETG такую пару рассматривают как разъёмный контакт, но результат зависит от конкретных составов и условий печати. Здесь нет универсального профиля, который гарантирует гладкую поверхность и лёгкое отделение любой пары катушек.
01Другой материал нужен в зоне контакта
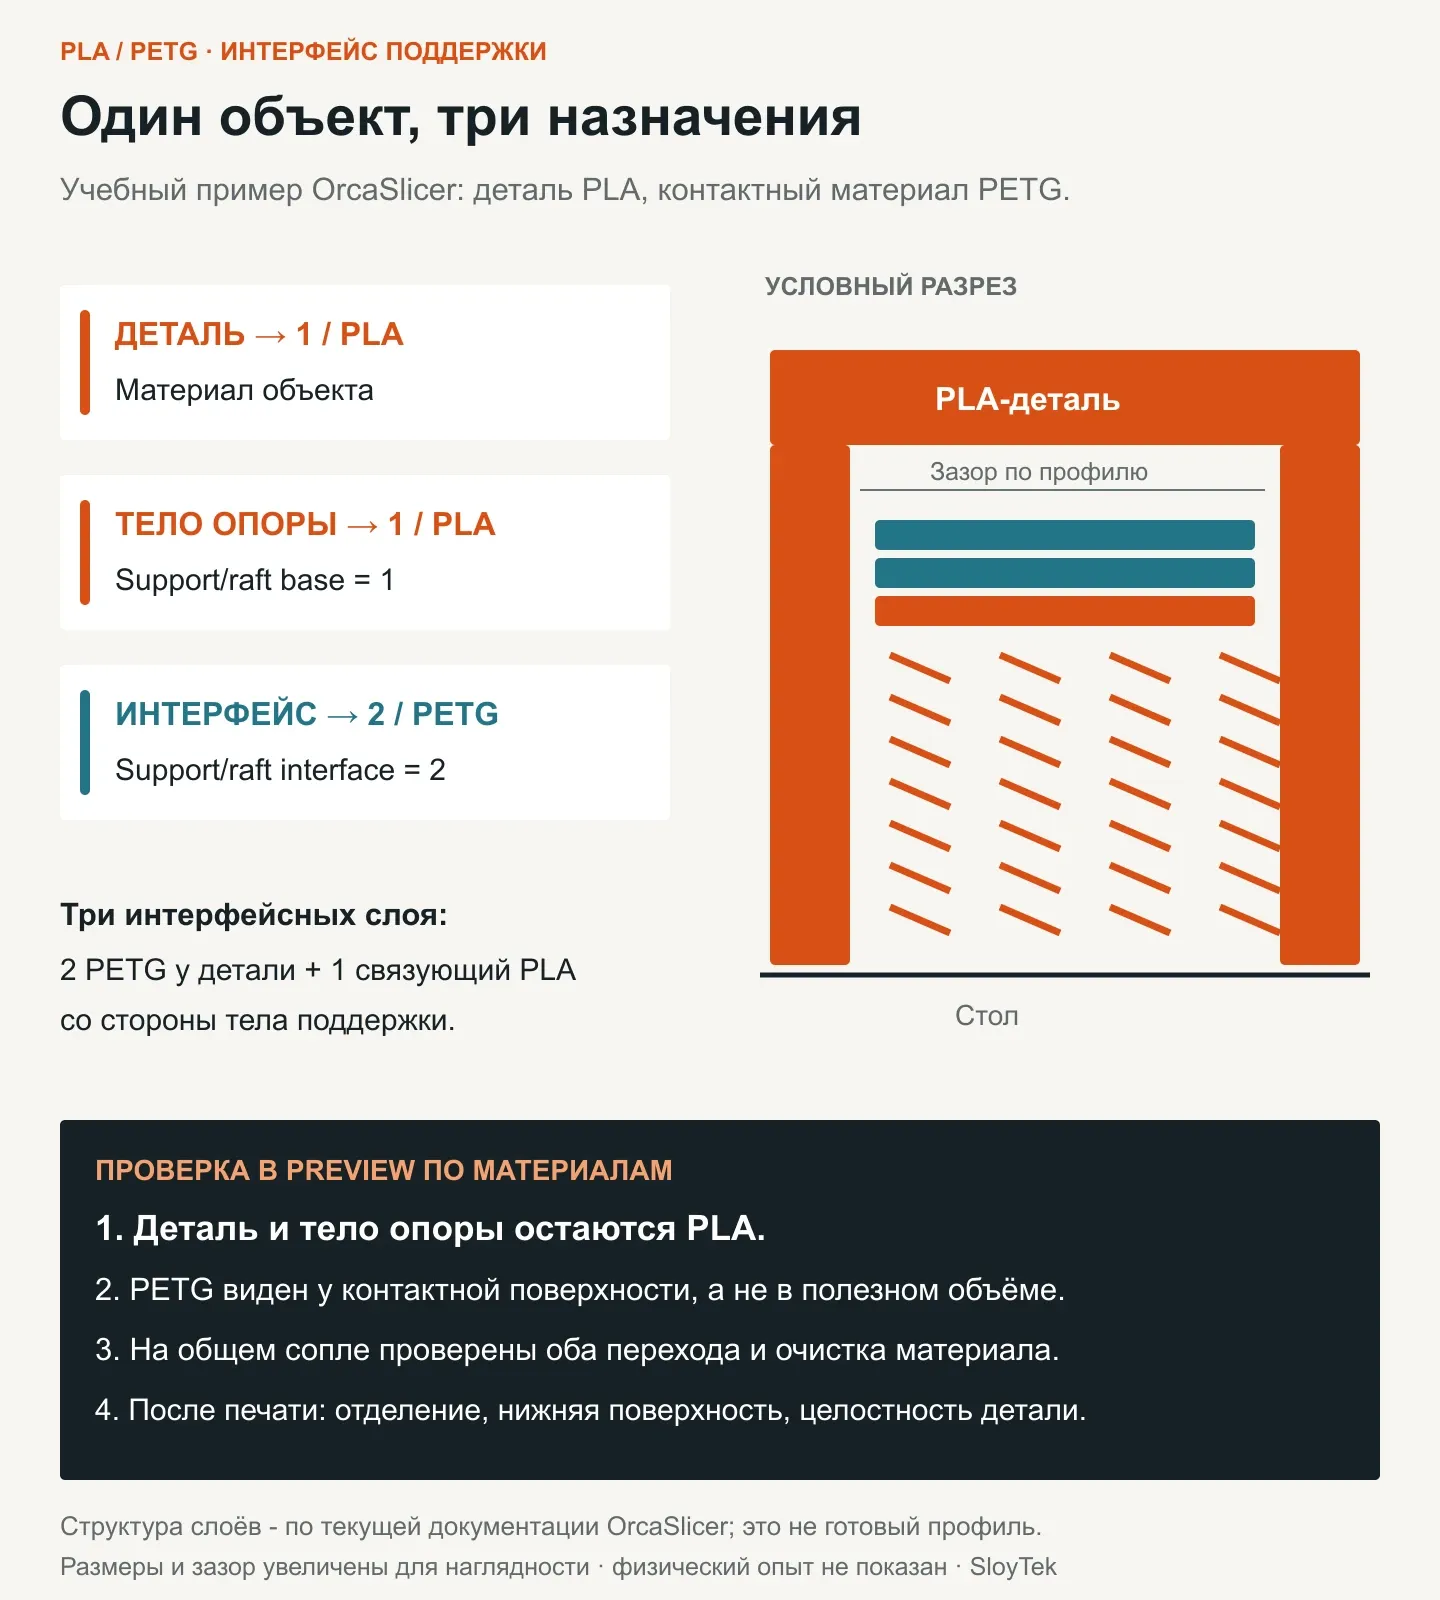
У поддержки есть тело и интерфейс. Тело поднимает опору от стола, а интерфейс формирует поверхность рядом с деталью. Можно оставить тело из основного пластика, а отдельный материал назначить только интерфейсу. Это сокращает объём второго материала, хотя не обязательно сокращает число переключений до минимума.
В OrcaSlicer за эти назначения отвечают отдельные параметры Support/raft base и Support/raft interface. В примере ниже деталь и тело поддержки - PLA, а контактный материал - PETG. Обратная пара требует отдельной проверки. Число интерфейсных слоёв также влияет на то, какие из них программа печатает основным материалом. Поэтому фактическую структуру проверяют в Preview по материалам, а не только по названию настройки. Документация назначения материалов поддержки.
Другой материал поддержки не нужен там, где геометрию можно разумно повернуть и напечатать без неё. Перед экспериментом оцените ориентацию, разрезание детали и допустимость мостов. В статье о печати без поддержек разобраны такие альтернативы.
02Проверьте, может ли оборудование выполнить задачу
Для автоматического чередования нужен принтер с соответствующей системой подачи или несколькими печатными инструментами. Две катушки рядом с обычным одноцветным принтером не создают автоматический интерфейс на произвольных слоях.
У выбранной пары должны быть подходящие условия для сопла, поверхности стола, обдува и камеры. Важно и то, как оба пластика проходят через систему подачи. Не подставляйте профиль PETG другого производителя только ради совпадения названия в меню.
На одном сопле после переключения нужно удалить остаток предыдущего материала. На разных инструментах нет того же общего объёма расплава, но остаются другие проверки: смещения инструментов, подтекание, стабильность подачи. Ни одна архитектура не отменяет пробного образца.
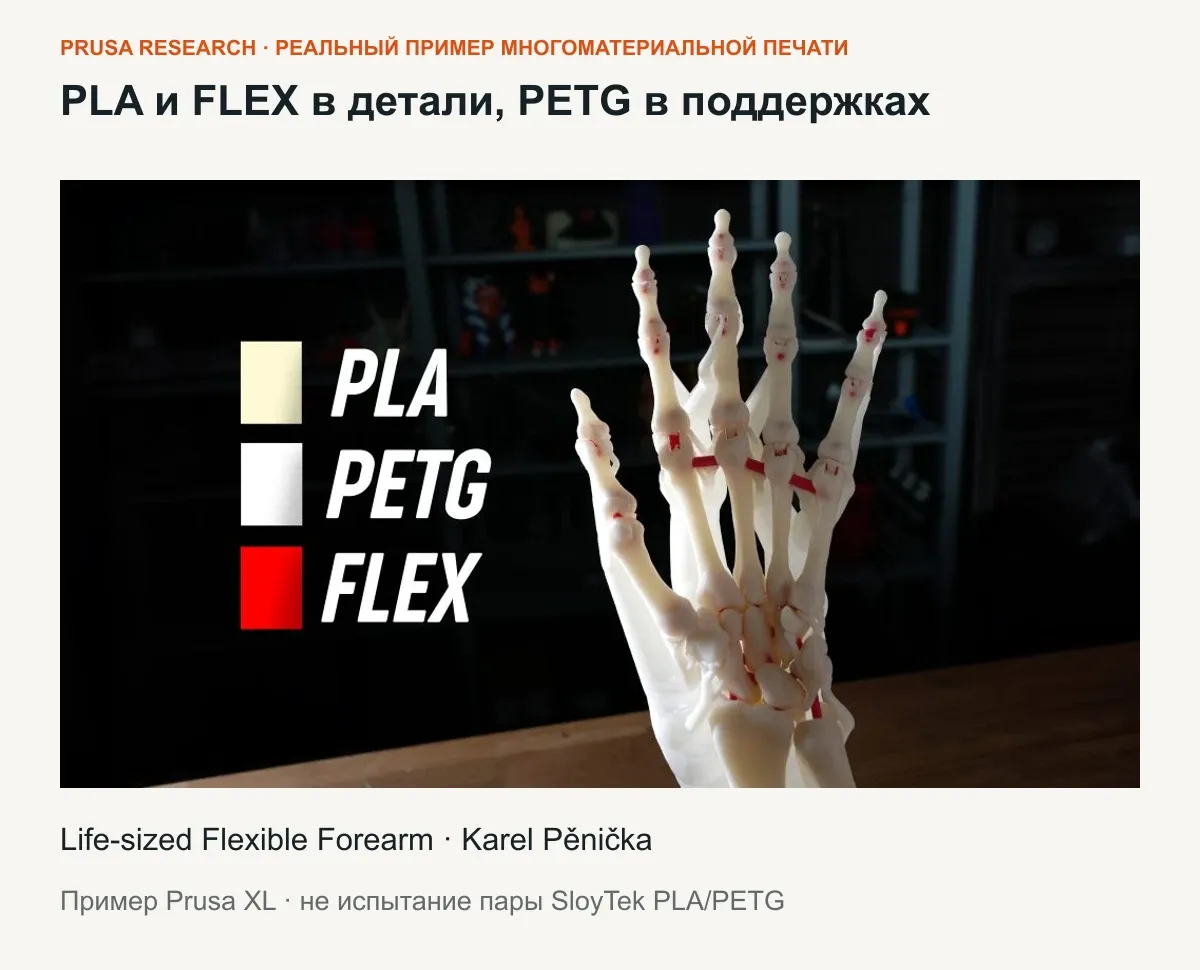
Prusa описывает применение PLA/PETG в руководстве по многоматериальной печати. Слабое сцепление помогает отделить опору от детали. Тот же эффект мешает, если интерфейс должен держаться на слишком редком теле поддержки или остатки второго полимера попадают внутрь детали.
03Нулевой зазор не является стартовым правилом
Ноль бывает обоснованным для проверенной пары и профиля. Prusa выпустила специальные Breakaway-профили XL для основного материала и поддержки из разных пластиков, например PLA/PETG. Это описано в официальном анонсе PrusaSlicer 2.9.1. При этом PLA и PETG не становятся водорастворимыми.
Не переносите настройку Top Z distance = 0 из чужого профиля на произвольные PLA и PETG. Документация OrcaSlicer отдельно описывает нулевой зазор для растворимых поддержек. Обычная пара пластиков требует собственной проверки отделения, удержания интерфейса и качества нижней поверхности. Настройки зазора и интерфейсных слоёв.
Начните с рекомендаций производителя выбранного материала или проверенного профиля для этой пары. Если такой рекомендации нет, меняйте один параметр за раз и сохраняйте исходное значение. Одновременное изменение зазора, плотности и продувки не позволит понять причину результата.
04Пошаговый пример: PLA-деталь, PETG только у контакта
В учебном архиве есть support-coupon.stl: две стойки и перекрытие, общие размеры 30 × 16 × 18 мм. Геометрия проверена как замкнутая сетка. Этот файл помогает проверить назначения; готовый профиль для произвольной пары катушек в него не заложен.
1. Подготовьте два материала и контрольный проект
Откройте STL в OrcaSlicer, выберите свои принтер, сопло и стол. Добавьте два филамента: 1 - PLA, 2 - PETG, с подходящими профилями для каждой нити. Контрастные цвета помогут отличить контактные слои в Preview. Детали назначьте PLA / 1.
Сначала сохраните контрольную копию, в которой и тело поддержки, и интерфейс выполнены из PLA. Она нужна для сравнения отделения и нижней поверхности при одинаковой геометрии. Затем сохраните второй проект для пары PLA/PETG.
2. Убедитесь, что поддержка действительно создана
Включите поддержки под перекрытием. Слайсер может распознать горизонтальный пролёт как мост и не поставить опору. Если в предпросмотре её нет, задайте принудительную поддержку под этой областью и проверьте, что настройки не исключают поддержку мостов. Не переходите к сравнению материалов, пока опора не появилась.
3. Назначьте материал трём разным областям
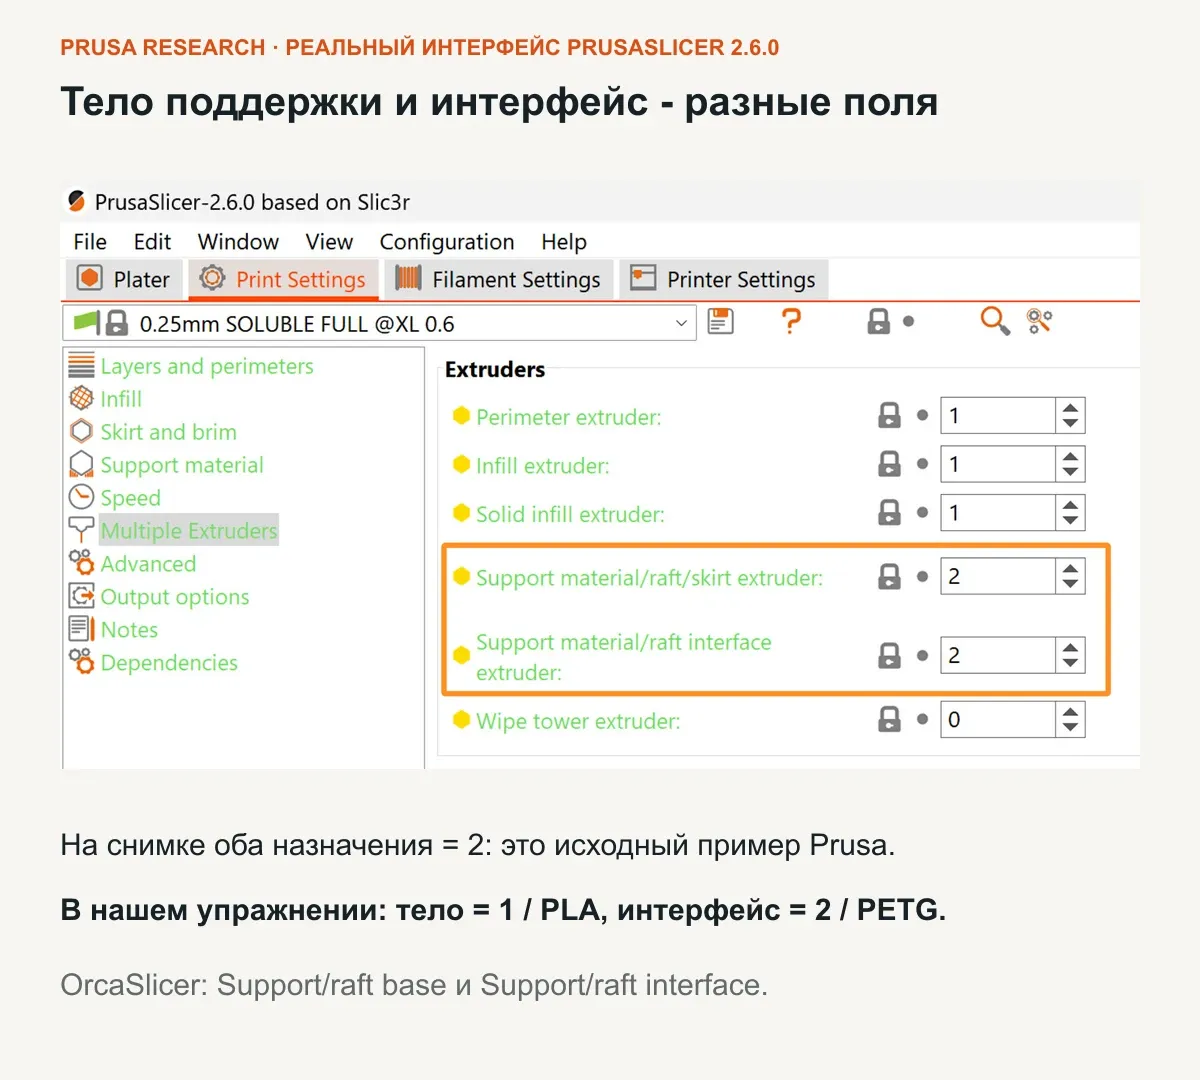
В разделе Support → Filament for Supports задайте материалы явно:
| Область | Назначение в учебном примере | Где проверить |
|---|---|---|
| Основная деталь | 1 - PLA | Материал объекта |
| Тело поддержки и raft, если он включён | 1 - PLA | Support/raft base |
| Контактный интерфейс | 2 - PETG | Support/raft interface |
Не назначайте PETG всему объекту и не выбирайте его для тела поддержки по ошибке. В этом упражнении второй полимер нужен у контактной поверхности. Явное Base = 1 делает назначение понятнее, чем Default, которое означает использование текущего материала.
4. Проверьте контактные слои и зазор
Задайте ненулевое число Top interface layers, иначе нужной контактной прослойки может не оказаться. Для разбора структуры можно поставить 3 слоя. По актуальной документации OrcaSlicer в обычном случае отдельного интерфейсного материала два из них печатаются PETG, а один со стороны тела поддержки - базовым PLA. Это объяснение структуры, а не рекомендация оптимального числа слоёв.
Сначала применяйте зазор и плотность из проверенной рекомендации для своей пары. При эксперименте меняйте один параметр за раз. Если интерфейс отрывается во время печати, уменьшать зазор до детали недостаточно: отдельно проверьте, на чём держится сам контактный слой.
5. Сохраните чистоту основного материала
На принтере с общим соплом проверьте очистку при обоих переходах: PLA → PETG и PETG → PLA. Для первого опыта отключите сброс переходного материала в заполнение и поддержки: нужна понятная структура без примеси в полезном объёме. Не уменьшайте продувку ради красивой цифры расхода до проверки прочности.
Башня и продувка решают связанные, но разные задачи: наличие башни само по себе не доказывает, что остатки другого полимера удалены. На раздельных инструментах вместо общего объёма расплава проверяют подтекание и стабильный старт каждого инструмента.
6. Пройдите образец по слоям
Нарежьте проект и переключите Preview на отображение по материалам. Проверьте последовательно: стойки и перекрытие - PLA; тело опоры - PLA; контактные слои у нижней поверхности - PETG. Затем посмотрите типы линий, чтобы отличить интерфейс от обычной поддержки, и вернитесь к легенде материалов.
Если PETG оказался в стенках или заполнении детали, исправьте назначения и параметры сброса. Если поддержки нет или контактная зона целиком PLA, проверьте принудительную опору, число интерфейсных слоёв и выбранный филамент. Номера проекта сопоставьте с реальными катушками перед отправкой.
7. Сравните два небольших отпечатка
Напечатайте контрольный и опытный образцы с одинаковой геометрией, ориентацией и основным профилем. После остывания сфотографируйте нижнюю поверхность, отделённую поддержку и край перекрытия. Запишите марки пластиков, подготовку нитей, зазор, число контактных слоёв и продувку.
Проверьте три результата: поддержка отделилась, нижние линии получили достаточную опору, сама деталь не расслаивается. В статье описан порядок опыта; физические результаты для SloyTek PLA/PETG не измерялись.
05Когда эксперимент надо остановить
| Наблюдение | Что проверить прежде всего |
|---|---|
| Интерфейс отрывается от тела поддержки во время печати | Удержание контактных слоёв, их геометрию, обдув и совместимость пары |
| Деталь слоится после смены материала | Очистку тракта и попадание переходного материала в модель |
| Поддержка почти приварилась | Точный состав обоих пластиков, температуру, зазор и назначенный материал |
| На поверхности пропуски, пузырьки, неровная подача | Состояние и подготовку филамента, затем параметры интерфейса |
| Слайсер показывает другой материал рядом с деталью | Назначение интерфейса и фактическую последовательность слоёв |
Для первых опытов можно подобрать обычные SloyTek PLA и SloyTek PETG. Совместимость выбранных цветов проверьте по описанной методике. Если нужна предсказуемая работа на ответственном изделии, запросите рекомендацию к специализированному материалу поддержки под ваш основной пластик.
Общие параметры разобраны в гайде по настройке поддержек. Переходите к большой детали после того, как маленький образец подтвердит все три результата: поддержка отделяется, поверхность устраивает, сама деталь не ослаблена переходом.