У крышки корпуса винт должен не только затянуться. Гайку нужно удержать при сборке, вставку установить инструментом, а печатную резьбу сохранить после повторного открывания. Выбор крепления поэтому начинается с доступа и конструкции, ещё до назначения заполнения.
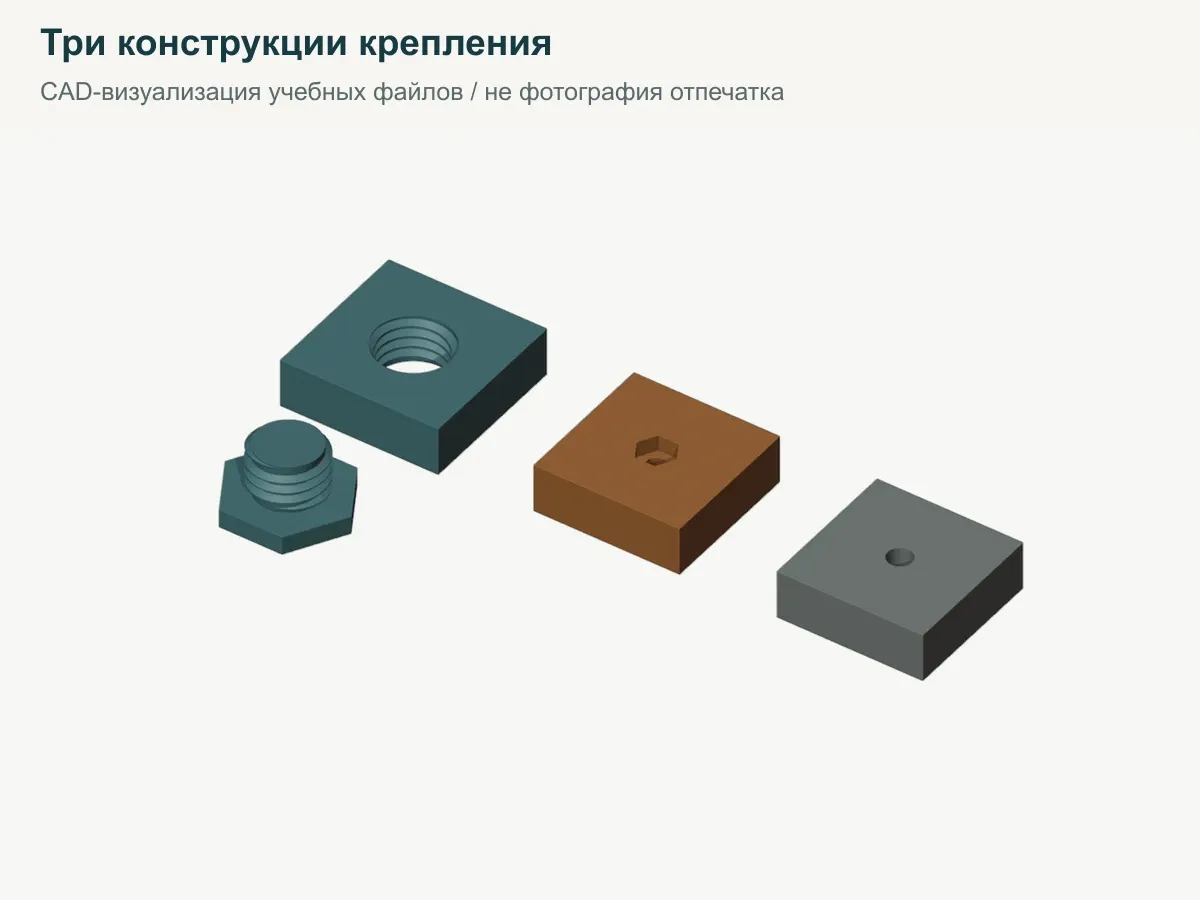
Для крупной крышки с редким обслуживанием можно рассмотреть печатную резьбу. Для компактного винта, который будут регулярно вынимать, полезнее металлическая резьба в гайке или вставке. Ни один способ не получает универсального преимущества по нагрузке без испытания конкретной детали.
01Что должно помещаться в корпусе
| Способ | Нужное место и доступ | Типичный повод выбрать | Что может помешать |
|---|---|---|---|
| Печатная резьба | Достаточный диаметр, длина зацепления, удачная ориентация | Крупная ручная крышка, небольшое число разборок | Износ, неточный профиль, срез витков |
| Металлическая гайка в кармане | Габарит гайки и путь её установки | Доступна боковая или открытая полость | Проворот, выпадение, недоступный карман |
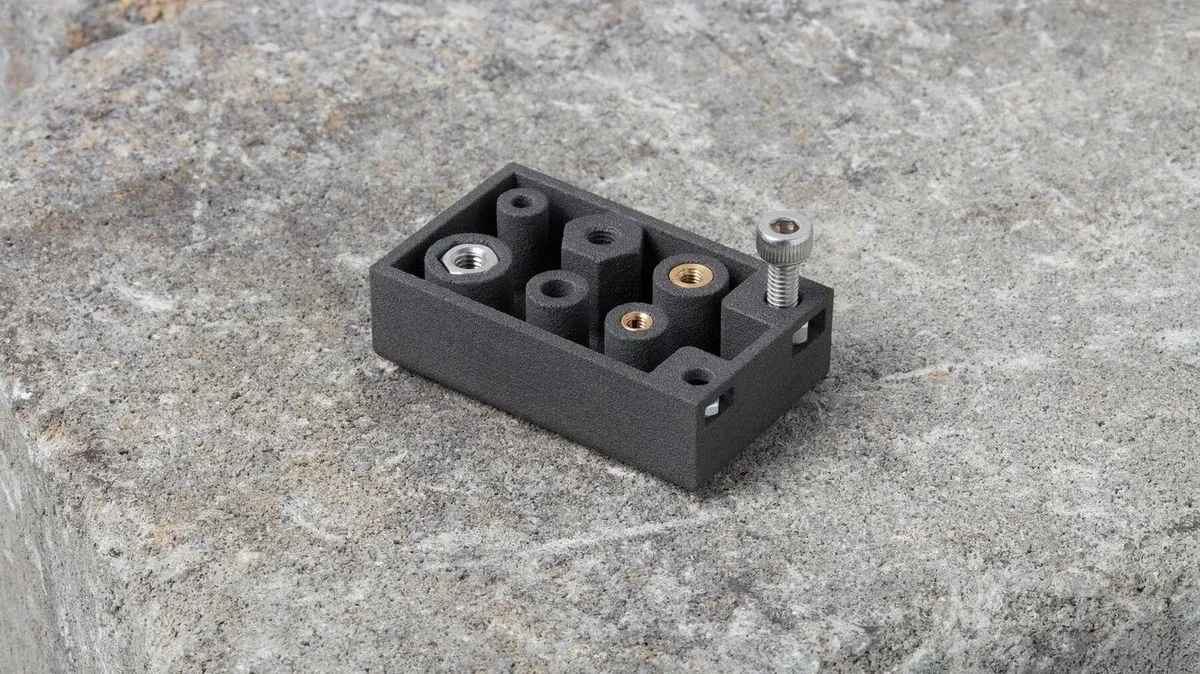
| Термовставка | Бобышка, гнездо и доступ нагревателя | Компактное крепление с металлической резьбой | Тонкая оболочка, неправильное гнездо, перекос установки |
Formlabs сравнивает способы преимущественно на технологиях SLA/SLS. Сам принцип выбора полезен и здесь, но размеры допусков из этого материала не следует превращать в правила для FDM.
02Три учебные конструкции в одном наборе
В архиве моделей есть отдельные геометрические примеры. Они отличаются размерами и не являются образцами для прямого сравнения прочности.
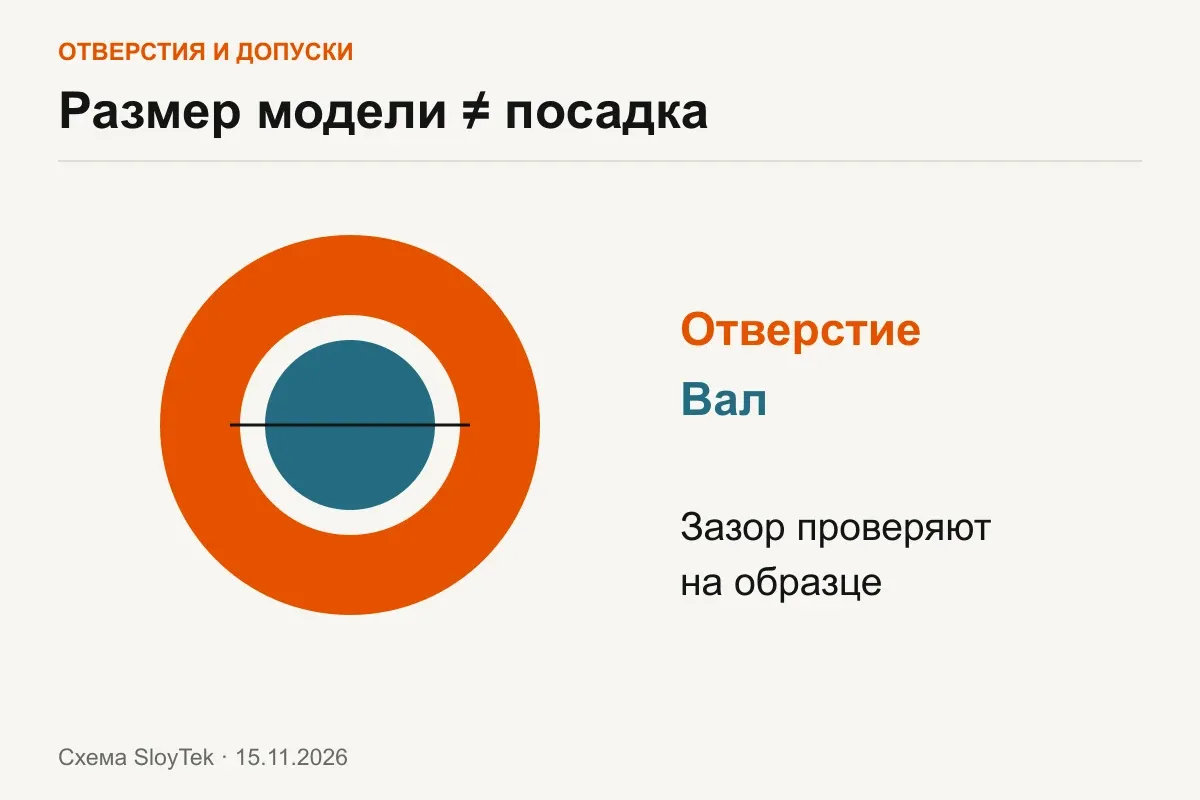
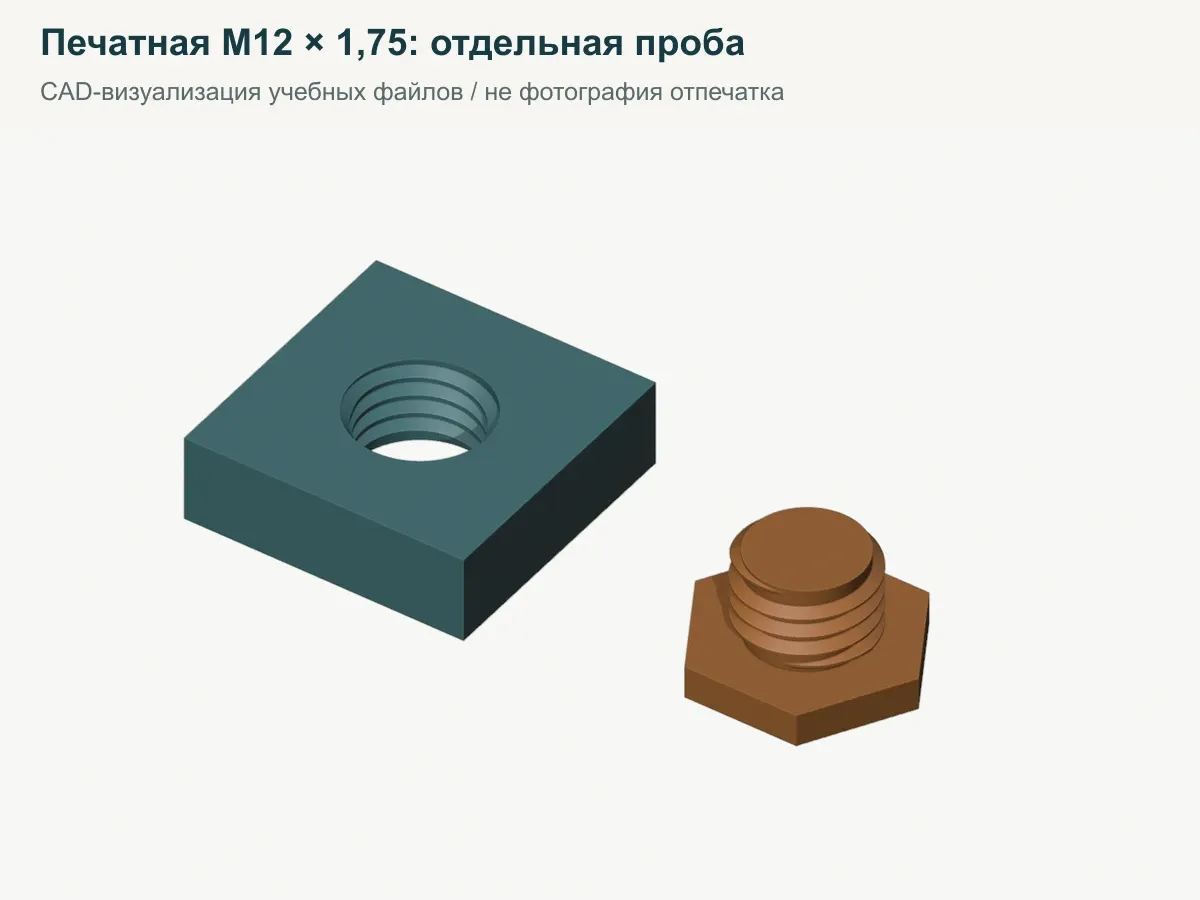
Печатная пара M12 × 1,75. Файлы thread-m12x175-screw.stl и thread-m12x175-block.stl используют правую резьбу с шагом 1,75 мм и длиной участка 8 мм. Профиль построен генератором IsoThread библиотеки cq_warehouse; исходник и Apache-2.0 сохранены в пакете. У наружной резьбы задан диаметр 12 мм, у внутреннего примера 12,3 мм. Добавка 0,3 мм является учебной компенсацией по диаметру, а не классом точности ISO и не результатом проверки посадки.
Не масштабируйте винт целиком для устранения тугого хода: изменится шаг. Меняйте параметр диаметра или компенсации в исходнике, сохраняя шаг обеих деталей.
Карман гайки M3. В модели nut-pocket-af57-h26.stl принят условный габарит гайки 5,5 мм между гранями и 2,4 мм по высоте. Карман имеет 5,7 мм между гранями и глубину 2,6 мм, проход винта Ø3,4 мм. Это открытый сверху карман: гайку устанавливают до закрытия корпуса. Для гайки из своей партии измерьте размер и проверьте фиксацию от проворота. Путь установки должен остаться доступным после печати.
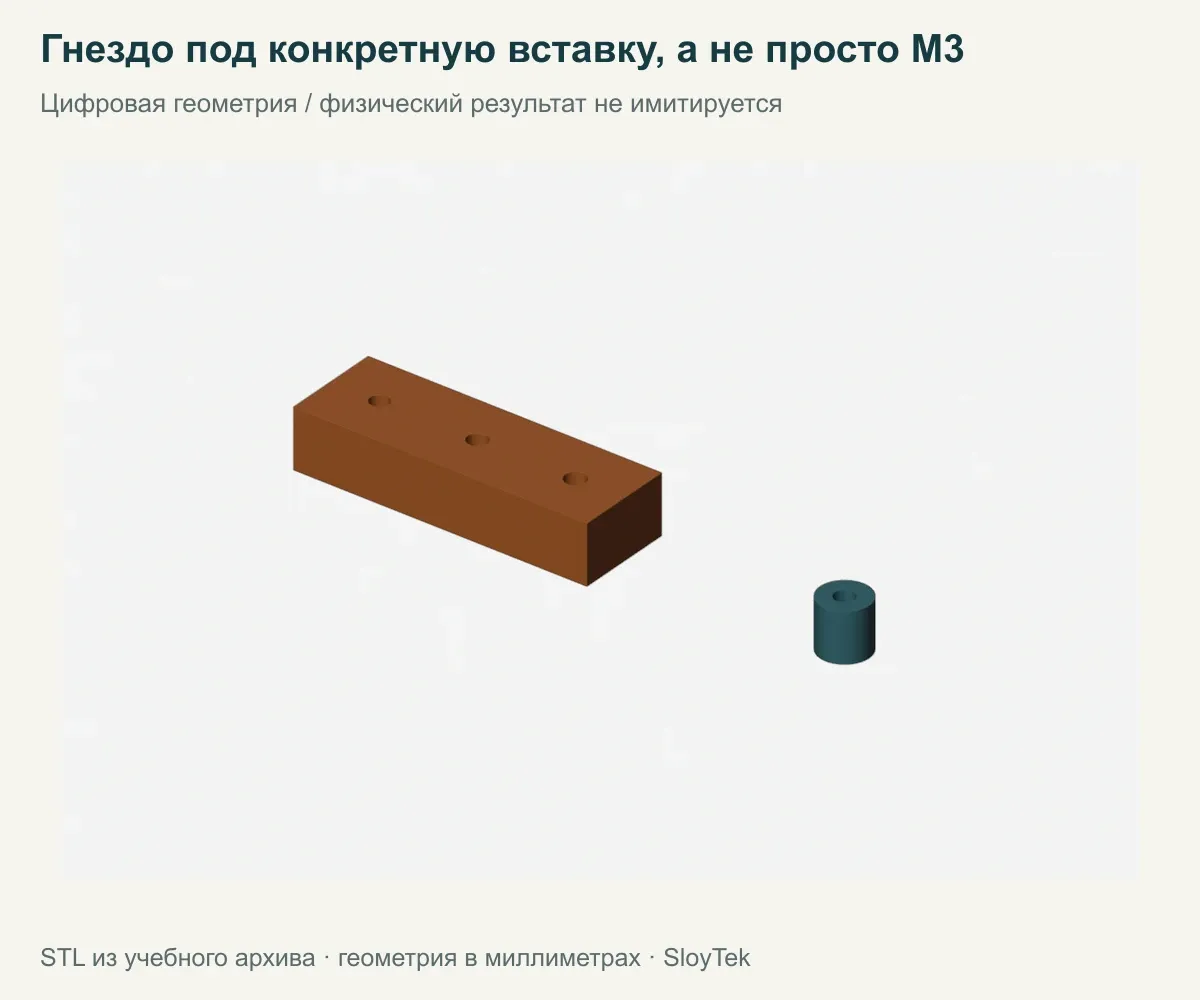
Гнездо термовставки. Файл insert-block-d4-depth7.stl содержит отверстие Ø4 мм глубиной 7 мм в блоке 24 × 24 × 8 мм. Он продолжает пример конкретной CNC Kitchen M3 × 5,7. Размер гнезда нельзя переносить на внешне похожую вставку другой серии. Отдельная статья об установке содержит чертёж и пошаговую процедуру.
03В какой последовательности проверять
- Нарисуйте сечение корпуса и путь винта. Отметьте, с какой стороны подойдёт отвёртка, гайка или нагреватель.
- Выберите конкретный крепёж и измерьте его. У гайки нужны не только грани, но и фактическая высота; у вставки нужен чертёж производителя.
- Оставьте материал вокруг крепления. В Preview проверьте реальную плотную оболочку, а не только толщину бобышки в CAD.
- Напечатайте малый образец из материала корпуса и в будущей ориентации. Проверьте, что гайка не проворачивается и не выпадает, а винт проходит без повреждения витков.
- Повторите сборку и разборку столько раз, сколько нужно для задачи. Записывайте изменение люфта, видимые трещины и характер отказа. Ощущение усилия пальцами не позволяет заявить измеренный момент затяжки в Н·м.
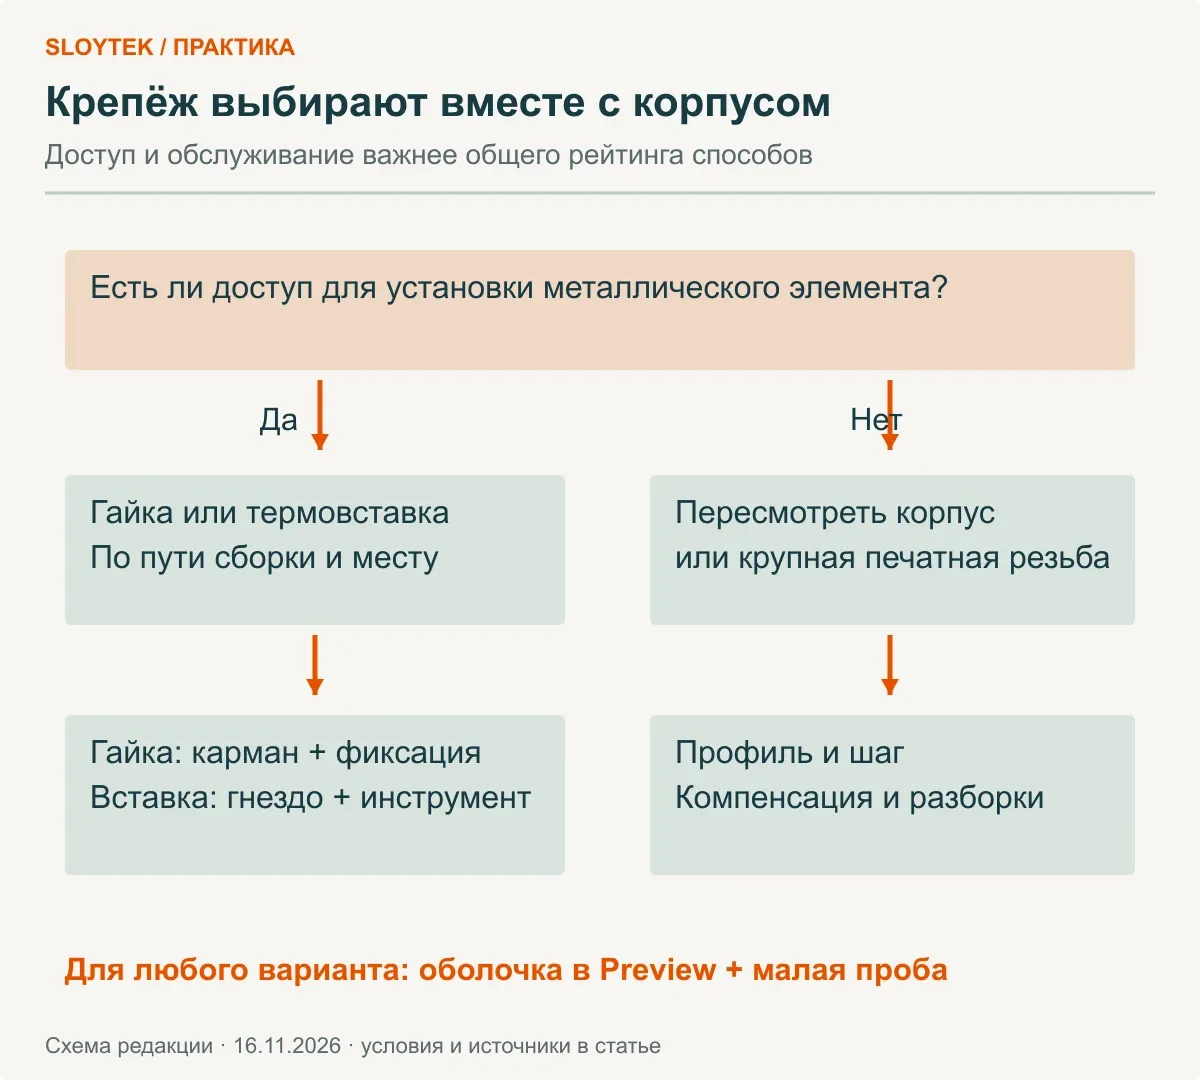
Для термовставки учитывайте также фиксацию детали при установке и достаточную глубину. SPIROL связывает размеры гнезда с конкретной серией вставки. Универсальная температура инструмента для всех полимеров и вставок отсюда не следует.
04Ориентация может изменить результат выбора
Вертикальная ось крупной печатной резьбы часто удобна для построения окружности, но профиль витка и начало резьбы всё равно нужно просмотреть послойно. У горизонтальной оси меняются нижние нависания и форма отверстия. Поддержки внутри мелкого профиля могут испортить поверхность при удалении.
У кармана гайки проверьте мост над полостью, если он закрыт сверху. В открытом учебном файле такого моста нет. Если гайку предполагается закладывать по паузе, заранее проверьте высоту остановки и отсутствие столкновения сопла с выступающим металлом.
Для первого геометрического образца подходят PLA или PETG, если этот же материал соответствует условиям корпуса. Его механические и тепловые ограничения остаются важными после добавления металлической резьбы. Калибровку посадки разбирает гайд отверстий и допусков, конструкцию под нагрузку гайд функциональных деталей.
Можно заменить вставку гайкой без изменения CAD?
Обычно требуется другое гнездо и путь установки. Круглое отверстие вставки не удержит шестигранную гайку от проворота. После изменения проверьте толщину материала вокруг кармана.
Почему винт начинает вкручиваться, а потом закусывает?
Возможны несовпадение шага, дефект профиля, деформация, загрязнение или недостаточная компенсация. Сначала сравните параметры пары и Preview. Увеличивать отверстие равномерным Scale нельзя, если нужно сохранить шаг.
Металлическая резьба гарантирует прочный корпус?
Нет. Может вырваться вся бобышка или треснуть стенка рядом с карманом. Испытание должно нагружать целое соединение в направлении, соответствующем изделию.
Источники и параметры проверены 16 ноября 2026 года.