Мягкая накладка на ручке может отделиться целиком, хотя оба материала по отдельности напечатались без дефектов. У этого соединения две задачи: сформировать жёсткую и гибкую части, затем удержать их вместе. Контакт поверхностей и механический замок решают вторую задачу разными способами.
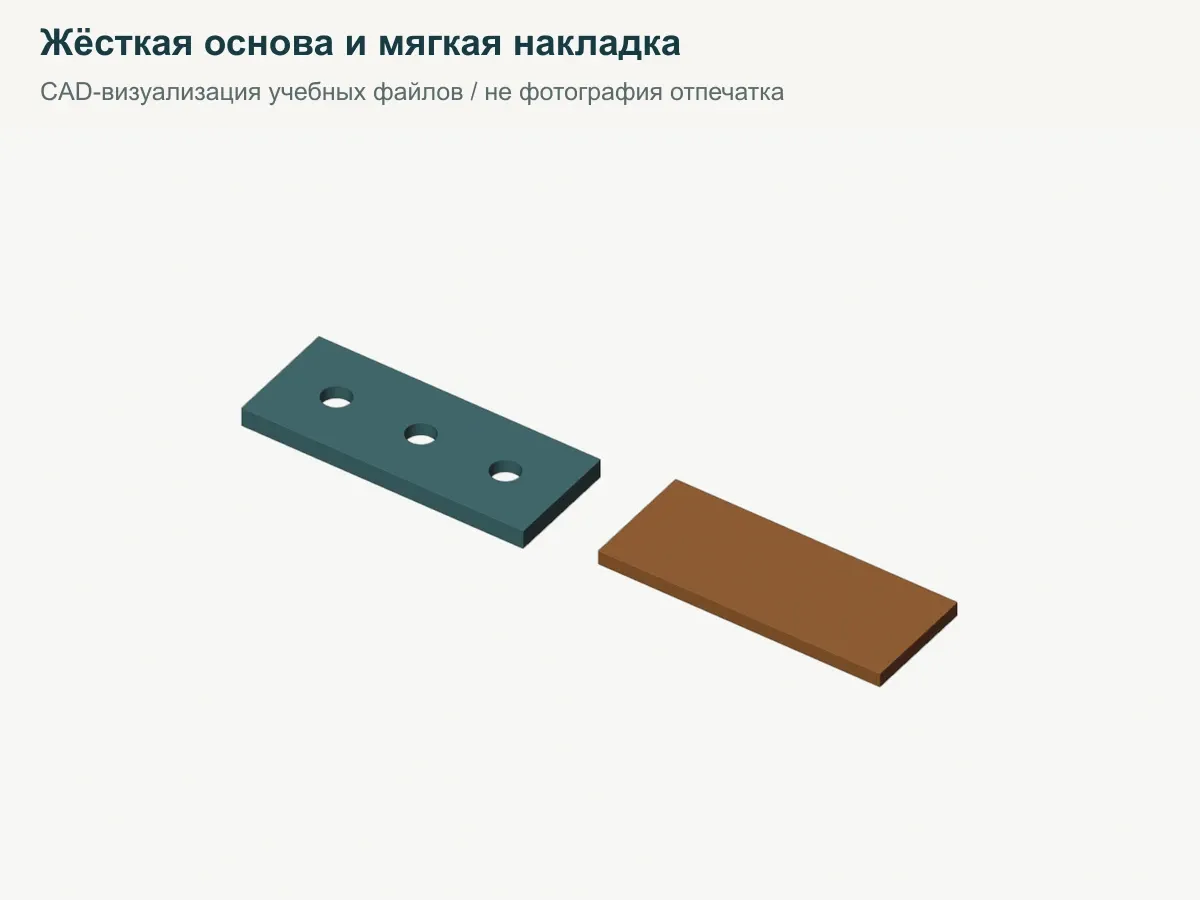
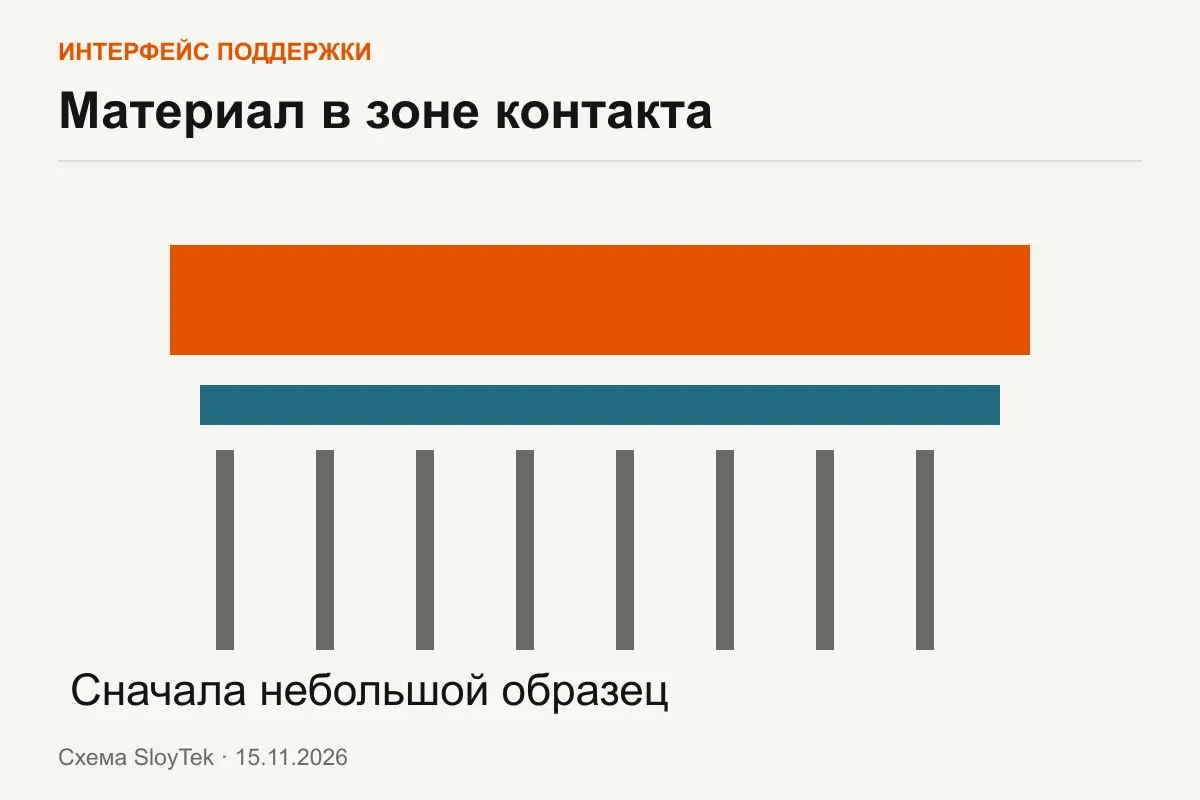
Для первого проекта полезен небольшой образец с проходными стойками и нижними шляпками. Он позволяет проверить геометрию и подачу до печати целого корпуса. Материалы и руководства сверены 16 ноября 2026 года. Цифровые файлы ниже проверены как геометрия; физическое удержание конкретной пары требуется испытать.
01Сначала выберите точную пару
В карточке Bambu TPU 85A / 90A производитель отдельно описывает TPU 90A в сочетании с сериями PLA/PETG через beam interlocking на поддерживаемых двухсопельных системах. Для TPU 85A полноценная многоматериальная печать не заявлена. Переносить рекомендацию с 90A на 85A по общему слову TPU нельзя.
TPU for AMS имеет Shore 68D и является другим продуктом. Твёрдость по шкале D не следует сравнивать с числом по шкале A как с одним линейным рядом.
| Вариант соединения | Что удерживает части | Что проверяют |
|---|---|---|
| Простой контакт плоских поверхностей | Межматериальная адгезия | Конкретные марки, режим и отслаивание |
| Beam interlocking в поддерживаемом профиле | Переплетение траекторий на границе | Поддержку функции и её реальное присутствие в Preview |
| Сквозные стойки со шляпками | Геометрический захват жёсткой основы | Печатность нижней части, зазоры и сопротивление вырыву |
| Раздельно напечатанная накладка | Защёлки, крепёж или посадка | Сборку и возможность замены |
Официальный пример Prusa Pro показывает применение гибких областей. Он не подтверждает адгезию любой магазинной пары и не заменяет пробу своей нити.
02Учебный замок: стойки проходят через основу
В архиве лежат tpu-rigid-base.stl и tpu-soft-grip.stl. Общая система координат сохранена: импортируйте их как части одного объекта и не раскладывайте автоматически по отдельности. Для сохранения сборки есть tpu-lock-geometry.3mf: он содержит геометрию двух частей без профиля принтера и реальных назначений материалов.
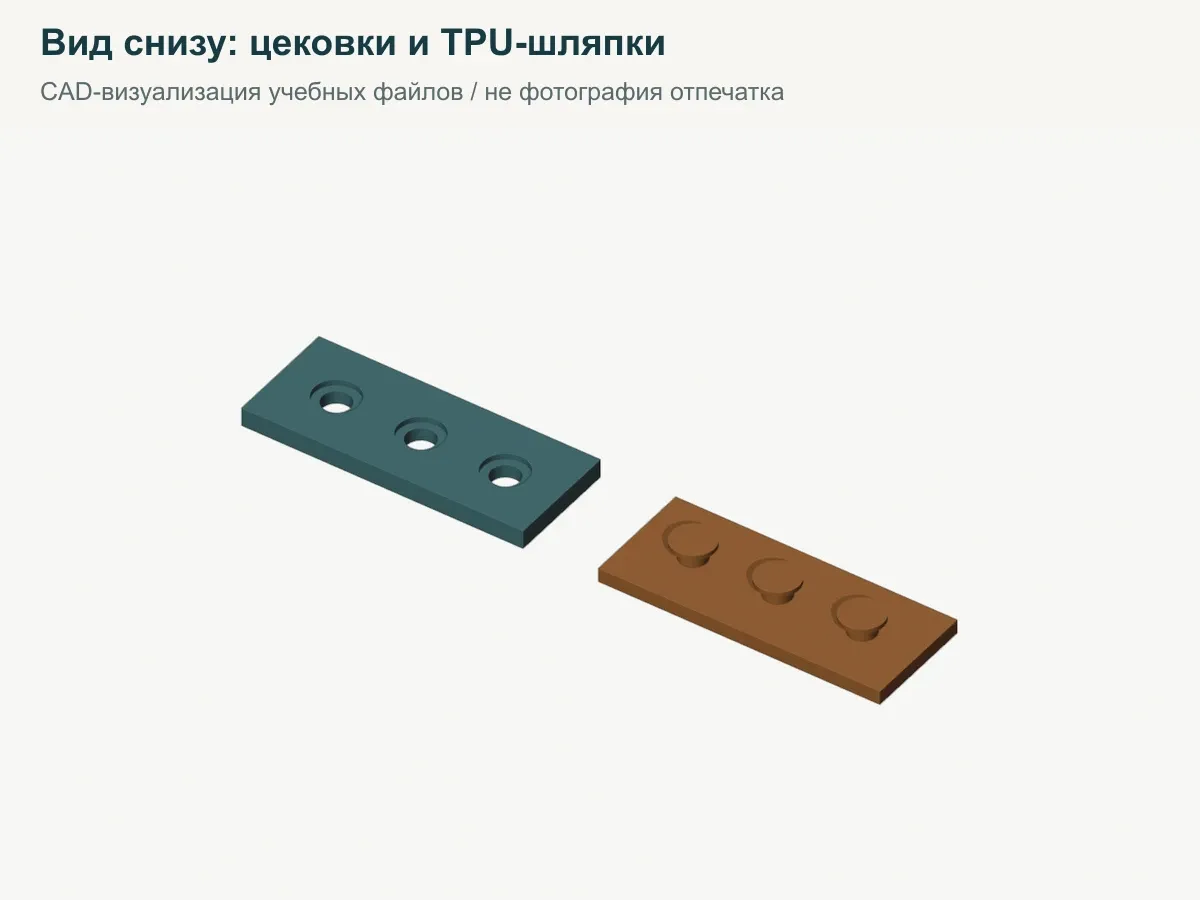
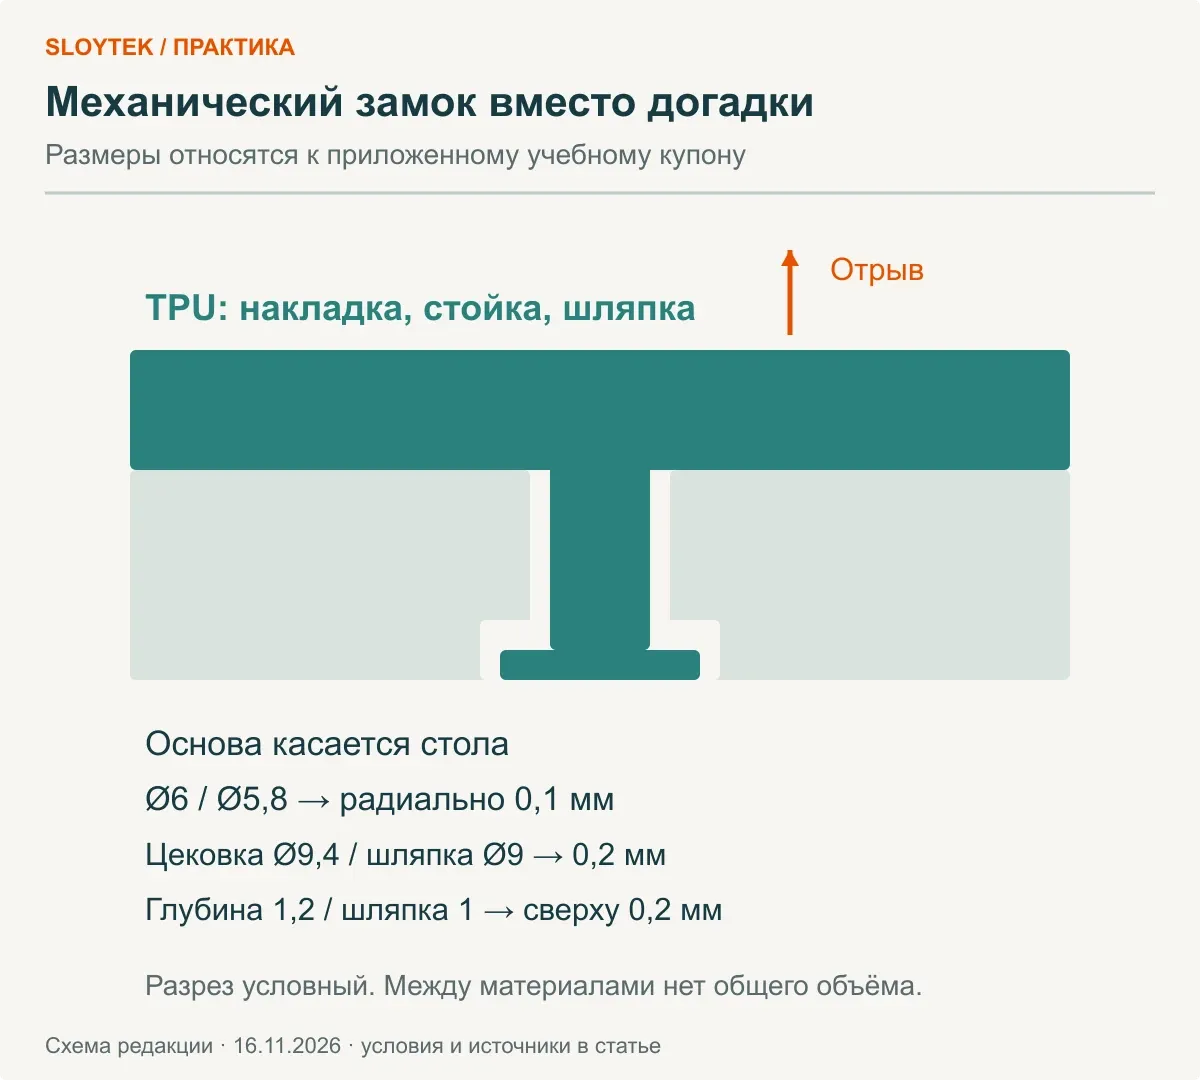
Основа имеет размеры 60 × 24 × 4 мм, её нижняя плоскость находится на столе, Z = 0. Три отверстия Ø6 мм расположены по длине. Гибкая область включает верхнюю накладку толщиной 3 мм, стойки Ø5,8 мм и нижние шляпки Ø9 мм. Общая высота сборки составляет 7 мм. Радиальный зазор между стойкой и отверстием равен 0,1 мм. Снизу у основы предусмотрены цековки Ø9,4 мм глубиной 1,2 мм: в них находятся шляпки высотой 1 мм. Радиальный зазор шляпки составляет 0,2 мм, вертикальный до потолка цековки 0,2 мм.
Эти размеры выбраны для учебной геометрии. Зазор не является универсальным допуском FDM. Между материалами нет общего сплошного объёма: шляпка удерживается за краем отверстия. Основа опирается на стол вокруг цековок. Слайсеру нужно корректно напечатать локальные мосты над ними; при иной ориентации могут потребоваться поддержки. Не закрывайте такой участок сплошным поддерживающим материалом, который невозможно удалить.
03Подготовка задания
- Выберите машину и поддерживаемую комбинацию материалов. Для мягкого TPU часто требуется отдельный прямой тракт; совместимость принтера с TPU не подтверждает его подачу через автоматический многокатушечный модуль.
- Назначьте жёсткой части один материал, гибкой другой. Используйте профили конкретных марок. Условие температуры стола и камеры должно подходить обеим частям задания.
- Откройте Preview в режиме материалов. Проверьте нижние шляпки, стойки, перемычки вокруг отверстий и верхнюю накладку. В файлах нет готового G-code или профиля оборудования.
- Если используете встроенный beam interlocking вместо данного замка, следуйте руководству своей системы. Наличие двух назначенных материалов само по себе не включает сцепление траекторий.
- Проверьте переходы и очистку. Остаток другого полимера может изменить свойства гибкого участка. У систем с независимыми хотэндами всё равно проверяют вытекание, прайминг и столкновения.
- Сохраните проект отдельно от STL и напечатайте малый купон. Для сравнения изменяйте один параметр, сохраняя ориентацию, партии материала и способ испытания.
04Как провести пробу соединения
После полного остывания осмотрите границу и тонкие места у стоек. Сначала согните накладку вручную, затем сравните отслаивание с контрольным плоским стыком из тех же материалов. Запишите направление приложения усилия и место разрушения. Если нужна численная оценка, используйте воспроизводимую оснастку и измеритель силы; ощущения рукой не дают предела прочности.
Разрушение у шляпки, вытягивание стойки и отделение плоского контакта требуют разных изменений конструкции. Увеличение температуры не исправляет недостаточную площадь механического захвата. Для обслуживаемой накладки раздельная печать с последующей сборкой может оказаться удобнее.
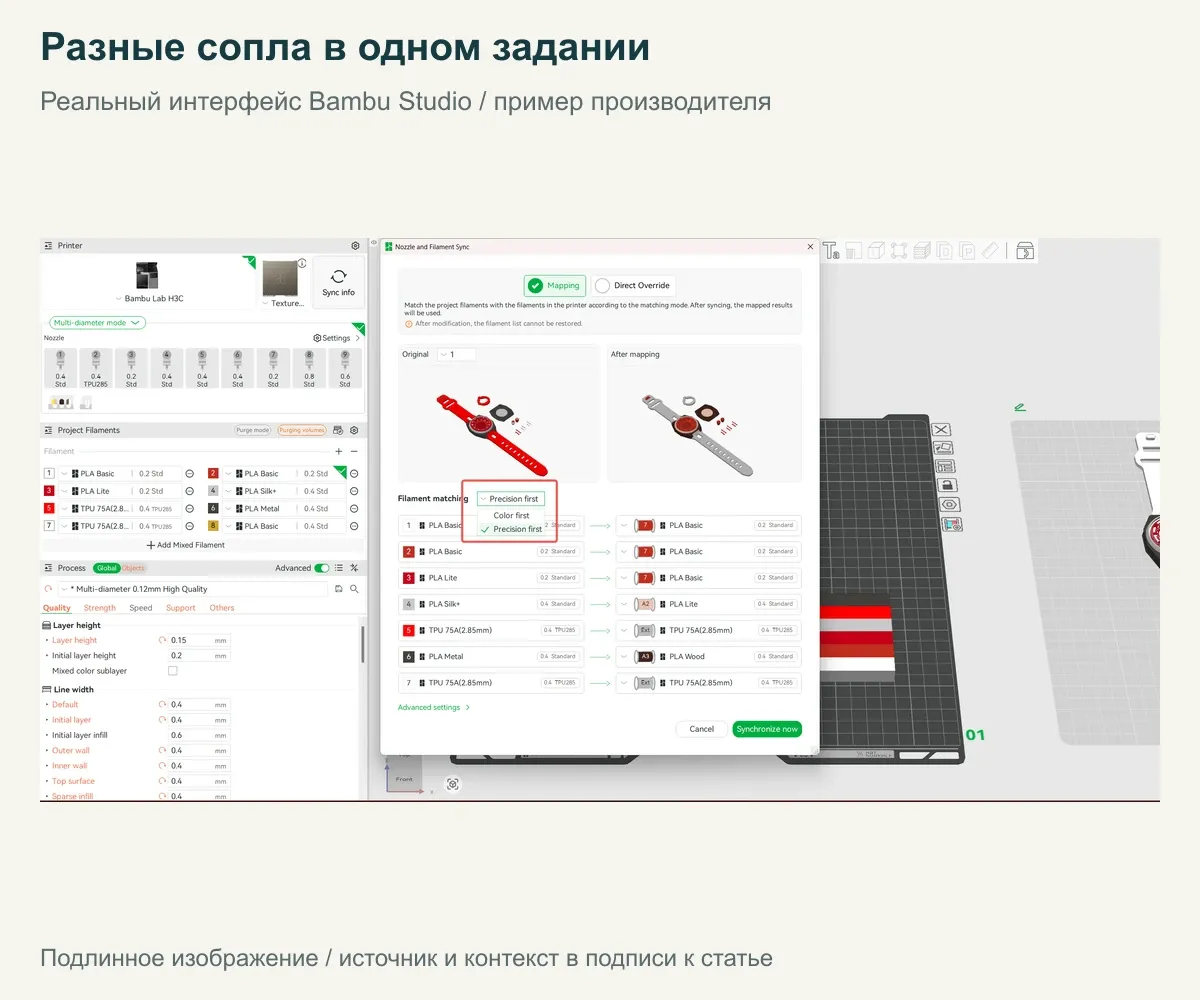
Для поддерживаемого сценария производителя есть Bambu TPU 90A. Жёсткую часть учебного макета можно проверять на PLA, предварительно согласовав пару и профили. Подготовка гибкой нити разобрана в гайде TPU, а распределение материалов между инструментами в статье о совместной работе сопел.
Можно сделать корпус полностью из TPU for AMS?
Если нужны его свойства и подтверждённая подача, это отдельный вариант. Он не заменяет мягкость TPU 90A и не доказывает работоспособность двухматериального соединения.
Достаточно добавить две катушки в слайсер?
Нет. Нужно назначить материалы частям, проверить поддерживаемую подачу, температурную совместимость и границу. В одноцветном STL этих назначений нет.
Замок гарантирует, что накладка не оторвётся?
Нет. Шляпка, стойка или жёсткая перемычка могут разрушиться. Цифровая замкнутость модели подтверждает её структуру, а удержание проверяется на напечатанном образце.