ABS пластик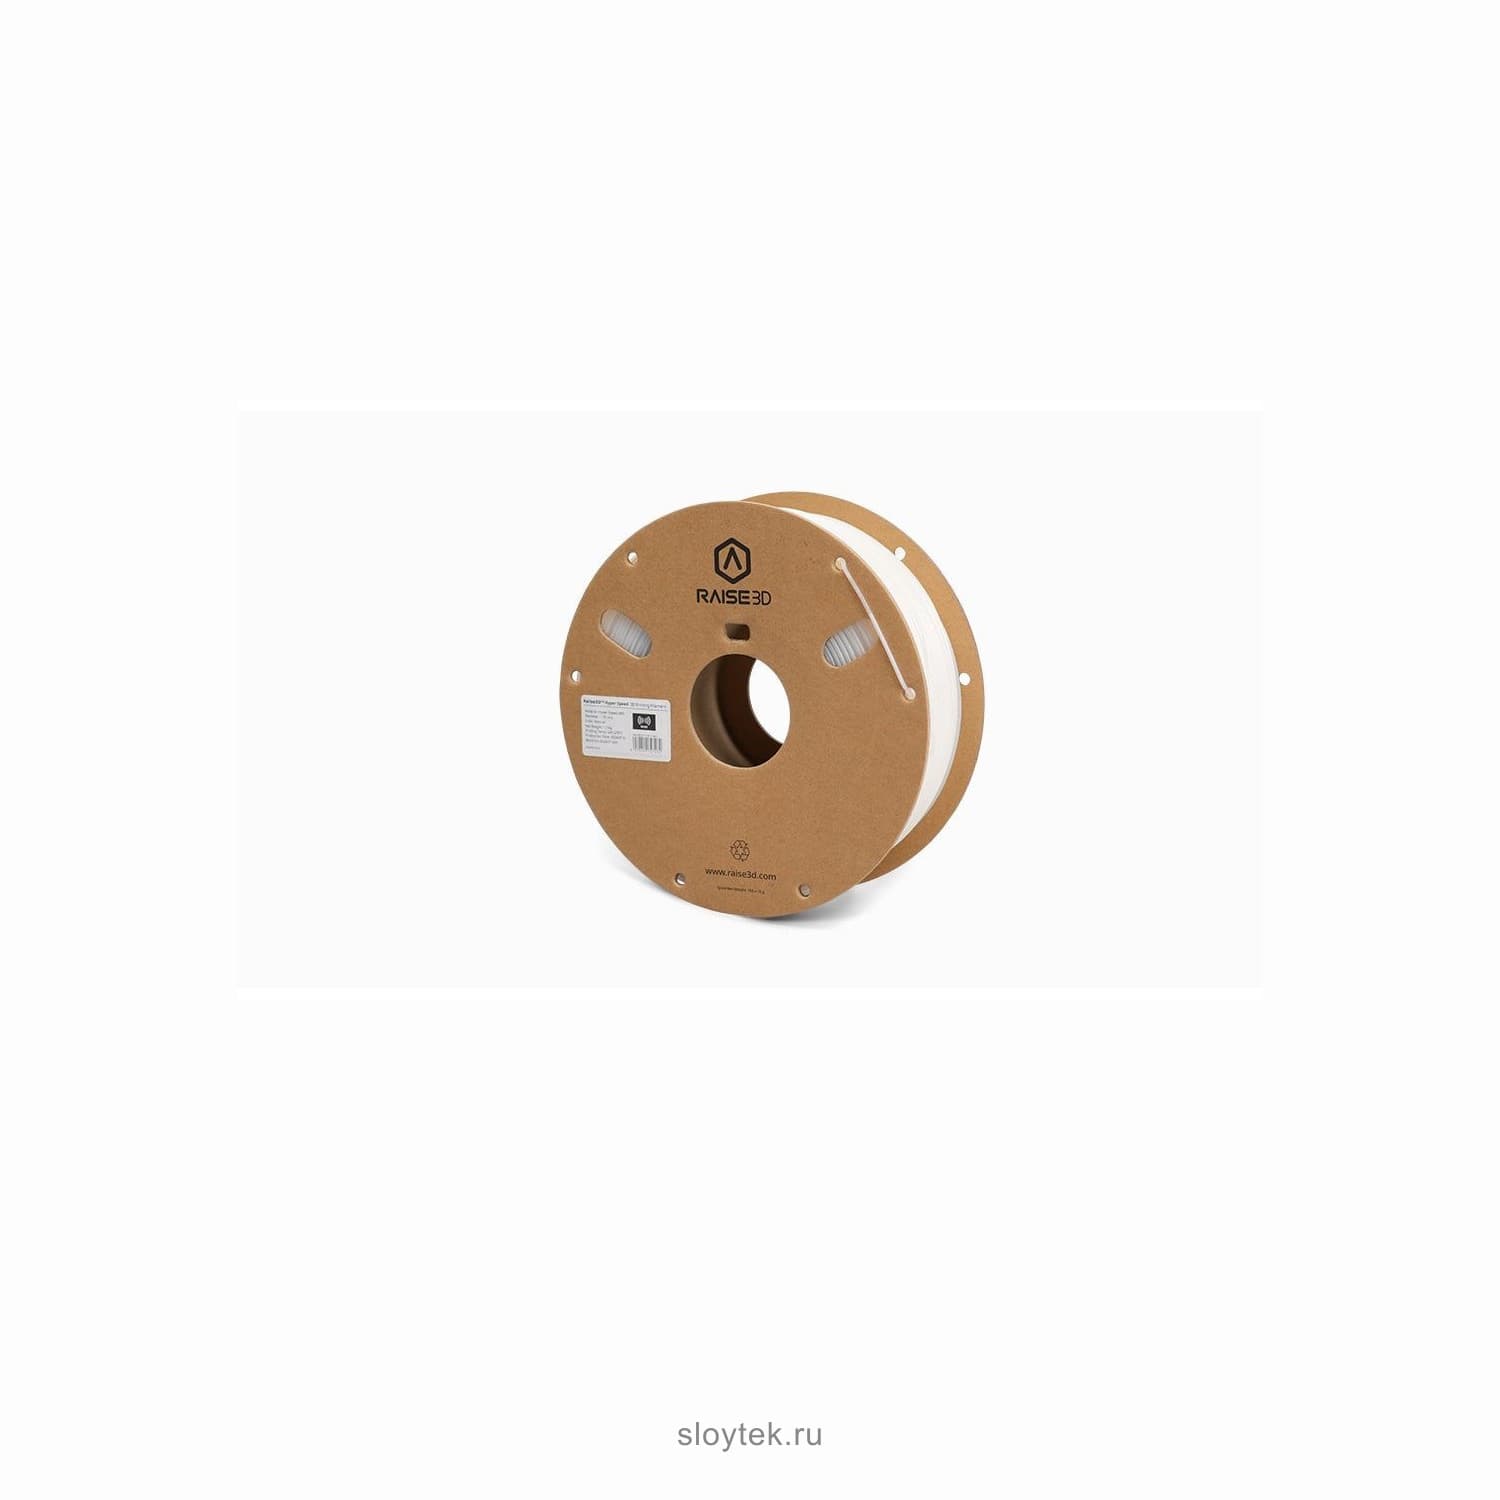
Под заказ
RAISE3D· 5.11.19039A01
Raise3D Hyper Speed ABS 1,75 мм, 1 кг
Скоростной ABS для функциональных прототипов
Цвет · 1
4 400 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →Скоростьдо 300 мм/с
МатериалABS
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D HYPER SPEED ABS 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
300мм/с
Скоростная печать
Рассчитан на технологию Hyper FFF принтеров Raise3D.
02 / 04
80°C
Стол
Почти без коробления при закрытом принтере.
03 / 04
1,08г/см³
Плотность
Легкие корпуса и оснастка.
04 / 04
V1
Первая версия
Натуральный цвет, без RFID-метки.
ОПИСАНИЕ
О товаре
Raise3D Hyper Speed ABS для быстрых функциональных деталей
Hyper Speed ABS - филамент из скоростной линейки Raise3D, рассчитанный на технологию Hyper FFF. Обычный ABS при высокой скорости подачи не успевает прогреться в термоблоке: появляются засоры сопла и слабое сцепление слоев, а без нагреваемой камеры деталь коробится и расслаивается. Производитель изменил молекулярную массу и жесткость полимера, чтобы материал быстрее плавился и равномернее остывал.
Материал подходит для прототипов, оснастки, кондукторов, корпусов и деталей конечного использования, которые потом шлифуют или сглаживают парами ацетона. В карточке - первая версия материала (V1) в натуральном цвете без RFID-метки.
Свойства материала по техническому паспорту
Плотность - 1,08 г/см³, водопоглощение - 0,36%, материал почти без запаха и не растворяется в воде. По собственной методике Raise3D теплостойкость составляет 73 °C. При испытаниях образцов со 100% заполнением прочность на растяжение в плоскости слоя - 45 МПа, поперек слоев - 29 МПа, модуль упругости - около 1770 МПа, ударная вязкость по Изоду - 7 кДж/м².
Производитель отмечает почти полное отсутствие коробления, хорошую ударную прочность и стабильность размеров - качества, которых обычно не хватает ABS на высокой скорости.
Настройки печати и совместимость
Рекомендуемые настройки Raise3D: сопло 220-260 °C, стол 80 °C, слой 0,15-0,2 мм, скорость 50-300 мм/с, обдув включен. Образцы для паспорта печатали соплом 0,4 мм при 250 °C и скорости 200 мм/с.
Производитель советует закрывать дверцу и верхнюю крышку принтера, чтобы поверхность не страдала от потерь тепла, и добавлять кайму или подложку для лучшего прилипания. Катушку 1 кг Raise3D заявляет для E3, серии Pro3 HS, RMF500, а также Pro3 и Pro2 с комплектом Hyper Speed Upgrade Kit.
Сушка и хранение
Температура сушки по рекомендации производителя - 50 °C; продолжительность для этого материала Raise3D не указывает. Открытую катушку лучше держать в закрытом боксе с осушителем: ABS набирает влагу медленнее нейлонов, но влажная нить хуже ведет себя на высокой скорости.
Ограничения и когда выбрать соседний материал
Скоростной режим до 300 мм/с раскрывается только на принтерах с Hyper FFF; на обычном FFF-принтере это просто ABS, которому по-прежнему нужен закрытый корпус. При печати выделяются характерные для ABS пары, нужна вентиляция.
Для тех же задач Raise3D выпускает Hyper Speed ABS V2: по данным производителя, у второй версии выше теплостойкость (HDT 77 °C при 0,45 МПа). Если важна температура эксплуатации, выбирайте V2, а для принтеров с RFID-датчиком - V2 с меткой. Для деталей без нагрузки и нагрева проще и дешевле Hyper Speed PLA.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
6- Температура сопла
- 220-260 °C
- Температура стола
- 80 °C
- Скорость печати
- 50-300 мм/с
- Высота слоя
- 0,15-0,2 мм
- Обдув
- включен
- Режим сушки
- 50 °C, время производитель не указывает
Материалы
9- Материал
- ABS (Hyper Speed ABS, версия V1)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвет
- натуральный
- Влажность хранения
- производитель не указывает
- Плотность
- 1,08 г/см³
- Водопоглощение (ISO 62)
- 0,36%
- Теплостойкость (метод Raise3D)
- 73 °C
- Прочность на растяжение XY / Z
- 45 / 29 МПа
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, RMF500, Pro3 и Pro2 с Hyper Speed Upgrade Kit
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
Raise3D указывает диапазон 50-300 мм/с. Максимальная скорость достигается на принтерах с технологией Hyper FFF.
Сопло 220-260 °C, стол 80 °C, обдув включен, высота слоя 0,15-0,2 мм.
Да, производитель называет материал подготовленным к полировке и сглаживанию парами ацетона.
По данным Raise3D, V2 обладает более высокой теплостойкостью: HDT 77 °C при 0,45 МПа. По паспорту V1 теплостойкость - 73 °C по собственной методике производителя.
Raise3D рекомендует печатать с закрытой дверцей и верхней крышкой и добавлять кайму или подложку для лучшего прилипания.
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Виды фотополимерных смол для 3D-печати: какую выбрать
Типы смол для SLA-печати: стандартная (детали), прочная Tough и ABS-like (функционал), гибкая Flexible, выгорающая Castable для литья. Под что каждая и как выбрать.
HIPS, SBS, POM и PVA: нишевые пластики для 3D-печати
Нишевые пластики для 3D-печати: PVA (растворимая поддержка), HIPS (поддержка для ABS), POM (шестерни и втулки), SBS (прозрачные ударопрочные детали). Для чего и в чём подвох.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.