ABS пластик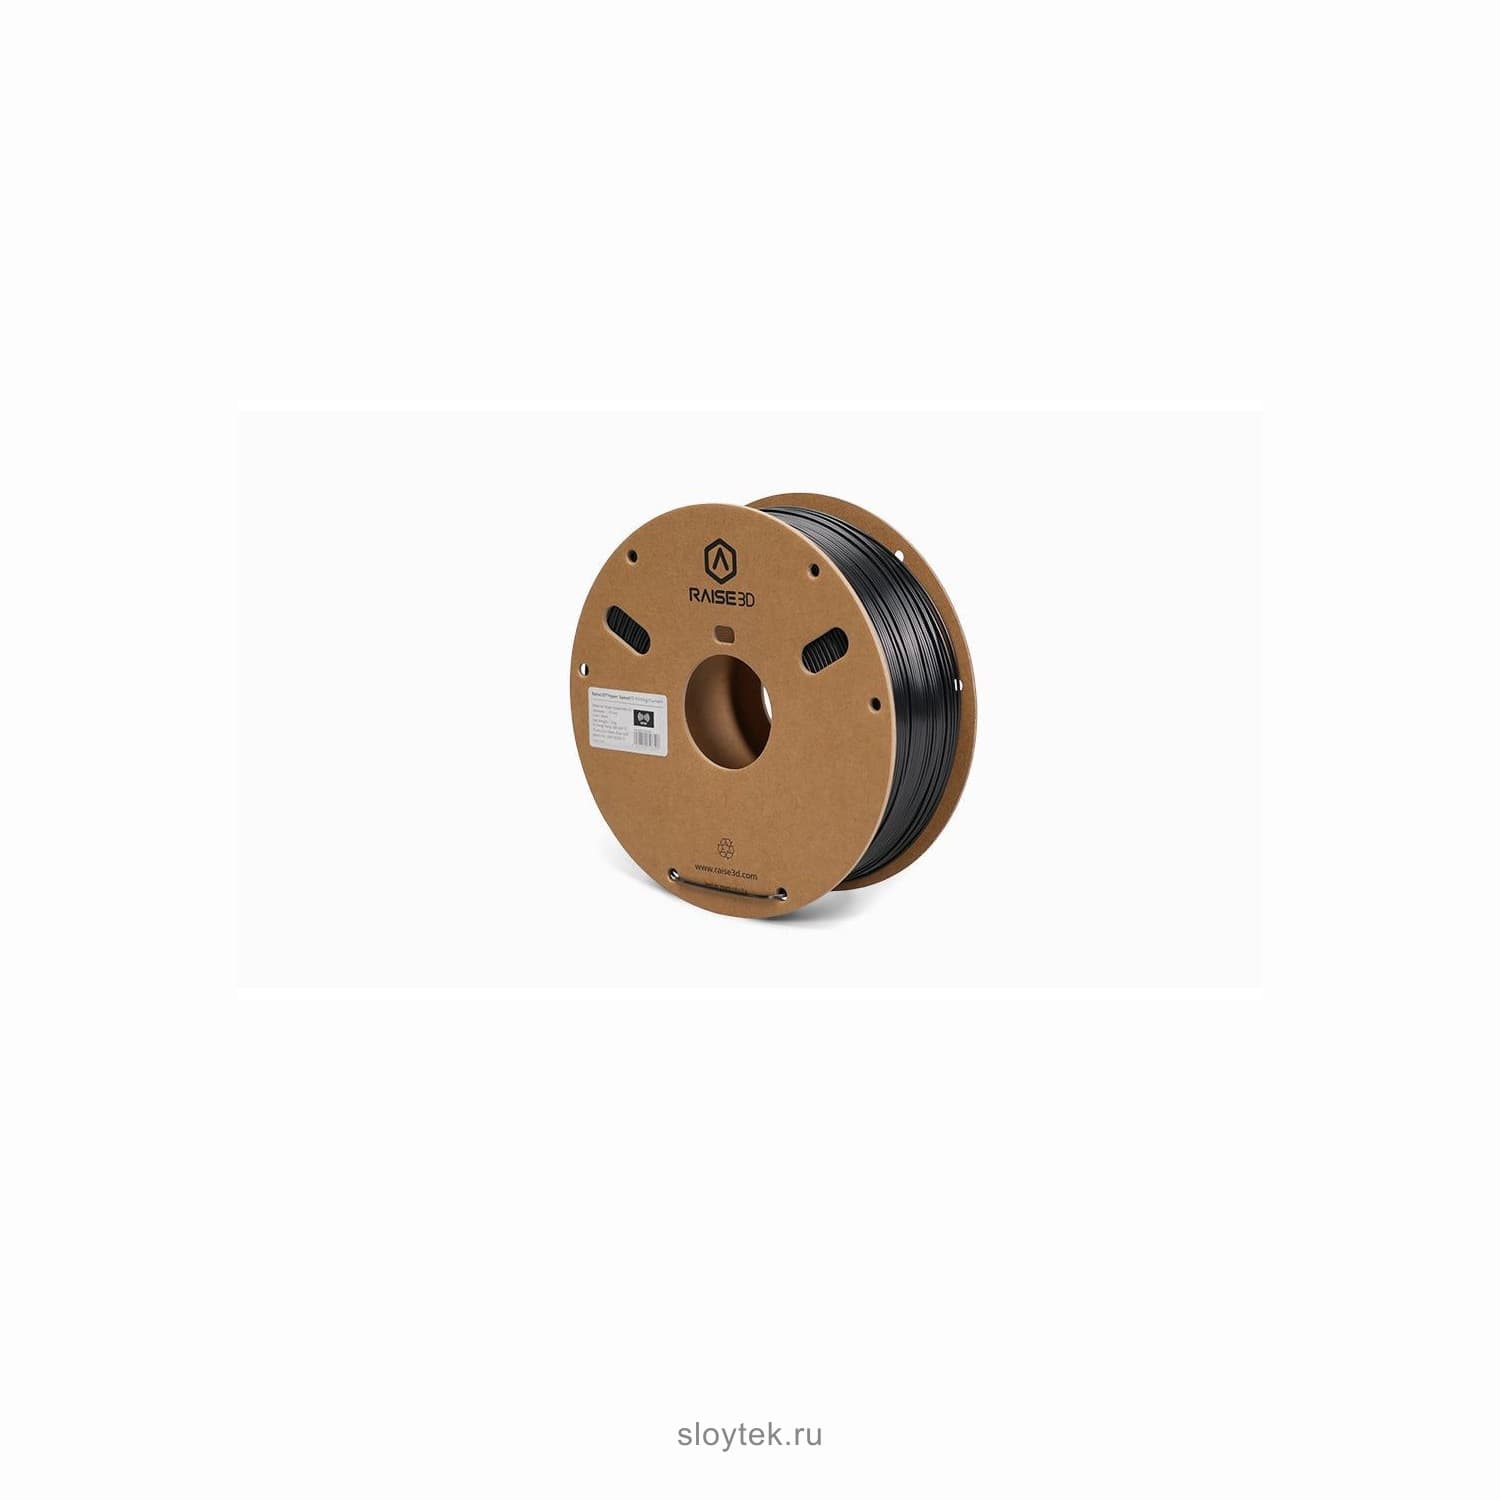
Под заказ
RAISE3D· RAISE3D-HS-ABS-V2-1KG-CHERNAYA
Raise3D Hyper Speed ABS V2 1,75 мм, 1 кг
Скоростной ABS с повышенной теплостойкостью
Цвет · 3
5 000 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →Скоростьдо 300 мм/с
HDT77 °C
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D HYPER SPEED ABS V2 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
77°C
HDT при 0,45 МПа
Выше, чем у первой версии Hyper Speed ABS.
02 / 04
300мм/с
Скорость
На принтерах Raise3D с Hyper FFF.
03 / 04
16,1кДж/м²
Ударная вязкость
По Изоду, ISO 180.
04 / 04
3цвета
Черный, серый, натуральный
Катушки без RFID-метки.
ОПИСАНИЕ
О товаре
Hyper Speed ABS V2 для оснастки и корпусов, которые греются
Вторая версия Hyper Speed ABS сохраняет главное качество линейки - стабильную печать на скорости до 300 мм/с с технологией Hyper FFF - и, по данным Raise3D, держит температуру лучше первой версии. Это материал для приспособлений, корпусов приборов, держателей и прототипов, которые стоят рядом с нагретыми узлами или на солнце.
В карточке собраны катушки без RFID-метки в черном, сером и натуральном цвете. Для принтеров Raise3D с RFID-датчиком есть отдельная карточка той же V2 с меткой.
Свойства второй версии
По техническому паспорту плотность V2 - 1,04 г/см³, водопоглощение - 0,27%. Теплостойкость HDT по ISO 75 - 77 °C при нагрузке 0,45 МПа и 72 °C при 1,8 МПа. Ударная вязкость по Изоду - 16,1 кДж/м², модуль упругости - около 2040 МПа и почти одинаковый вдоль и поперек слоев.
Материал почти без запаха, не растворяется в воде, хорошо полируется и сглаживается парами ацетона. Цветовые коды по паспорту: черный - RAL 7021, серый - RAL 7045.
Настройки печати
Raise3D рекомендует сопло 220-260 °C, стол 80 °C, слой 0,15-0,2 мм, скорость 50-300 мм/с и включенный обдув. Образцы для паспорта V2 печатали соплом 0,4 мм при 250 °C, скорости 300 мм/с и столе 90 °C.
Во время печати держите дверцу и крышку закрытыми, а для крупных плоских деталей добавляйте кайму или подложку. Совместимость по данным производителя: E3, серия Pro3 HS, RMF500, а также Pro3 и Pro2 с комплектом Hyper Speed Upgrade Kit.
Сушка и хранение
Перед печатью отсыревшую катушку сушат при 50 °C; время сушки Raise3D не публикует. Хранить материал лучше в пакете или боксе с силикагелем - так нить дольше сохраняет стабильную подачу на высокой скорости.
Ограничения и отличия от соседних версий
Прочность на растяжение в паспорте V2 ниже, чем у первой версии (26 МПа в плоскости слоя), но испытания проводились в других режимах, поэтому прямое сравнение цифр некорректно; производитель позиционирует V2 как более теплостойкую. Как и любой ABS, материал выделяет пары при печати и требует проветривания.
Если принтер считывает RFID-метки (серия Pro3 HS), удобнее версия V2 с меткой: она распознается автоматически. Версия без метки печатается так же, только принтер не распознает ее автоматически.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
6- Температура сопла
- 220-260 °C
- Температура стола
- 80 °C
- Скорость печати
- 50-300 мм/с
- Высота слоя
- 0,15-0,2 мм
- Обдув
- включен
- Режим сушки
- 50 °C, время производитель не указывает
Материалы
9- Материал
- ABS (Hyper Speed ABS V2)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвета
- черный (RAL 7021), серый (RAL 7045), натуральный
- Влажность хранения
- производитель не указывает
- Плотность
- 1,04 г/см³
- Водопоглощение (ISO 62)
- 0,27%
- Теплостойкость HDT (ISO 75)
- 77 °C при 0,45 МПа, 72 °C при 1,8 МПа
- Ударная вязкость по Изоду
- 16,1 кДж/м²
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, RMF500, Pro3 и Pro2 с Hyper Speed Upgrade Kit
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
По паспорту HDT по ISO 75 - 77 °C при 0,45 МПа и 72 °C при 1,8 МПа.
Сопло 220-260 °C, стол 80 °C, слой 0,15-0,2 мм, скорость 50-300 мм/с, обдув включен.
Производитель называет E3, серию Pro3 HS, RMF500, а также Pro3 и Pro2 с комплектом Hyper Speed Upgrade Kit.
Нет, в карточке - катушки без метки. Версия с RFID-меткой для принтеров с RFID-датчиком продается отдельной карточкой.
Да, Raise3D указывает, что материал подходит для полировки и сглаживания парами ацетона.
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Виды фотополимерных смол для 3D-печати: какую выбрать
Типы смол для SLA-печати: стандартная (детали), прочная Tough и ABS-like (функционал), гибкая Flexible, выгорающая Castable для литья. Под что каждая и как выбрать.
HIPS, SBS, POM и PVA: нишевые пластики для 3D-печати
Нишевые пластики для 3D-печати: PVA (растворимая поддержка), HIPS (поддержка для ABS), POM (шестерни и втулки), SBS (прозрачные ударопрочные детали). Для чего и в чём подвох.
Сглаживание ABS ацетоном: как получить глянец и не испортить деталь
Ацетоновое сглаживание ABS и ASA: холодная паровая баня по шагам, техника безопасности, чего нельзя делать и почему PLA и PETG так не сгладить.