Нейлон (PA)
Под заказ
RAISE3D· 5.11.19022A01
Raise3D Industrial PA12 CF+ 1,75 мм, 1 кг
Легкий нейлоновый углекомпозит для оснастки
Цвет · 1
17 300 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →ОсноваPA612 + углеволокно
Соплозакаленное
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D INDUSTRIAL PA12 CF+ 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
1,03г/см³
Плотность
Легкие детали.
02 / 04
142°C
HDT после отжига
При 0,45 МПа.
03 / 04
15%
Углеволокно
Жесткость и износостойкость.
04 / 04
0,4%
Усадка по Z
После отжига, по XY без заметной усадки.
ОПИСАНИЕ
О товаре
Raise3D Industrial PA12 CF+ для легких прочных деталей и оснастки
Industrial PA12 CF+ - углекомпозит на основе полиамида PA612 (нейлон 6,12), который сочетает сильные стороны PA6 и PA12: вязкость и пониженное водопоглощение. Добавка 15% коротких углеволокон с подобранным распределением длины улучшает механику, теплостойкость и даже качество поверхности.
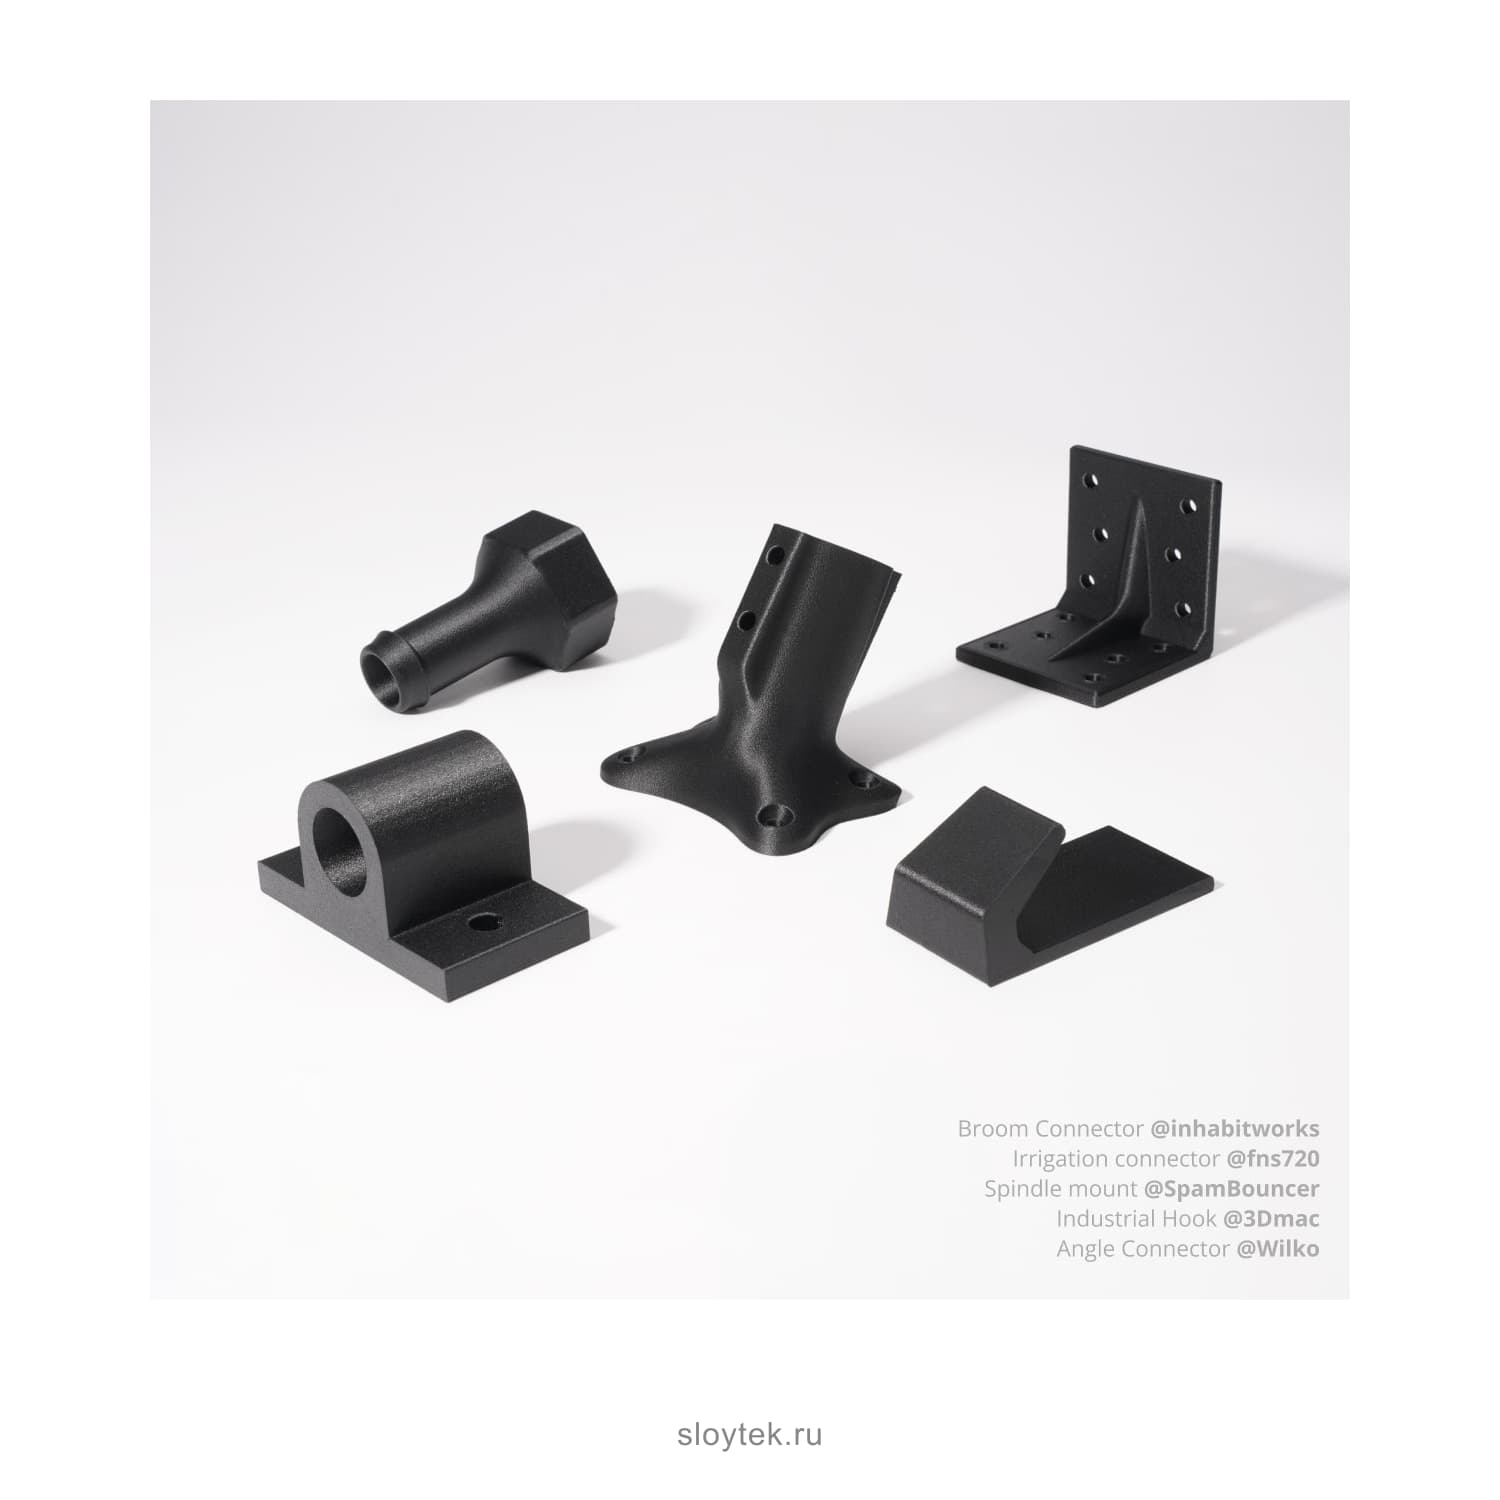
Raise3D рекомендует материал для легких и прочных деталей конечного использования: кондукторов, приспособлений и функциональных узлов в производстве, автомобилестроении и авиакосмической отрасли.
Свойства и отличие от PA12 CF
По сравнению с предыдущим Industrial PA12 CF новая версия, по данным производителя, дает более высокое отношение прочности к массе, лучшее межслойное сцепление (прочность по оси Z) и лучшую стабильность размеров при меньшей усадке.
Плотность - всего 1,03 г/см³. Теплостойкость HDT после отжига - 142 °C при 0,45 МПа и 103 °C при 1,8 МПа (без отжига - 110 и 90 °C). Материал стойкий к износу, нагреву и химии.
Настройки печати и поддержки
Режимы Raise3D: сопло 260-290 °C, стол 60 °C, слой 0,15-0,25 мм для сопла 0,4 мм, скорость 35-100 мм/с, обдув включен. Латунное сопло быстро стачивается, нужно стальное или из карбида кремния.
Для поддержек производитель называет Industrial PA12 CF Support, Industrial PET Support и растворимый Premium PVA+; можно печатать поддержки и самим PA12 CF+, удаляя их после отжига. Принтеры: E3, E2CF и RMF500.
Сушка, хранение и отжиг
Перед печатью нить сушат при 80 °C 12 часов - низкая влажность определяет качество детали; страница материала допускает 70-80 °C в печи мощностью 1-2 кВт. Во время печати катушку держат в сухом боксе.
Отжиг вместе с поддержками - 80-100 °C 8-12 часов в зависимости от размера детали; усадка по оси Z - до 0,4%, по XY заметной усадки нет.
Ограничения и когда выбрать другой композит
Как любой нейлон, PA12 CF+ требует серьезной сушки, а углеволокно - закаленного сопла. Для деталей, работающих при еще более высоких температурах, в линейке есть PPA CF (HDT 188 °C); если не нужен нейлон, а важна простота печати и низкое влагопоглощение - PET CF.
Магазин Raise3D сейчас продает PA12 CF+ с RFID-меткой; в карточке - позиция поставщика без метки.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 260-290 °C
- Температура стола
- 60 °C
- Скорость печати
- 35-100 мм/с
- Высота слоя
- 0,15-0,25 мм (сопло 0,4 мм)
- Обдув
- включен
- Сопло
- стальное или из карбида кремния
- Режим сушки
- 80 °C, 12 ч
Материалы
8- Материал
- PA612 с углеволокном 15% (Industrial PA12 CF+)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвет
- черный
- Влажность хранения
- производитель не указывает
- Плотность
- 1,03 г/см³
- Теплостойкость HDT после отжига
- 142 °C при 0,45 МПа, 103 °C при 1,8 МПа
- Материал поддержек
- PA12 CF Support, PET Support, Premium PVA+
Общие
4- Совместимые принтеры
- Raise3D E3, E2CF, RMF500
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
На полиамиде PA612 (нейлон 6,12) с 15% коротких углеволокон.
По данным Raise3D - выше отношение прочности к массе, лучше межслойное сцепление по оси Z и стабильность размеров.
При 80 °C 12 часов перед печатью, затем держать катушку в сухом боксе.
Сопло 260-290 °C, стол 60 °C, слой 0,15-0,25 мм, скорость 35-100 мм/с, обдув включен.
Industrial PA12 CF Support, Industrial PET Support или Premium PVA+; поддержки из самого материала удаляют после отжига.
ПОХОЖИЕ ТОВАРЫ