Нейлон (PA)
Под заказ
RAISE3D· 5.11.19007A01
Raise3D Industrial PPA CF 1,75 мм, 1 кг
Самый теплостойкий нейлоновый композит линейки Industrial
Цвет · 1
23 400 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →ОсноваPPA + углеволокно
Соплозакаленное
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D INDUSTRIAL PPA CF 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
188°C
HDT при 0,45 МПа
После отжига.
02 / 04
231°C
Плавление
Матрица PPA.
03 / 04
15%
Углеволокно
Жесткость и износостойкость.
04 / 04
1,15г/см³
Плотность
Высокое отношение прочности к массе.
ОПИСАНИЕ
О товаре
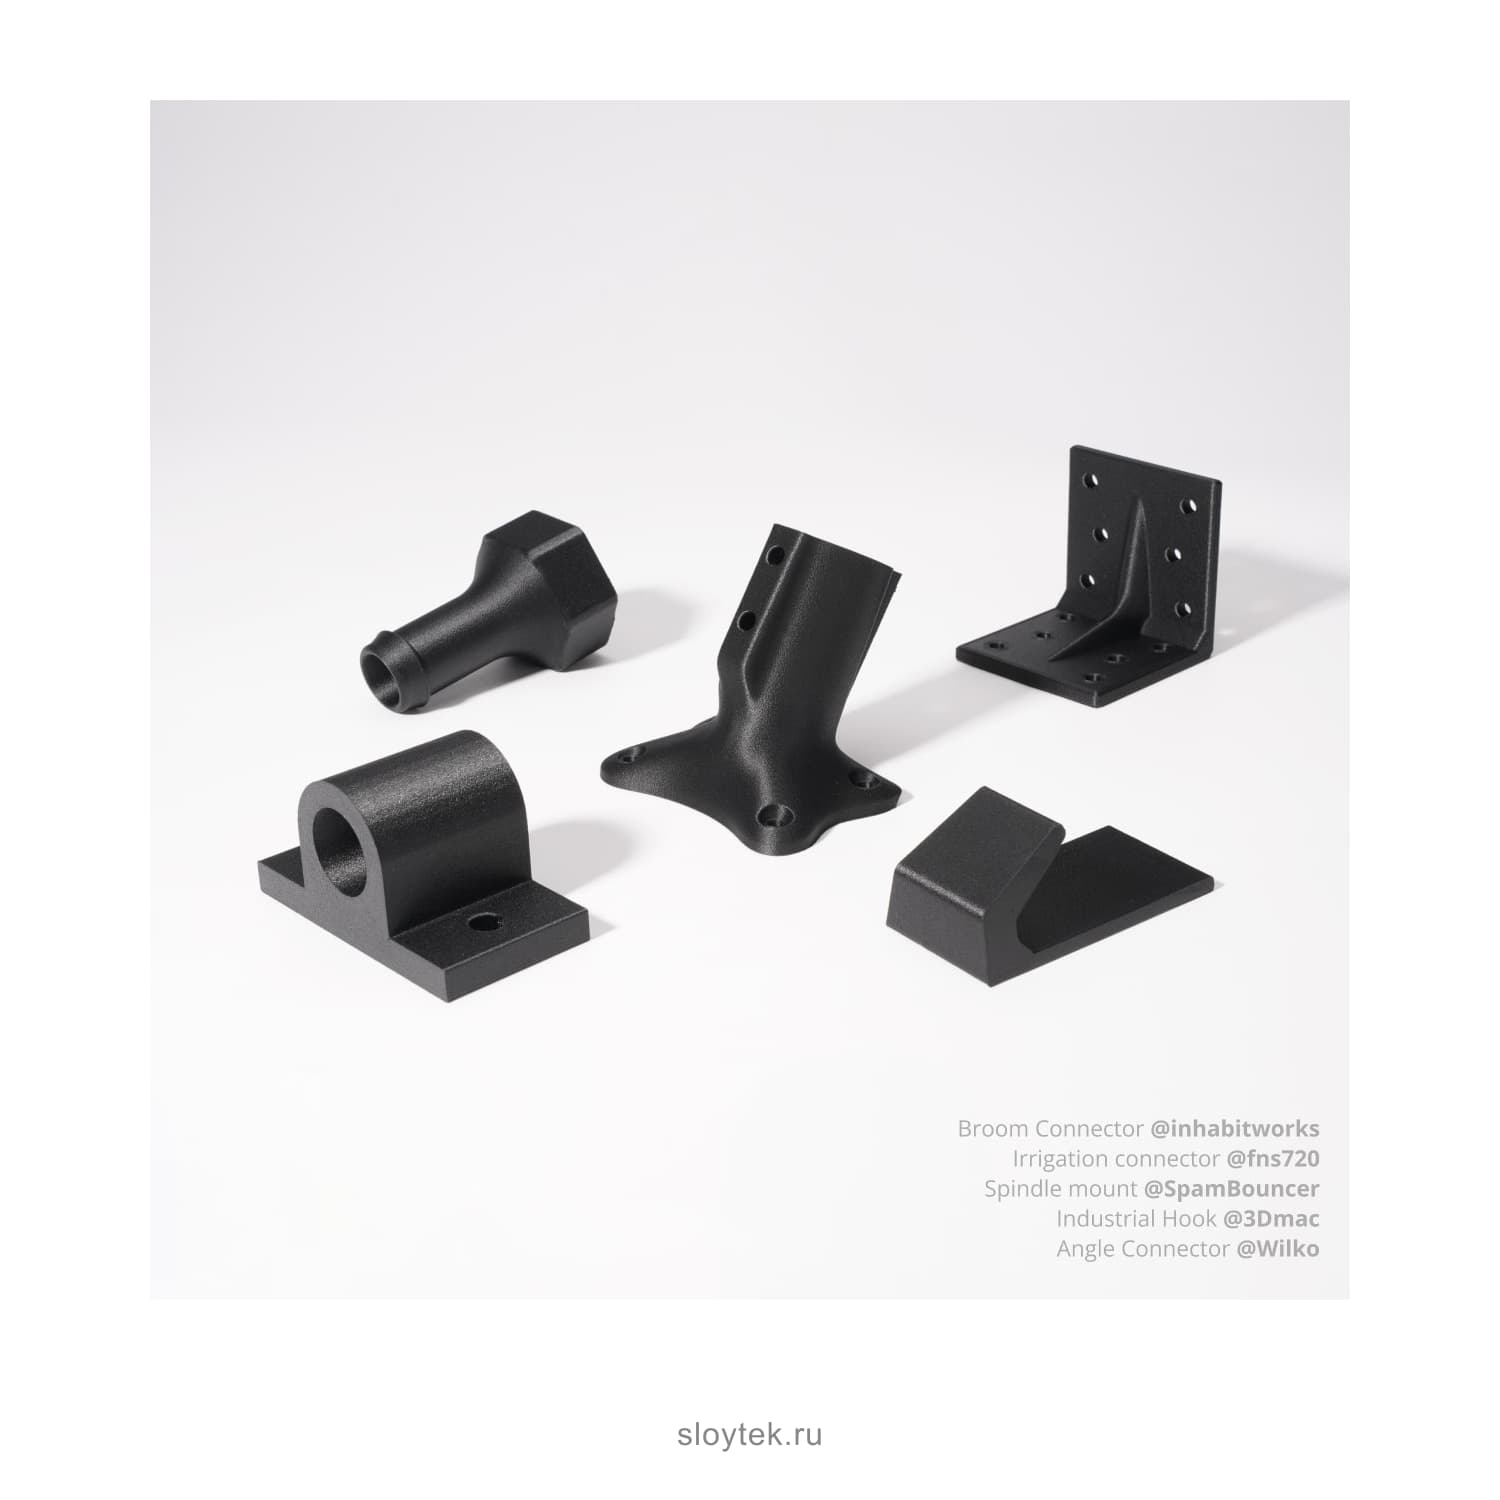
Raise3D Industrial PPA CF для нагруженных деталей автомобильной и авиационной техники
Industrial PPA CF - филамент на основе полифталамида с рубленым углеволокном (15% по массе). Благодаря высокоэффективной нейлоновой матрице композит, по словам Raise3D, превосходит другие нейлоновые филаменты по механике и теплу. Контролируемые дисперсия и длина волокон дают высокую прочность и жесткость при небольшой плотности.
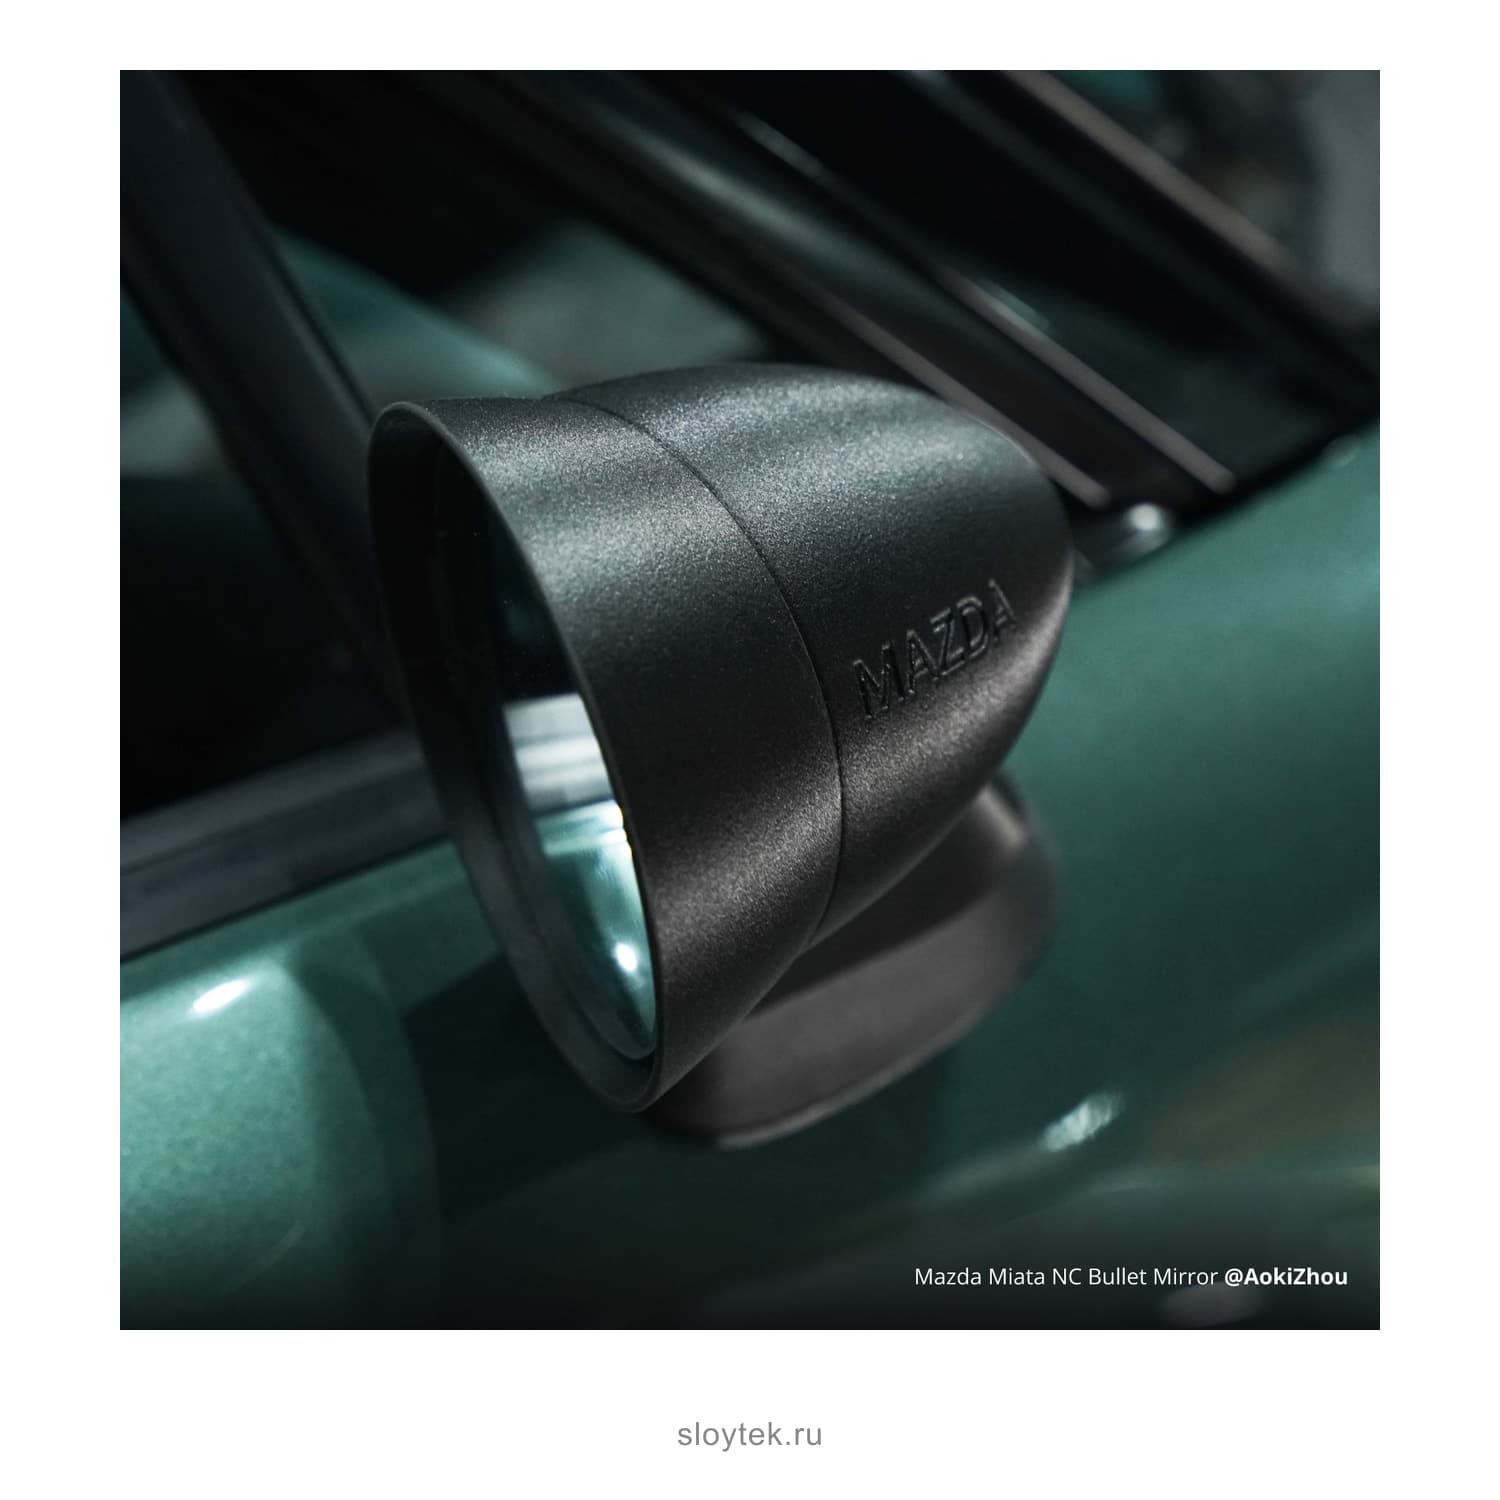
Материал предназначен для деталей конечного использования: кронштейнов, корпусов и элементов узлов в автомобилестроении, авиакосмической отрасли, электротехнике и промышленном оборудовании.
Свойства по паспорту
Плотность - 1,15 г/см³, температура плавления - 231 °C, влагосодержание - 0,6%. После отжига теплостойкость HDT достигает 188 °C при 0,45 МПа и 113 °C при 1,8 МПа - больше, чем у стеклонаполненного PPA GF.
Производитель также отмечает высокую износостойкость и сопротивление ползучести, отличную химическую стойкость и высокое отношение прочности к массе. Цвет - черный.
Настройки печати
Raise3D рекомендует сопло 290-310 °C, стол 65-80 °C, слой 0,1-0,25 мм, скорость 30-120 мм/с, обдув выключен. Латунное сопло изнашивается быстро - минимум стальное, лучше из карбида кремния.
Поддержки печатают материалом Industrial PPA Support. Совместимость с принтерами - E3, Pro3 HS, E2CF, RMF500.
Сушка, хранение и отжиг
Сушка по странице материала - 80-100 °C 4-6 часов, для восстановления отсыревшей нити паспорт допускает 6-12 часов; при печати катушка должна стоять в сухом боксе.
Отжиг детали вместе с поддержками при 80-100 °C 8-12 часов улучшает механику и точность размеров; усадка по Z - до 0,5%. Поддержки из самого PPA CF снимают после отжига, иначе после набора влаги они могут сцепиться с деталью.
Ограничения и альтернативы
Это самый дорогой материал в линейке и требовательный к оборудованию: около 300 °C на сопле, закаленное сопло, сушка и отжиг. Если рабочая температура детали ниже, а нужна просто жесткость, экономичнее PET CF; если важна цена или светлый цвет - PPA GF.
Магазин Raise3D сейчас продает PPA CF с RFID-меткой; в карточке - позиция поставщика без метки.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 290-310 °C
- Температура стола
- 65-80 °C
- Скорость печати
- 30-120 мм/с
- Высота слоя
- 0,1-0,25 мм
- Обдув
- выключен
- Сопло
- минимум стальное, лучше карбид кремния
- Режим сушки
- 80-100 °C, 4-6 ч (для отсыревшей нити 6-12 ч)
Материалы
9- Материал
- PPA (полифталамид) с углеволокном 15% (Industrial PPA CF)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвет
- черный
- Влажность хранения
- производитель не указывает
- Плотность
- 1,15 г/см³
- Температура плавления
- 231 °C
- Теплостойкость HDT после отжига
- 188 °C при 0,45 МПа, 113 °C при 1,8 МПа
- Материал поддержек
- Industrial PPA Support
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, E2CF, RMF500
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
HDT после отжига - 188 °C при 0,45 МПа и 113 °C при 1,8 МПа по ISO 75.
Сопло 290-310 °C, стол 65-80 °C, слой 0,1-0,25 мм, скорость 30-120 мм/с, обдув выключен.
Износостойкое: минимум стальное, лучше из карбида кремния.
Деталь вместе с поддержками отжигают при 80-100 °C 8-12 часов; это улучшает механику и точность размеров.
Raise3D указывает Industrial PPA Support.
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Глоссарий 3D-печати
Короткий словарь 3D-печати для новичка: что такое FDM, хотэнд, сопло, экструдер, слайсер, G-код, STL, заполнение, ретракт, адгезия и другие термины - простыми словами, по группам, со ссылками на подробные разборы. Удобно держать под рукой, пока осваиваете печать.
Дефекты 3D-печати: каталог проблем и решений
Деталь вышла с браком: углы задрались, в стенках дырки, поверхность в нитях. Большинство дефектов FDM-печати известны и предсказуемы - лечатся настройкой. Этот каталог собирает частые дефекты по группам: прилипание, поверхность, подача пластика, геометрия. Найдите свой дефект и причину.