Нейлон (PA)
Под заказ
RAISE3D· 5.11.19003A01
Raise3D Industrial PPA GF 1,75 мм, 1 кг
Стеклонаполненный PPA для нагретых деталей
Цвет · 2
20 500 ₽
Под заказ
Калькулятор расхода▾
г
Вес берите из слайсера или страницы модели - он уже включает поддержки и продувку.
Введите вес модели (г), чтобы узнать стоимость филамента и расход катушки.
Полный расчёт себестоимости →ОсноваPPA + стекловолокно
Соплозакаленное
Масса1 кг
Нужно от 10 шт.?
СДЭК наложенный платёжБез предоплатыОплата при получении в ПВЗ СДЭК · по согласованию с менеджером
Доставка 5PostПВЗ и постаматы · стоимость и срок согласует менеджер
Гарантия 12 месяцевОфициальная гарантия · Обмен и возврат 14 дней
ПОЧЕМУ RAISE3D INDUSTRIAL PPA GF 1,75 ММ, 1 КГ
Ключевые преимущества
01 / 04
147°C
HDT при 0,45 МПа
После отжига.
02 / 04
225°C
Плавление
Высокотемпературный нейлон PPA.
03 / 04
15%
Стекловолокно
Жесткость и стабильность размеров.
04 / 04
2цвета
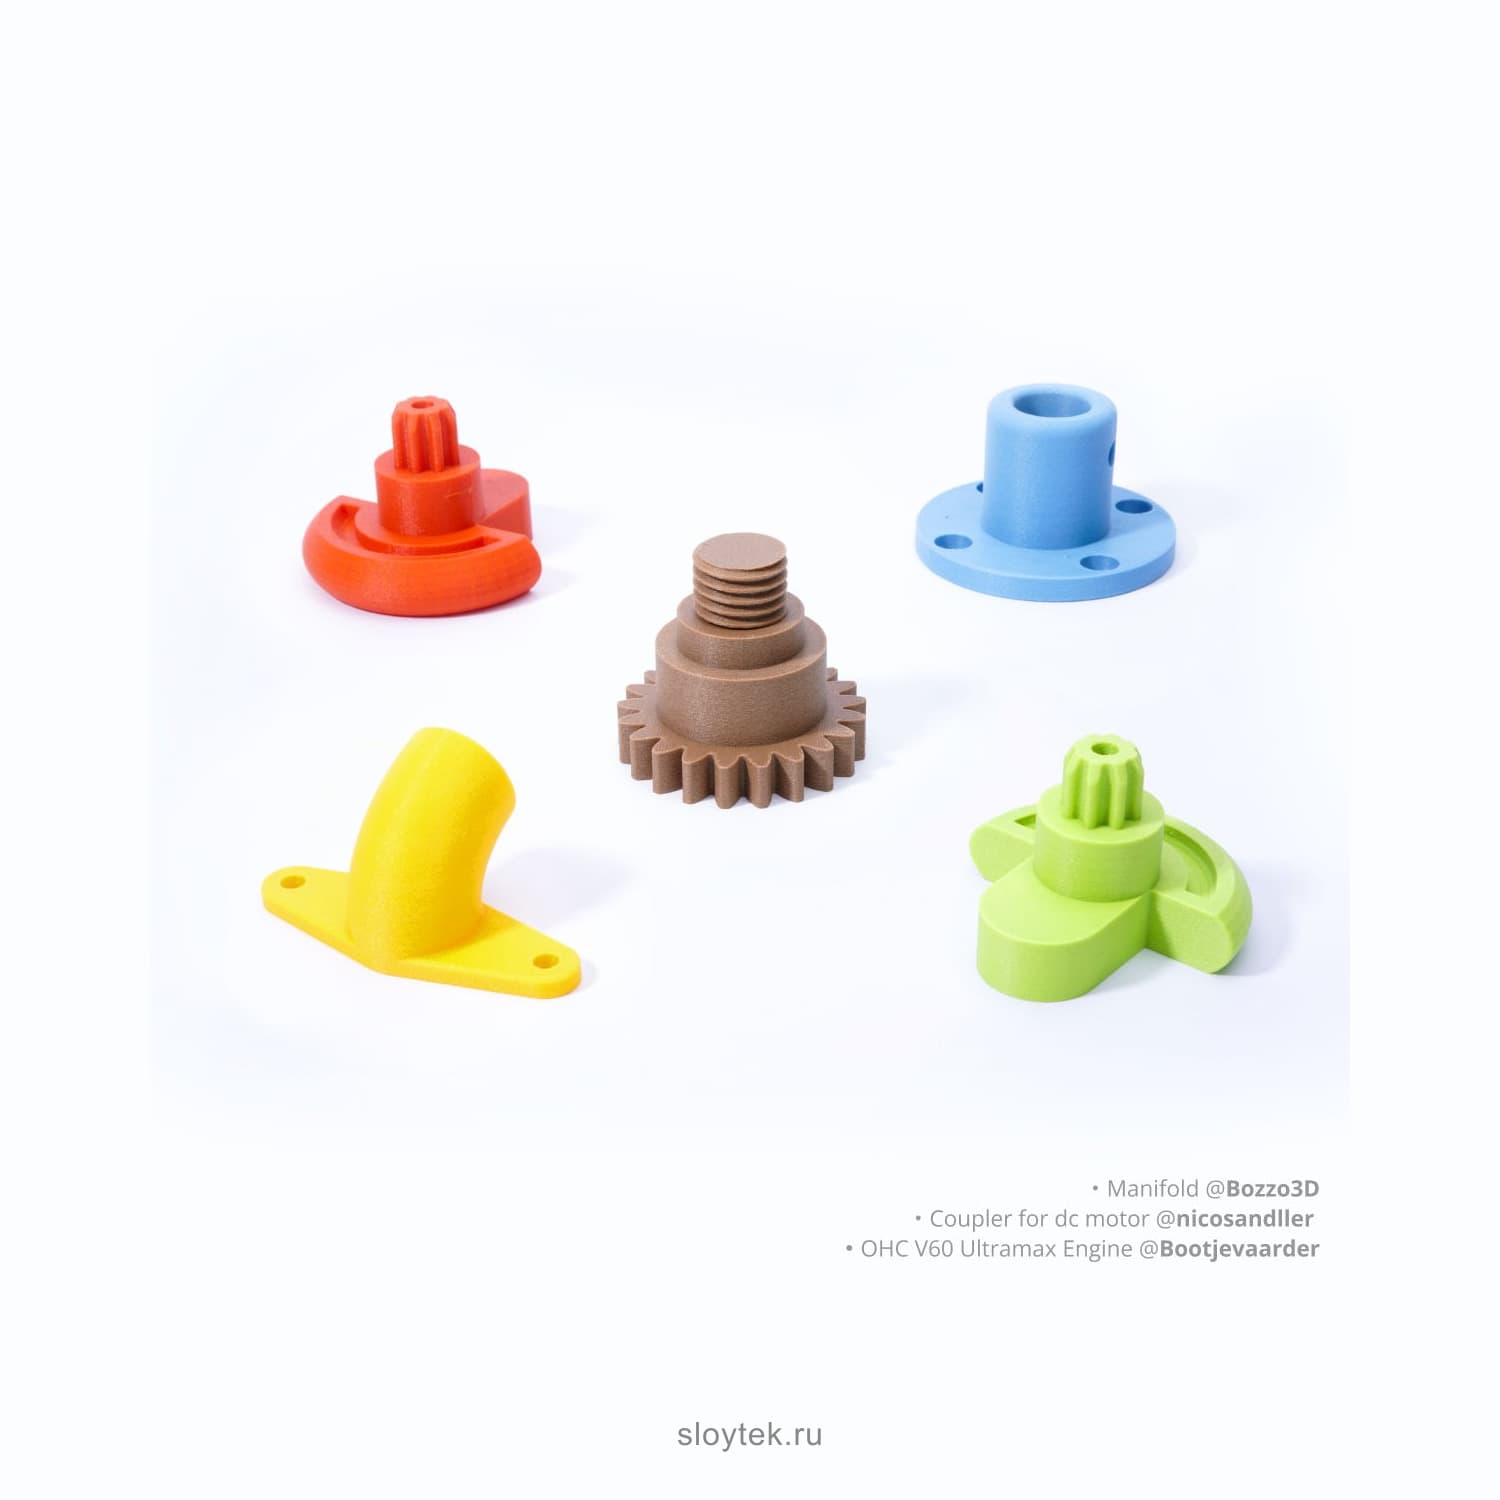
Натуральный и оранжевый
Катушки 1 кг.
ОПИСАНИЕ
О товаре
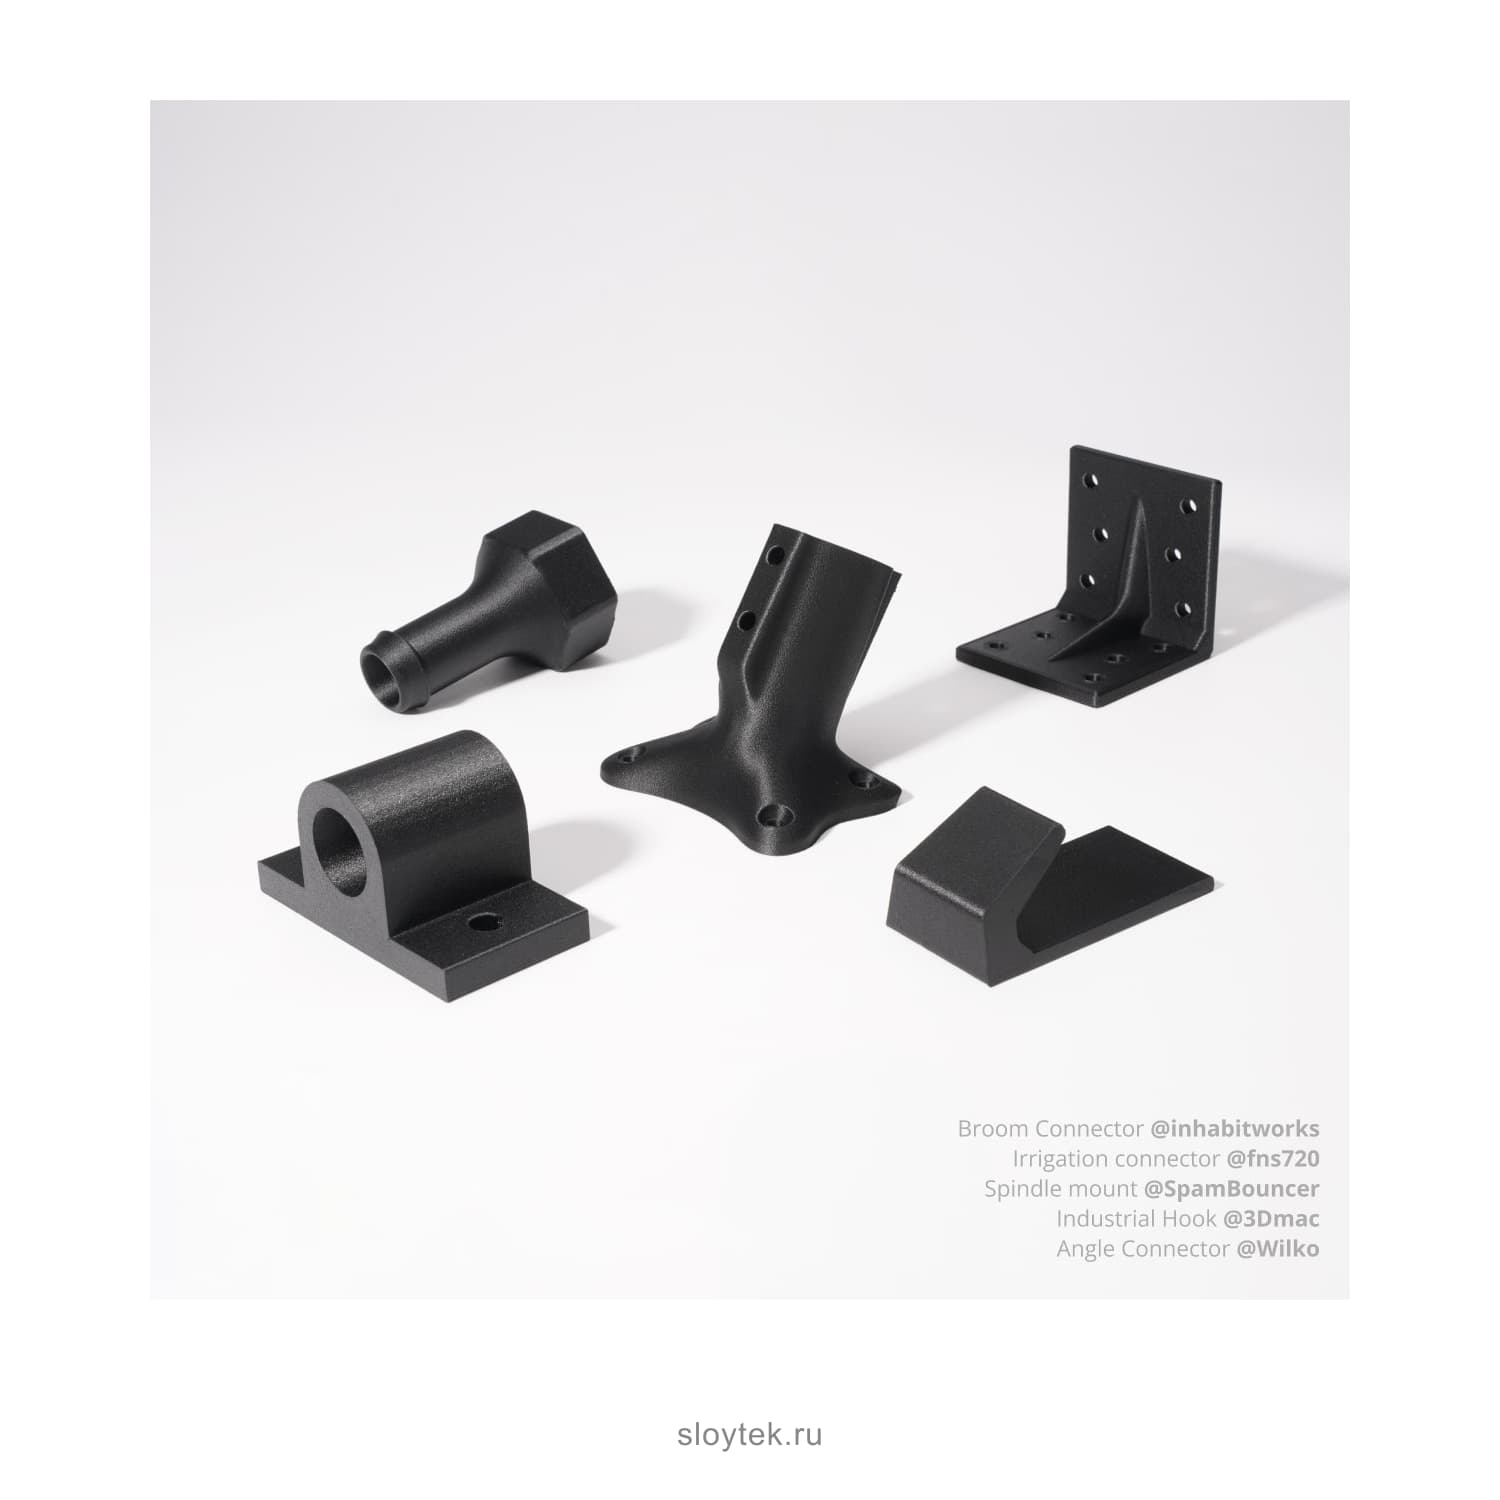
Raise3D Industrial PPA GF для деталей конечного использования в тепле
Industrial PPA GF - композит на основе полифталамида (PPA), высокотемпературного нейлона, с 15% короткого стекловолокна. От алифатических полиамидов вроде PA6 PPA отличается более высокими температурами плавления и стеклования, меньшим влагопоглощением и лучшей стабильностью размеров.
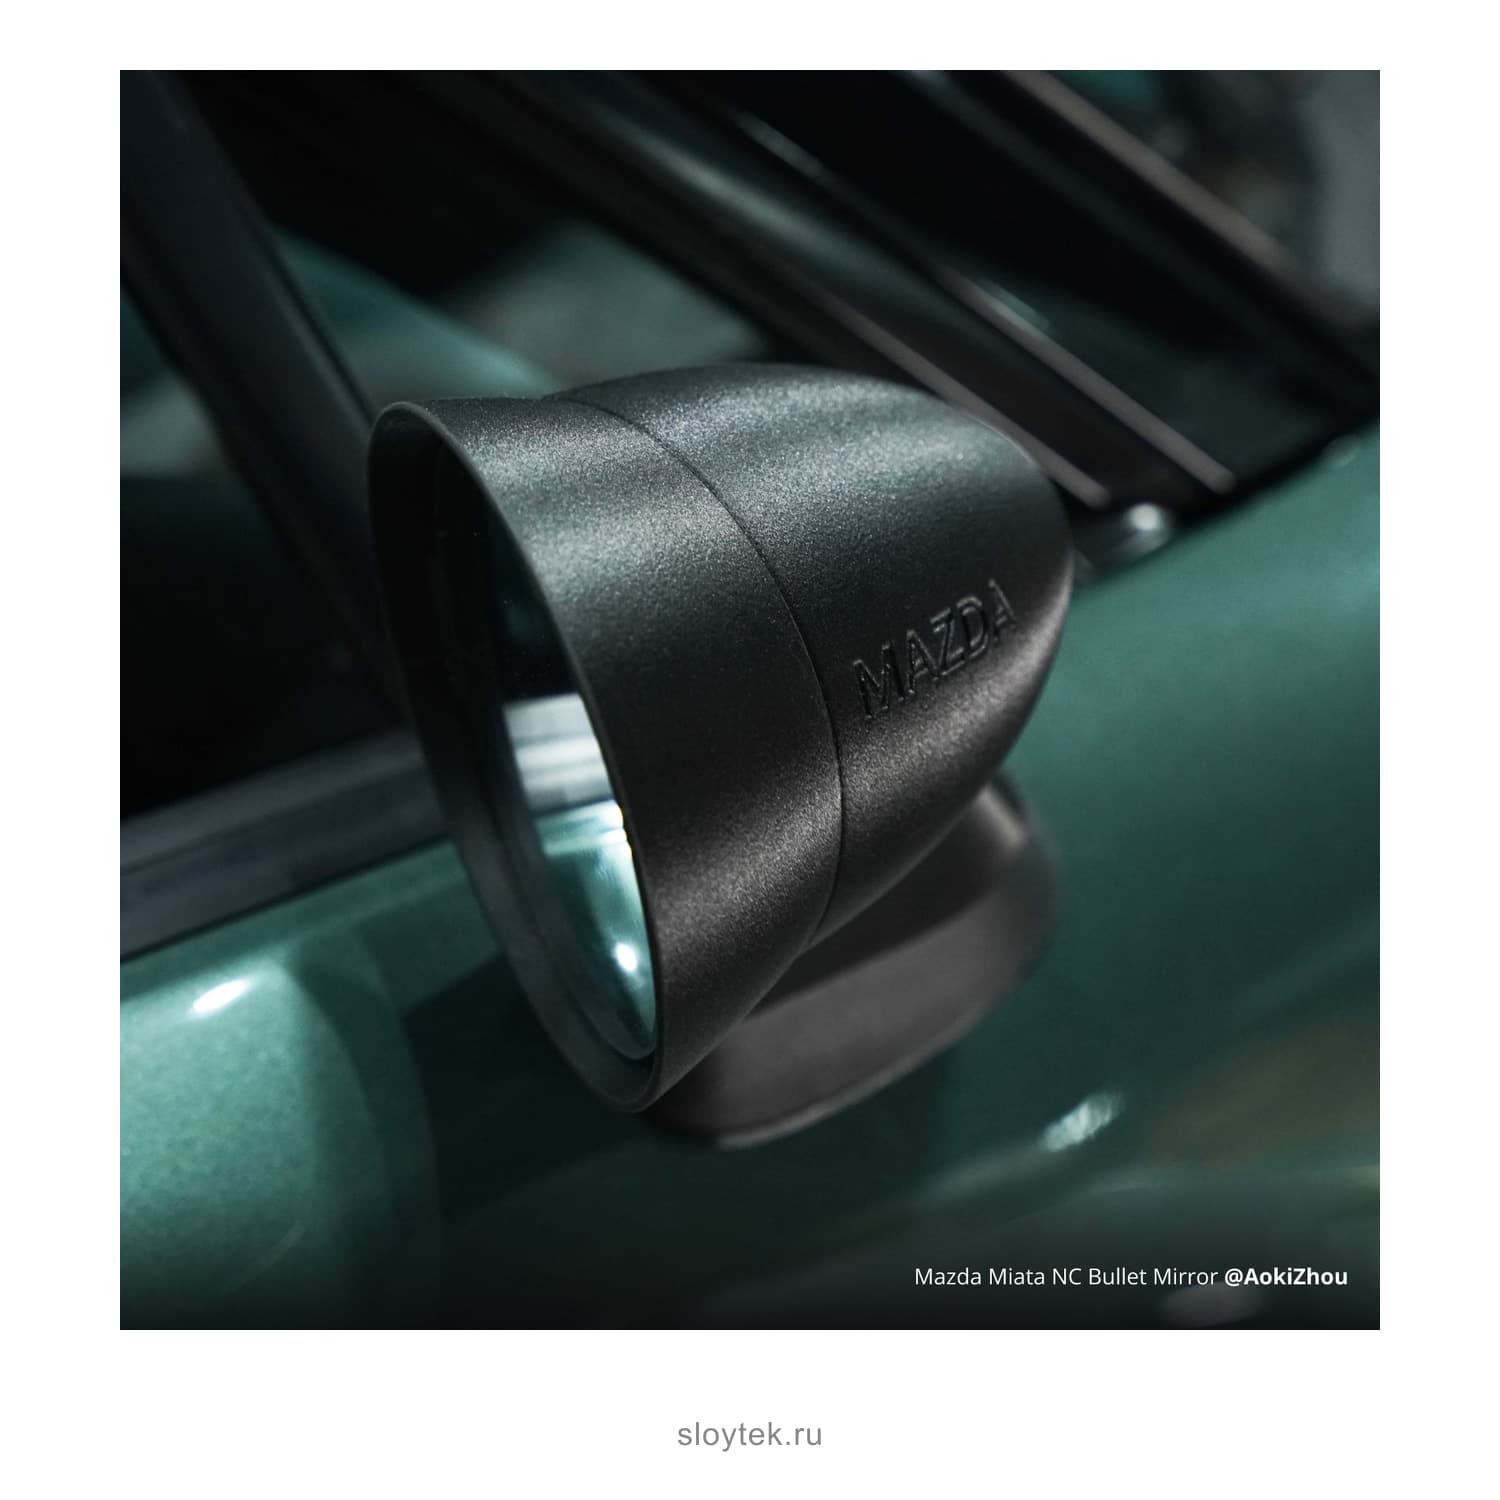
Raise3D рекомендует материал для деталей конечного использования в автомобилестроении, авиакосмической отрасли и электротехнике - там, где важны жесткость, теплостойкость и стойкость к химии при хорошем соотношении цены и характеристик.
Свойства по техническому паспорту
Плотность - 1,16 г/см³, температура плавления - 225 °C, влагосодержание - 0,6%. Теплостойкость HDT после отжига - 147 °C при 0,45 МПа и 101 °C при 1,8 МПа. Механика в паспорте измерена на образцах, отожженных при 100 °C и выдержанных 3 дня в обычных условиях.
Цвета у поставщика - натуральный и оранжевый; у натурального код RAL 9016.
Настройки печати
Рекомендованные режимы: сопло 280-320 °C, стол 65-80 °C, слой 0,1-0,25 мм, скорость 30-120 мм/с, обдув выключен. Стекловолокно стачивает латунь - нужно минимум стальное сопло, лучше из карбида кремния.
Для поддержек Raise3D предлагает Industrial PPA Support. Если поддержки печатаются самим PPA GF, их нужно удалить после отжига, иначе после набора влаги они могут намертво сцепиться с деталью. Принтеры: E3, Pro3 HS, E2CF и RMF500.
Сушка, хранение и отжиг
Страница материала рекомендует сушку при 80-100 °C 4-6 часов; чтобы восстановить качество печати отсыревшей нити, паспорт допускает 6-12 часов. Во время печати катушку держат в сухом боксе.
Готовые детали отжигают при 80-100 °C (по паспорту 8 часов) с естественным остыванием; после отжига возможна усадка до 0,5% по оси Z, по XY заметной усадки нет.
Ограничения и когда выбрать PPA CF
Для максимальной жесткости, износостойкости и теплостойкости (HDT 188 °C) Raise3D предлагает углекомпозит PPA CF - он дороже и выпускается только в черном. PPA GF выбирают, когда нужна высокая температура эксплуатации при меньшей цене или светлый цвет детали.
Материал требует высокой температуры сопла, закаленного сопла, тщательной сушки и отжига - это задачи для подготовленного промышленного принтера, а не для бытового.
ХАРАКТЕРИСТИКИ
Полные спецификации
Печать
7- Температура сопла
- 280-320 °C
- Температура стола
- 65-80 °C
- Скорость печати
- 30-120 мм/с
- Высота слоя
- 0,1-0,25 мм
- Обдув
- выключен
- Сопло
- минимум стальное, лучше карбид кремния
- Режим сушки
- 80-100 °C, 4-6 ч (для отсыревшей нити 6-12 ч)
Материалы
9- Материал
- PPA (полифталамид) со стекловолокном 15% (Industrial PPA GF)
- Диаметр филамента
- 1,75 мм
- Масса филамента
- 1 кг на катушке
- Цвета
- натуральный (RAL 9016), оранжевый
- Влажность хранения
- производитель не указывает
- Плотность
- 1,16 г/см³
- Температура плавления
- 225 °C
- Теплостойкость HDT после отжига
- 147 °C при 0,45 МПа, 101 °C при 1,8 МПа
- Материал поддержек
- Industrial PPA Support
Общие
4- Совместимые принтеры
- Raise3D E3, Pro3 HS, E2CF, RMF500
- Совместимость с AMS
- производитель не указывает; в списке совместимости Raise3D только принтеры Raise3D
- RFID-метка
- нет
- Комплектация
- катушка 1 кг без RFID-метки
ПОДХОДИТ ДЛЯ
ОТЗЫВЫ И МНЕНИЯ
Отзывы и мнения
Будьте первым - поделитесь впечатлением
Пока нет отзывов. Будьте первым!
ВОПРОСЫ
Часто спрашивают
Часто задаваемые вопросы
По данным Raise3D, у PPA выше температуры плавления и стеклования, ниже влагопоглощение и лучше стабильность размеров.
Сопло 280-320 °C, стол 65-80 °C, слой 0,1-0,25 мм, скорость 30-120 мм/с, обдув выключен.
Raise3D рекомендует отжиг при 80-100 °C; по паспорту - 8 часов. После него возможна усадка до 0,5% по оси Z.
Industrial PPA Support. Поддержки из самого PPA GF нужно удалить после отжига, иначе они могут сцепиться с деталью.
При 80-100 °C 4-6 часов; для восстановления отсыревшей нити паспорт допускает 6-12 часов.
ПОХОЖИЕ ТОВАРЫ
ЧИТАЙТЕ В БЛОГЕ
Глоссарий 3D-печати
Короткий словарь 3D-печати для новичка: что такое FDM, хотэнд, сопло, экструдер, слайсер, G-код, STL, заполнение, ретракт, адгезия и другие термины - простыми словами, по группам, со ссылками на подробные разборы. Удобно держать под рукой, пока осваиваете печать.
Дефекты 3D-печати: каталог проблем и решений
Деталь вышла с браком: углы задрались, в стенках дырки, поверхность в нитях. Большинство дефектов FDM-печати известны и предсказуемы - лечатся настройкой. Этот каталог собирает частые дефекты по группам: прилипание, поверхность, подача пластика, геометрия. Найдите свой дефект и причину.